


讨论工艺替换的时候, 最容易犯的一个错误, 就是只在设备的报价上面做比较。焊接设备的报价单确实看起来很直观, 铆接枪的报价单也显得很直观, 但是这两者背后的工序链条的长度是完全不一样的。
焊接方面的支出其实分散在了很多部分, 包括气体、焊丝、打磨、矫形、返修、探伤、环保以及人工技能等等, 而铆接的支出则主要是集中在了一把枪和几套模具上面。
要想看清楚到底谁更便宜, 必须把账本拆开整理, 使得它们遵循同一张表格的标准, 然后针对同一个工件、在同样的产量条件下, 进行折算, 从而得出单点成本的具体数值。
一、把成本拆成六层
第一层包括设备以及工装, 具体的物品有主机、配套电源或者气源、工装夹具, 还有变位机构。第二层涉及耗材与辅材, 这些材料涵盖焊丝、保护气、清枪剂、砂轮片、铆钉, 如果不需要无铆功能就可以把铆钉去掉, 同时也包括模具。
第三层是关于人工与技能相关的费用, 比如单位工时的工资、培训周期的长短、持证的特定要求, 以及招聘工人的困难程度。第四层是能源方面的开销, 主要指电耗和气耗。第五层指的是后处理以及检测, 具体包括打磨、矫形、清洗、钝化、补漆、探伤和抽检。
第六层属于隐性成本, 其中涵盖了返修、废品、占地、环保治理、换型停机及设备闲置等相关开销。

同一件薄板铝件, 用熔焊去做和用无铆技术去做, 前四层的数量级差别其实是不大的, 但真正能把差距拉大的地方是在第五层和第六层。至于这第五层还有这第六层, 恰恰就是那些在报价单上看不见的东西。
二、焊接那一侧的钱花在哪里
手工进行 MIG 焊铝这种操作, 它在设备方面的资金投入实际上并不高。一台工业级别的焊机加上送丝机构、气瓶, 还有减压流量计以及水冷焊枪, 几万元就可以用来作为起步的资金。但是它的运行成本属于那种持续存在的状态。
做铝焊接的时候, 必须得用氩气来做好保护作用, 那个气的流量一般是在几分钟十几升的样子, 算下来一个班组干完之后, 气瓶这东西的消耗就是一个固定的开支费用;用的焊丝要是没有选错的话应该也是特定的材料, 它的单块价格要比碳钢的那种焊丝要贵一些, 而且铝焊丝这个东西它在送过去的时候表现不好、容易出现断开的情况还有飞溅出来;在焊东西之前要把那个氧化膜给打磨掉、还得用丙酮去擦亮擦干净, 等到焊完之后还得清理那黑色的灰、去掉那些溅出来的东西、然后再把焊缝的地方修磨平整。
真正的成本是落在变形和返修上面的。因为薄铝板在焊接的时候热输入是很集中的, 所以一旦发生了翘曲, 就必须得上矫形工装去处理, 还有的零部件需要进行手工校形, 这样一个过程所耗费的人工工时, 往往比焊接本身还要多很多。
而且气孔和未熔合这种缺陷, 是在打磨之后才暴露出来的, 到了这一步要进行返修的话, 要么就是刨掉之前焊好的部分重新再焊一遍, 要么就是整个零件都要报废处理。
再加上无损探伤、还有气密试验以及客户的的首件审核等等这些环节的综合影响, 一条薄铝板焊接线的实际单件成本, 通常是比简单把焊机价格和焊丝价格加在一起的账面算法要高出一大截的。
还有一层成本是涉及到人的方面铝焊接这事儿对焊工的年经验特别依赖, 拿着专业证书的焊工拿到手的工资要比普通装配工人高, 而且招这样合适的人挺不容易的, 要是人员发生流动, 工艺的稳定性就得重新花时间去调整适应, 返修率也就会跟着忽上忽下,这一条算进去的成本线呢, 不会直接体现在任何一张采购单据上面, 但是它每个月都在实实在在地发生着。
三、铆接那一侧的钱花在哪里
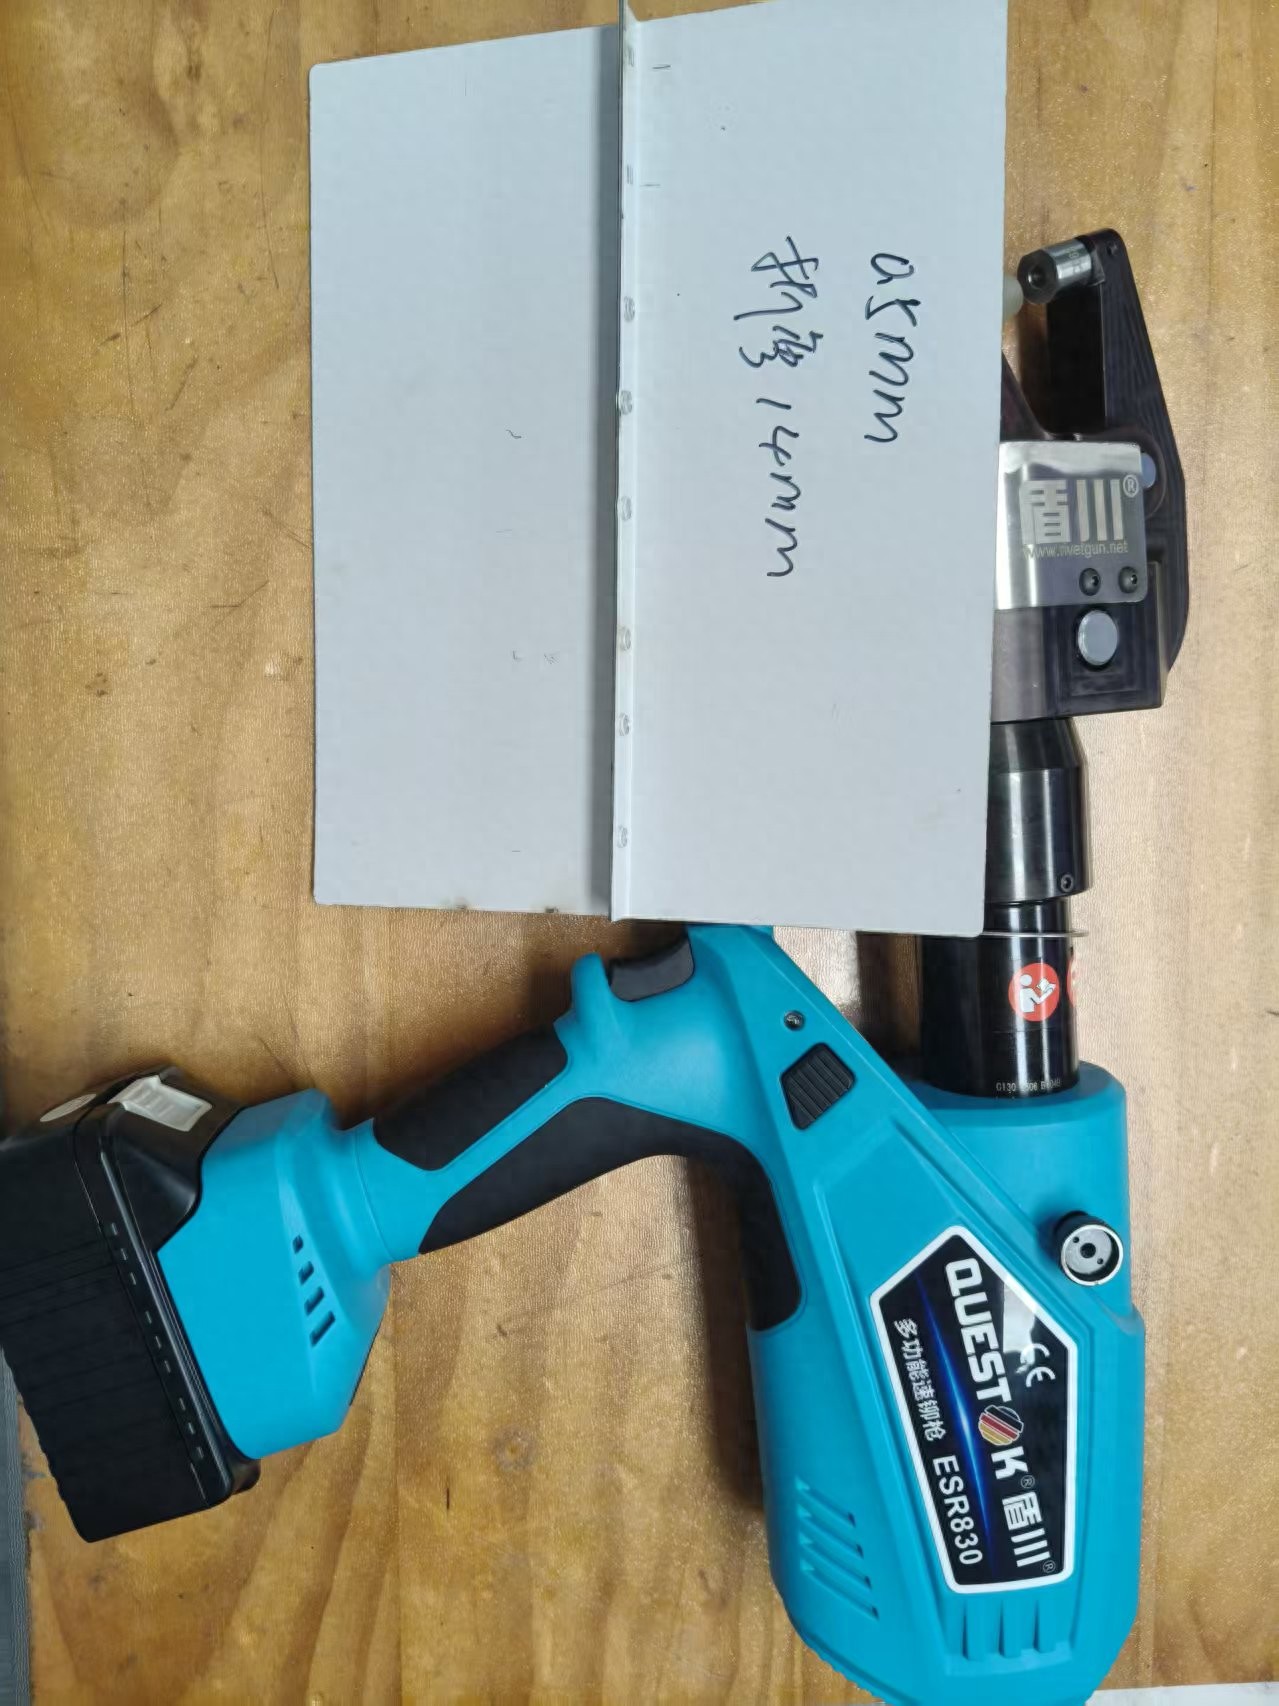
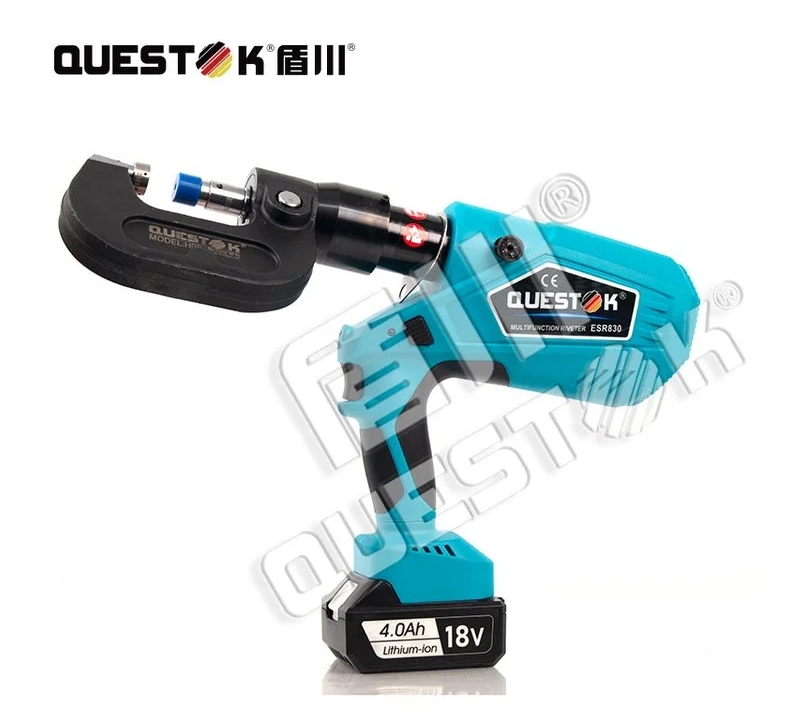
这个手持无铆铆接枪在设备采购的时候, 它的投入金额是作为一次性开销来计算的, 这一套系统包含了枪具和相关数量的模具, 它的整体费用水平与市面上购买一台中端焊机的费用差不多,甚至在某些情况下还会更低一点。
在具体的设备运行阶段, 几乎是没有任何耗材产生的, 因为无铆铆接工艺本身完全不需要使用单独的铆钉, 也不涉及保护气体的使用需求, 焊接材料如焊丝自然也不必消耗, 甚至连清枪剂和砂轮片这种需要持续更换的辅助材料都不存在。
至于能源方面的耗费, 仅仅只有电动型枪支所带来的电力消耗, 或者是气动型枪支所需要的气力消耗, 而且这些能耗的具体数值都非常小。
模具是唯一的一个可以被更换掉的配件。按照单个产品的使用寿命来进行计算分摊的话, 每个产品所承担的费用通常只有几分钱到一角多的样子。并且更换这个模具的操作是在分钟级的时间内完成的, 它不需要把设备送到维修的地方去修理, 同时也不需要重新去做工艺的评定。
关于人员的培训, 它是按小时来计算的, 而且不需要持有专门的证件, 普通的装配工作人员只需要经过半天的时间进行练习, 就可以做出比较稳定的点, 这样一来就使得用工的结构变得更加宽松了。
四、单点成本怎么算
以厚度为 1.5 毫米的铝板对另一块厚度为 1.5 毫米的铝板进行连接。把一个焊接点换算过来, 大约相当于 25 到 30 毫米长度的等效焊缝。如果按每年生产 30 万个这样的连接点来算。在焊接这个环节里面, 焊丝还有保护气体这些材料的花费差不多是0.6到1.2元之间。
然后人工方面需要出0.8到1.5元的费用。接着要把工件进行打磨和清理, 这步操作又得花0.3到0.6元。如果遇到返修的情况或者因为做了废品而摊开的成本, 也得算上0.3到0.8元。这样加起来的话, 总共一个点的大概花费就在2到4元钱这个范围内。
在铆接的这一侧, 成形的过程本身只需要一到三秒钟, 加上人工进行定位大概需要0.2到0.4元钱, 模具折旧的费用大约是0.05到0.15元, 再加上能耗与维护方面的花费0.02到0.05元, 最后算下来, 一个点的大致合计成本是0.3到0.6元。
那个差额, 如果按中位数去估的话, 大概每一万个单位会差出2块钱这么个算账的法子, 到了30万个点的时候, 那一年的总差额就算是60万元整。
至于说设备还有模具那边要砸进去的钱, 我们算是按最少三万块到最多八万块这个区间来给的数目, 回头把初始投资分摊一下, 收回本钱的时间, 大略是一到三个月的功夫。
这么算一笔账, 它的真实用意并不是非要抠那一个个具体的数字到底准不准, 它真正的价值是体现在整体的结构上面的: 就焊接这件事而言, 成本会随着产量的增加而成正比例的线性上涨;可是铆接这件事, 它的成本是被前面那些固定的投入给慢慢摊薄的, 所以当产量越滚越大的时候, 焊接和铆接这两条成本的走势曲线, 就会分得越来越开, 拉开的距离越来越大。
必须要给大家解释清楚, 这些数字都是基于典型的工作情况估算出来的区间数值, 至于实际的数值到底是多少, 那就要看板材厚度的具体组合方式了, 也要看结构到底好不好下手操作了, 还要看返工维修的概率有多高了, 更要看当地的人工工资水平究竟是高还是低, 能够提供一个比较可靠的计算方法, 那就是用咱们自己公司生产的具体工件来做一组试铆接实验, 把真实的生产节拍数据、模具能使用的寿命周期以及不良产品的比率全部都填进计算模型里面去, 然后再拿这些数据和现有焊接生产线的实际工时消耗材料领取数量返修情况的详细记录进行一一核对确认, 只是靠账面进行的粗略估算仅仅可以用来判断一个大致的方向, 想要做出正确的最终决策, 那就必须依赖于试产阶段收集到的实际数据了。
五、三项最容易被漏掉的成本
第一项这就属于技能依赖。
因为在焊接工艺当中, 这种稳定性是和人的身体绑定在一起的, 如果人员离开了, 尽管参数还在那里存在, 但那种凭手感掌握出来的状态就消失了;相反地在铆接工艺里, 其稳定性被绑定在了模具以及压力的设定方面, 具体涉及到的3到6吨的压力数值、下模型的型号规格以及板材厚度的组合数据, 全部都记录在工艺卡片上, 所以即便是更换操作人员来执行任务, 所产生的结果基本上也是一致的。
面对着那些拥有多种品类、生产批量较小、而且人员频繁流动的大型生产车间, 这样的特点所蕴含的隐性价值是非常高的。
第二项是场地与工位的情况存在差异, 焊接工序需要配置专门的打磨工位, 同时也包括矫形工装、气瓶存放区以及烟尘净化设备这些设施, 因此在计算的时候, 场地占用面积和相关配套的投入成本都必须要核算进去;相比之下, 铆接工序主要依托手持式设备配合工件支架来开展工作, 由于这种方式可以让工位布置变得更加紧凑从而实现压缩空间的效果, 另外因为在操作过程中不会产生烟尘以及弧光等危害因素, 所以不需要额外投资建立配套的除尘系统, 也无需在职业健康防护方面进行资金投入。
第三项它表现为柔性。等到要更换型号的时候, 对于焊接工艺来讲, 必须修改参数值, 更换工装夹具体, 重新制作第一件样品, 并且还要再次核实是否有气孔以及熔透的深度如何;但对于铆接工艺来讲, 更换的是模具本身, 只需要花几分钟的时间就可以搞定, 压力的调节旋钮是随着板材厚度的变化而调整的。
当订单的结构变得越来越细碎之时, 更换型号的所占用的成本比例就会变得更高, 因此这一方面的差异就表现得越为明显。
六、什么情况下焊接仍然更划算
对于厚板、长直缝、主承力框架这类结构, 还有那些要求达到完全气密效果的腔体, 以及单件生产而且焊缝很短的情况, 使用焊接工艺的话, 单位成本有可能比使用铆接要更低。在这些位置采用铆接的方法的话, 要么就出现模具不合适的状况, 要么就会面临点距过密的问题, 从而导致经济性无法成立。
关于工艺的抉择问题, 必须依据工件的具体实际状况来看待, 而不是凭概念办事。
最理性的做法是开展工艺上的分工合作, 具体来说就是让主承力长的缝隙继续保持焊接状态, 对于薄板附件、涂层件以及异种材料的接头这部分内容, 则是改用铆接的方式来处理, 这样一来就能使得两种不同的制作工艺各自去承担自己最为擅长的那一段任务。
七、资产结构也可以调整
对于那些生意订单会出现高峰和低谷情况的企业来说, 一次性把设备买下来, 很容易导致机器闲着没用。如果按照项目来租用那个手持的铆接工具, 就能把一开始就得掏的一大笔固定开支, 变成跟着生产数量变来变去的那种变动花费。
赶上旺季产量大就多干活, 到了淡季单子少就把租来的东西退回去,这样一来, 账面上关于资产价值减少的那种压力就小了很多。
现在有个叫盾川的公司提供租赁的服务, 除此之外, 它还支持根据工件具体的结构做一些专门的设计改造, 模具也能快速地换掉, 这个设备的压力调节范围是在三到六吨之间, 而它能够处理的材料板厚度覆盖了从零点五毫米到二点五毫米这个区间, 这个区间基本上囊括了薄板零件里绝大部分的组合情况。。
设备的具体样子和尺寸是可以用来讨论的, 但是关于成本这一方面的情况必须要先计算明白弄清楚。只有在算过账之后, 才可以去决定是进行购买还是选择租赁, 以及是考虑更换旧有的东西还是继续保留现有的物品。


暂无评论内容