


同一名焊工去使用相同的设备来进行焊接这一行为, 有时候会让产品达到一次合格的状况, 而有的时候却会出现未熔合这个问题, 或者是出现裂纹这个问题, 又或者是导致力学性能处于不稳定的状态。
产生这种区别的一个因素, 通常并不是大家对于操作技能的熟练水平程度。
焊接质量这个东西, 它不是单方面的结果, 它是人员、材料、设备、工艺和环境这些个因素共同发挥作用之后才出来的结果。

一旦母材牌号发生变化, 焊接热量的传递方式也会跟着改变。如果母材厚度发生变化, 焊接热量的传递方式也会跟着改变。如果坡口角度发生变化, 焊接热量的传递方式也会跟着改变。如果装配间隙发生变化, 焊接热力的传递方式也会跟着改变。
要是焊材烘干控制不足, 即使焊工采用相似的操作动作, 最终接头性能仍可能存在差异。要是保护气体纯度控制不足, 即使焊工采用相似的操作动作, 最终接头性能仍可能存在差异。要是预热温度控制不足, 即使焊工采用相似的操作动作, 最终接头性能仍可能存在差异。
要是层间温度控制不足, 即使焊工采用相似的操作动作, 最终接头性能仍可能存在差异。
焊接工艺评定这件事儿, 它的核心意义在于干嘛呢? 就是把那些平时大家干活时特别爱靠个人凭感觉、拼经验的施工条件, 给变成经过实际试验去反复验证过的工艺参数。
企业必须先要把产品设计的情况、母材的类型与性质、壁厚的具体数值、接头的结构样子, 还有在实际干活时候的服役工况等等这些方面全部搞清楚, 然后根据这些情况来专门编写pWPS。
在pWPS里, 一般都需要去搞清楚焊接方法是什么, 坡口形式是啥样, 焊材的牌号和规格要选定, 焊接的位置在哪里, 预热温度是多少, 层间温度怎么控制, 焊接电流有多大, 电弧电压是多少, 焊接速度有多快, 还有保护气体用哪种, 以及焊后热处理的情况等等。
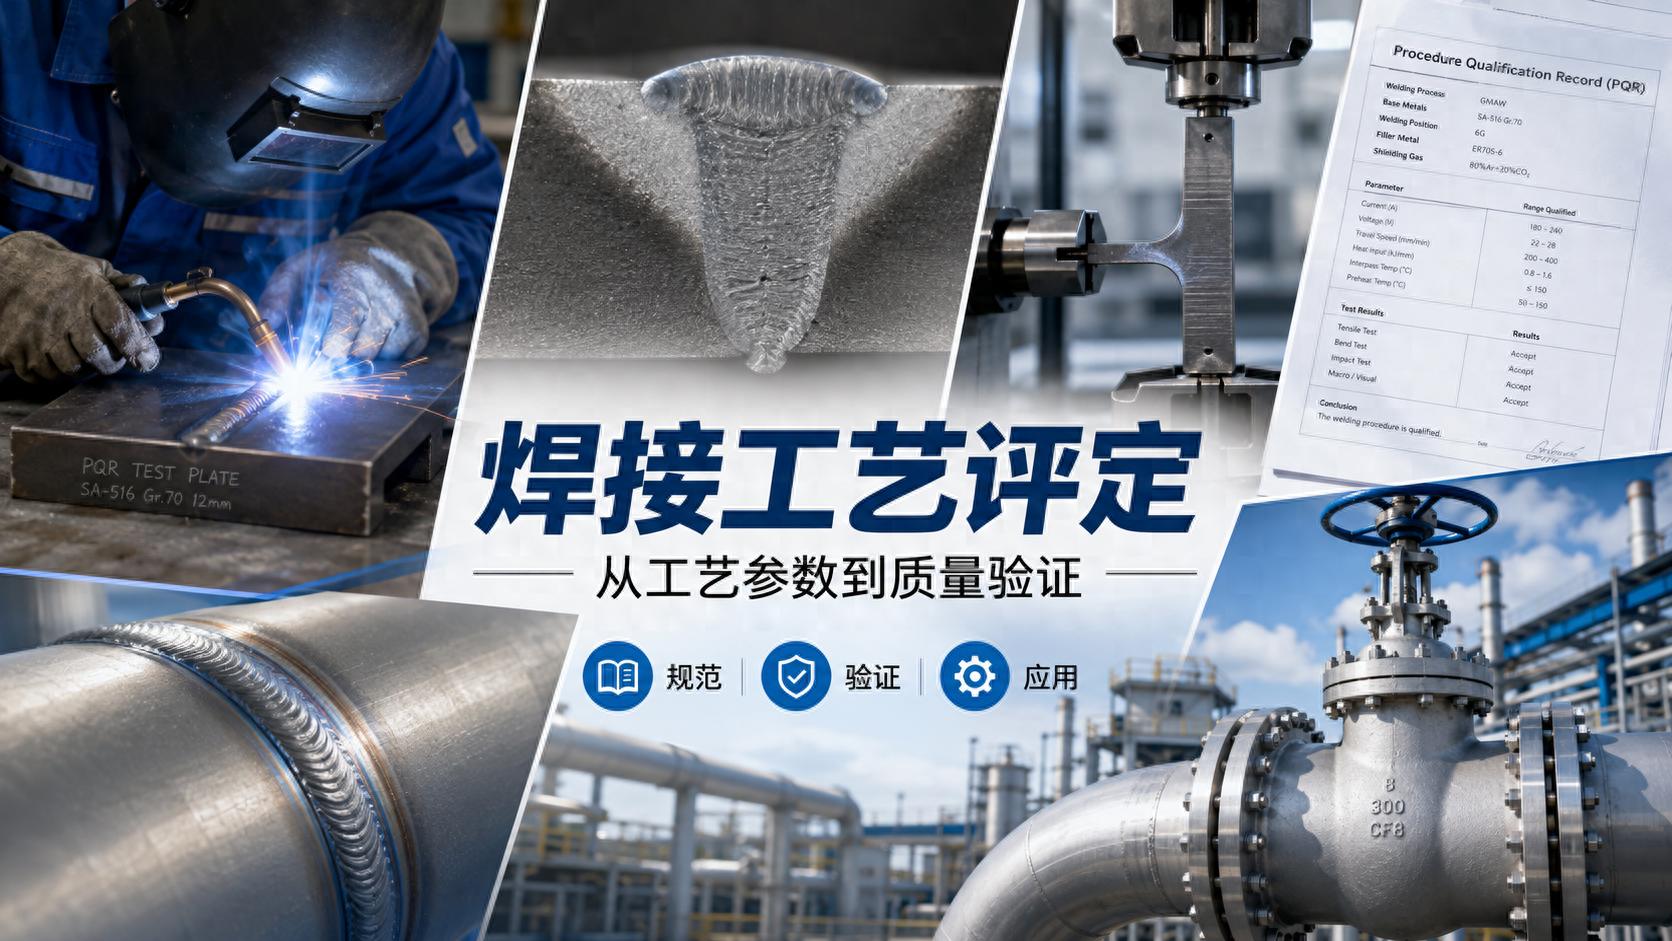
评定试件准备完成以后, 由具备相应操作能力的人员来按照pWPS执行焊接。在整个焊接的过程中间, 需要记录每一层焊道的实际参数, 并且保留母材、焊材、试件编号和焊接记录之间的追溯关系。
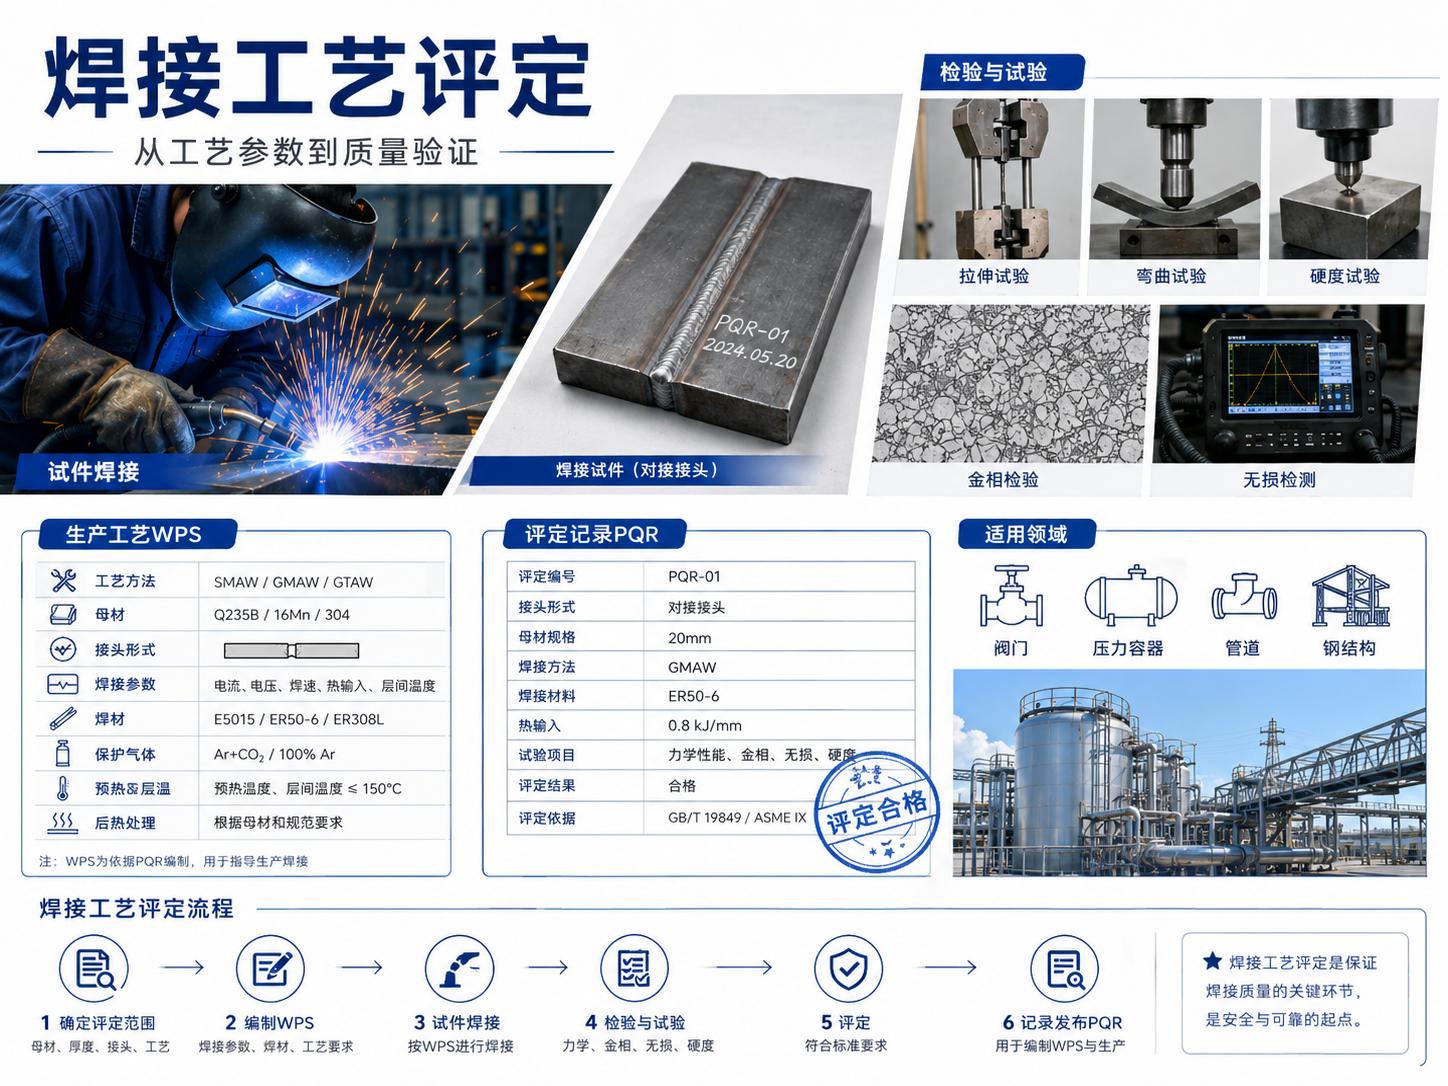
在试件完成焊接工作之后, 通常的做法是先进行外观检查以及无损检测这样的工序。然后会按照相关标准所规定的具体位置以及特定的方向来进行试样的制作和取得操作。
拉伸试样是可以用来评价接头整体强度的一种方法, 与此同时, 弯曲试样是能够通过这种方式来检查焊缝以及熔合区域的塑性和内部完整性的一种手段, 并且还有冲击试样是需要用在这样的场景下去观察接头在规定的温度之下的韧性情况是怎样的, 当然了硬度和金相项目也是可以被拿过来进一步分析焊缝与热影响区之间的组织性能差异的。
当所有已经被规定好的项目都达到了要求标准的情况下, 就会生产出PVR这一文件结果, 然后由企业方面依靠这个PQR文档里面所涉及到的评定范围来进行操作, 从而编写出WPS这份资料, 接着再由那些已经具备了相应资格条件的焊工人员, 来完成正式的生产工作。
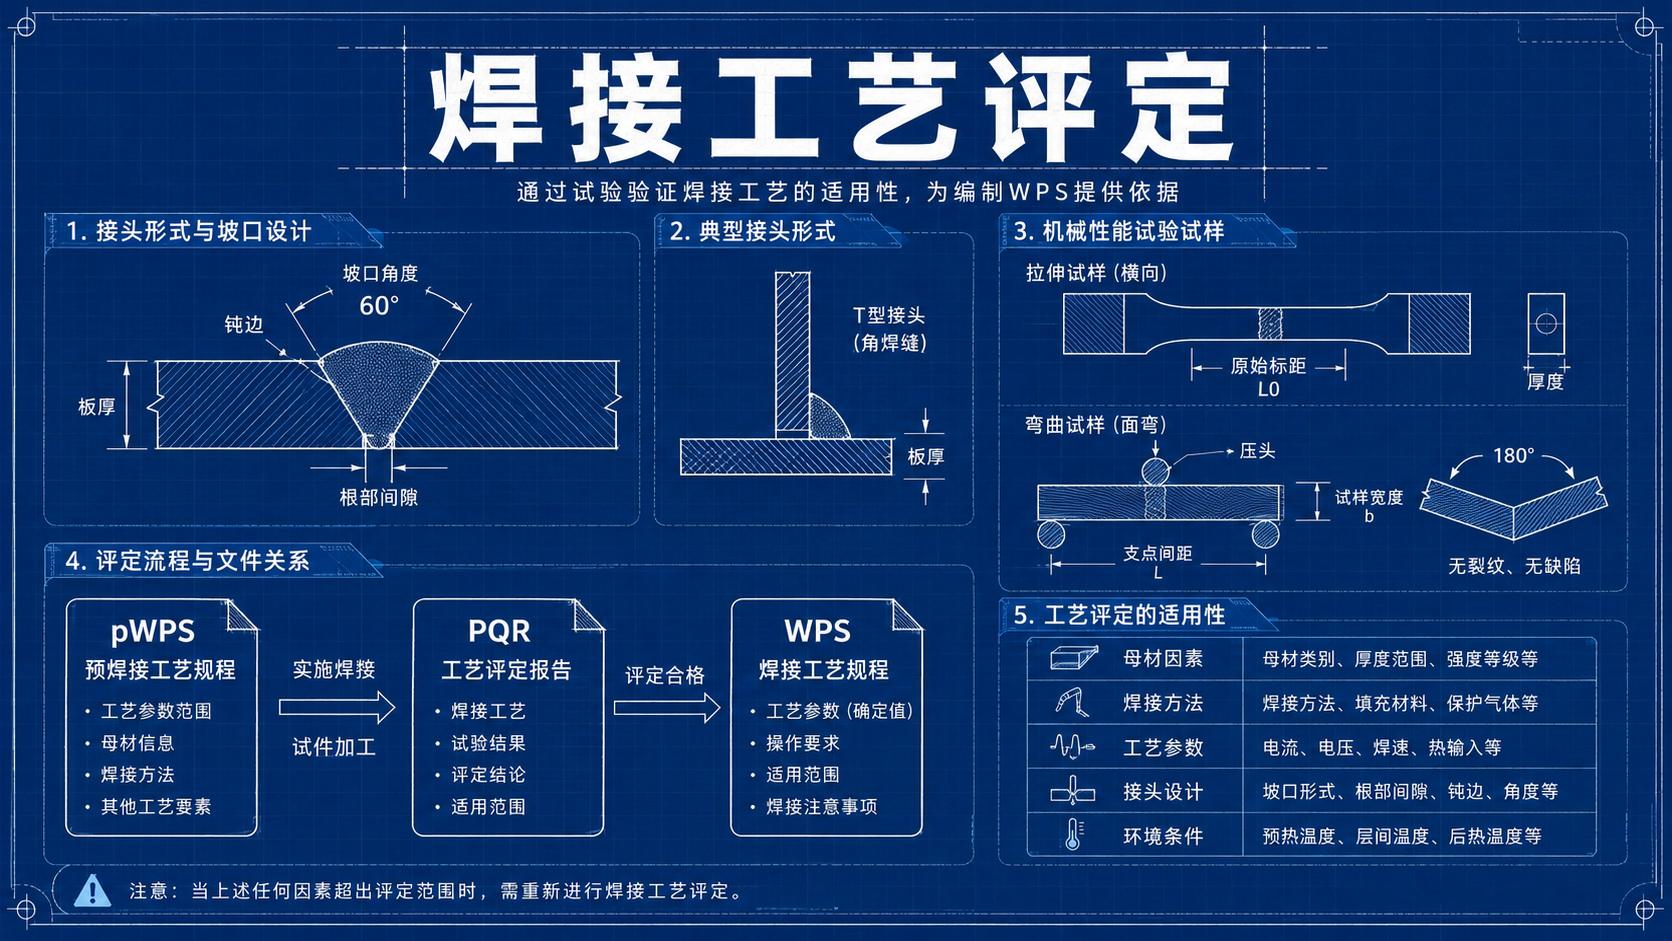
PQR这个东西, 还有WPS这个东西, 当然也包括焊工的资格这东西它们中间啊是有那么一点关联的不过话说回来它们三个是完全不能混在一块儿来谈的。
PQR解决的是, 这套工艺有没有经过试验验证的问题;WPS解决的是, 在生产现场应该如何进行焊接操作的问题;焊工资格解决的是, 到底由谁能来完成相应的焊接操作这个问题。
ASME BPVC 第九卷这部规范,它是分别设置了焊接工艺规程、也就是WPS, 还有焊接工艺评定记录、也就是PQR, 以及焊工资格记录的这些要求的。ASME这个机构公开的文件里, 编号为QW-482的, 它是作为焊接工艺规程的建议格式。
接着那个编号为QW-483的, 它是作为焊接工艺评定的建议格式。还有编号为QW-484A的文件, 它用于焊工的资格记录。从这些文件的结构方面来看, 它说明了工艺规程这一项、工艺验证这一项和人员能力这一项, 它们是属于不同的对象。
在那些个大家实际动手去做的项目里面, 大家遇到的那个麻烦事儿, 它其实真不是说不存在什么文件, 而是说不同文件之间的这些个东西, 它压根儿对不上号。
例如, WPS里面规定的母材或者超过PQR所覆盖的范围;PQR采用的是氩弧焊打底, 但是在现场实际施工中却改用了其他的焊接方法;评定试件进行了焊后热处理, 但正式产品却没有采用相同的制度;又或者焊工的资格范围与实际需要进行的焊接位置不匹配。
这些问题, 在日常的生产过程里, 可能短时间内不会被发现或呈现出来, 但是, 当客户进行审核, 或者由第三方人员进行见证, 又或者是针对出口项目的相关资料展开审查的时候, 这些被隐藏的问题就会浮现出来, 进而就容易演变成交付过程中的风险。
对于阀门还有承压件这些如果是有低温性能要求的东西, 除了需要做基础的拉伸项目还有弯曲项目之外, 还要去重点确认冲击试验的温度合不符合项目要求的这个情况, 也要去重点确认取样位置合不符合项目要求的这个情况, 并且还要去重点确认热输入控制这个方面是不是也符合项目要求的这个状态, 这样来把长句切开来说明白。
对于耐蚀合金堆焊的情况, 或者是处于含硫这种工况环境里的场合, 人们除了在焊缝的外观以及进行无损检测方面投入关注和精力之外, 还可能需要把注意力集中到那些项目上去, 这些需要被关注的方面包括堆焊层的化学成分、铁素体的含量、硬度、金相组织, 同时还需要关注其耐腐蚀性能到底怎么样。
这也是原因所在, 也就是在看待一份工艺评定时我们不能仅仅去看其是否显示出“合格”这二字内容, 而是应该将具体产品的特性以及其所面临的服役工况结合起来进行综合考量, 这样才能够准确地判断出其实际的适用范围的边界所在。
丽水阀检这项服务, 主要是围绕着焊接工艺评定来展开的。它能够提供试样加工的服务, 还会进行拉伸、弯曲和冲击试验, 以及硬度测试、化学成分分析和金相检验。
同时, 结合阀门整机的压力方面、密封状态、低温条件、耐火能力、逸散性情况、使用寿命以及腐蚀现象等试验环节。这样下来, 就建立起了一条从材料本身、焊接接头状况一直到最终产品性能表现的完整评价链条。
根据公司的公开信息查询结果, 丽水阀检这家公司已经拿到了 CNAS 实验室的认可, 同时也拥有了 CMA 的资质, 其中 CNAS 的注册号就是空缺的那一项位置的内容, 此外, 它还在和 TÜV 南德进行长期的战略合作, 早在过去, 这家公司的前身曾经是 GB/T 6070—2025 这份标准的主要起草单位之中的一个。
想要把焊接质量稳定住, 绝对不能光看某个焊师傅的个人经验靠不靠谱, 而是得建立在好几个方面都过关的基础上。这其中包括经过评审和鉴定的工艺参数必须达标, 操作人员要具备良好的资格认证, 进场用的材料得受到严密管控, 整个过程还要留有可以追溯的记录。


暂无评论内容