焊接技术是在19世纪末和20世纪初发展起来的一种很重要的金属加工手段。因为这种技术在技术上和经济上都有很多好的优点, 所以它现在已经变成了一门独立的学科。并且, 这项技术的应用领域非常广, 在航空、航天、原子能、化工、造船、电子技术、建筑和交通等等这些工业部门里, 都被大量地使用着。
焊接简介
焊接是这样一个工艺过程, 它针对被焊工件的材质, 这些材质可以是同种的, 也可以是异种的, 通过加热、加压或者把这两者结合起来使用, 并且配合用或不用填充材料的情况, 让工件的材质之间达到原子层面的相互结合, 最终形成一种能够永久保持的连接状态。
常用焊接方法分类
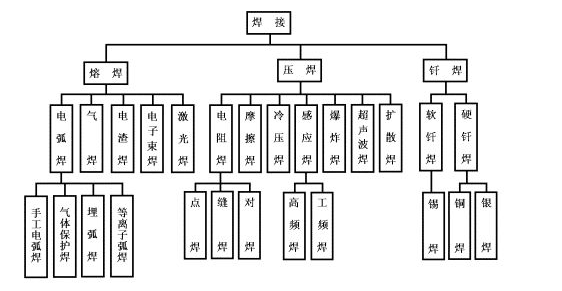
焊接方法存在着多种不同的分类方式, 其中一种主要的划分依据是在实施焊接操作的时候金属材料所呈现出的状态特征, 基于此可以把这些方法整理为三大基本类别, 这三个类别分别是熔化焊、压力焊以及钎焊, 并且在每个大类之下还能够进一步细分为更加具体的各类焊接工艺, 如下图所示。

1.熔焊这种焊接方法, 是指在对焊件接头进行加热的过程里, 把那个接头位置加热到了处于熔化状态的那个样子, 并且是不需要施加压力就把它完成的。在受到加热的那个条件下面, 它是增强了金属原子所具有的动能的, 并且是促进了那些原子彼此之间进行相互扩散的行为的。
当被焊接的金属被加热到了溶化状态的时候, 它会形成一个液体的熔池, 在这个液体熔池形成的时候, 原子与原子之间是可以充分地进行扩散的, 同时也是可以紧密地接触在一起的。因此它冷却并凝固成为固体之后, 就是形成了那种牢固的焊接接头的。
像气焊、电弧焊、电渣焊还有气体保护焊这些大家都比较熟悉的方法呢, 统统都算是熔焊的一种做法。
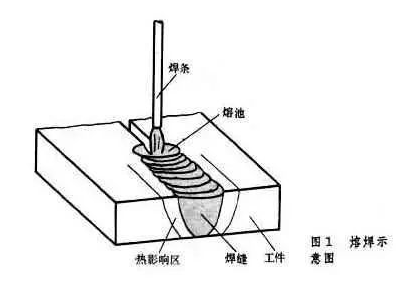
2.压焊是一种焊接方法, 它指的是在焊接的过程里, 必须要对焊件施加压力, 至于这个过程中有没有加热那就不一定了。
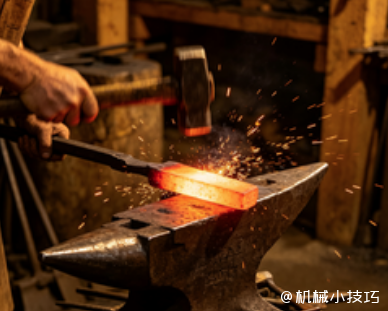
这类焊接, 它有两种形式。第一种情况是, 把要被焊的金属材料接触的部分加热。加热到塑性状态为止, 或者局部熔化状态为止。然后施加一定的压力。这样做的目的是让金属原子之间互相结合。最终形成相当牢固的焊接接头。像锻焊、接触焊、摩擦焊以及气压焊这些方法。它们都属于这种压焊方法的范畴。
第二种情况, 就是说不进行加热操作, 仅仅是把被焊接的金属在它们的接触面上施加一个足够大的压力, 然后借助于这个压力所产生的塑性变形, 使得原子之间能够相互靠近, 最终获得牢固的连接接头, 这种方法包含了冷压焊还有爆炸焊等等(主要用于复合钢板)。
3.钎焊是这样的, 它是一种焊接方法, 这种做法是选用一种金属材料作为钎料, 这种材料的熔点比被焊接的母材的熔点要低一些, 接着呢, 是把焊件还有钎料一起加热, 加热的温度要是高于钎料的熔点, 但是又要低于母材的熔点, 在这之后, 利用熔化的液态钎料去润湿母材的表面, 并且让液态钎料填充到接头之间存在的间隙里面, 再通过与母材相互扩散来完成对焊件进行联接的工作, 常见的钎焊方法主要包括烙铁焊和火焰钎焊。
如今的焊接所使用的能量来源是具备很多种的, 这里面包含了气体焰、电弧、激光、电子束、摩擦和超声波等等东西, 除了是在工厂内部进行使用的情况下之外, 焊接这种行为也还可以去在不同的环境里面来做事情, 比如有野外的情况, 还有水下的状况以及太空里面的那个地方也是可以的, 然后超声波焊接它本身是属于压焊当中的一个类型的, 而激光点焊这个则是属于熔焊类别里面的一个种类, 下面将会分别把这两种非常常用的焊接方法去详细地进行一番介绍。
超声波焊接
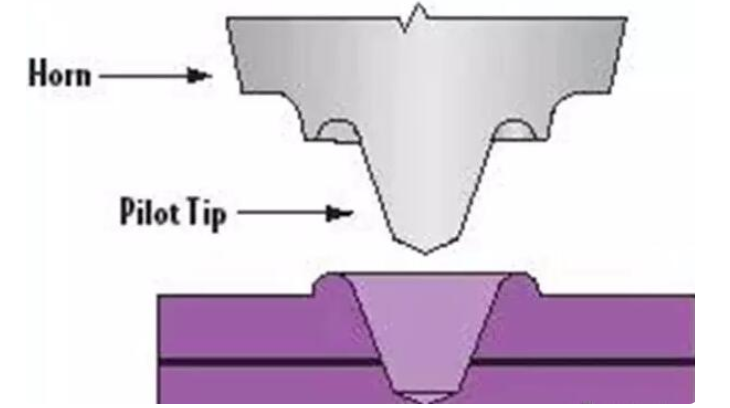
通过让高频振动波传递到需要焊接的两个物体的表面, 在加了压的状况下, 使这两个物体的表面上产生相互摩擦, 从而形成分子层之间的熔合。一套超声波焊接系统在主要的组件方面有, 它包括超声波发生器、换能器、变幅杆、焊头三联组、模具以及机架这几个项目。
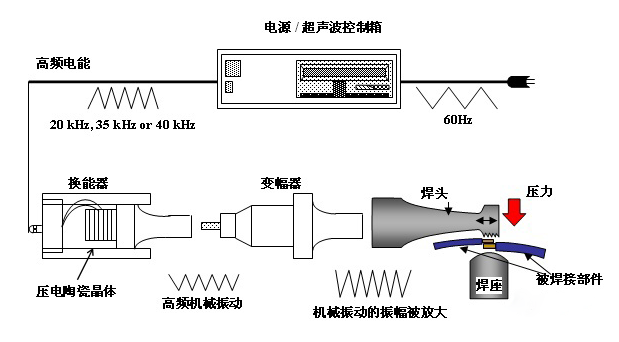
超声波焊接这种工艺, 它其实是有好几种具体类型的。
1)熔接法这个手段, 它是这样的, 就是用焊头在进行超音波超高频率的振动的时候, 是在适度的压力下面去做的, 然后就是让这两块塑胶的接合面产生摩擦热的那种情况的, 进而就让它们在瞬间发生熔融, 从而完成接合的这个动作。
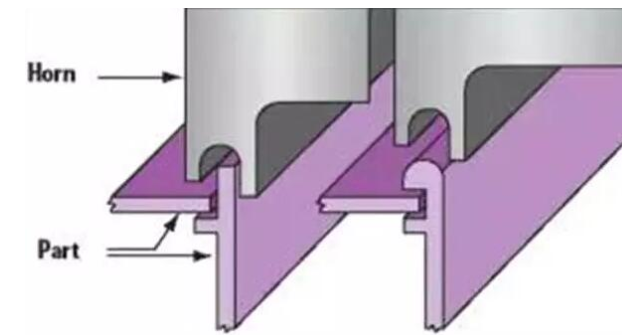
2)成型就是先把凹下去的那个焊头压住塑料产品的最外边一圈部位, 接着让焊头发出那种频率特别高、属于超声范围的振动动作, 等把塑料部分弄化成融化状态以后, 就变成了把它包裹在金属物体外面这样的一种情况, 最终结果就是让这个东西变得固定住。
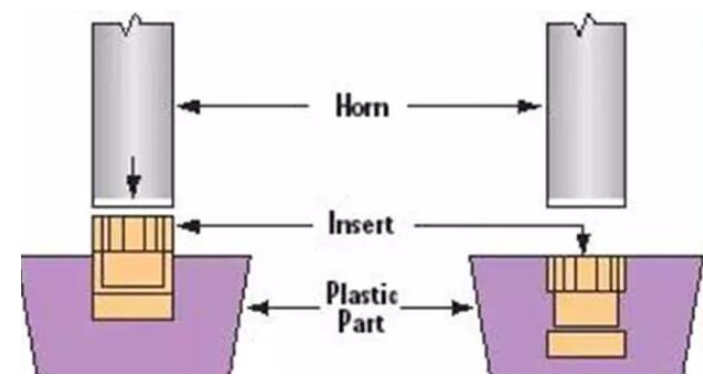
3)这个过程叫做埋植。它是要借助于焊头来进行传动的, 同时还要用上一个适当的压力。在这样的条件之下, 瞬间就将那些金属零件比如说螺母了或者是螺杆之类的这些东西给它挤进到了塑料预留好的孔眼里面去。
4)铆焊这个办法, 主要是说, 振动的焊头会去压一下那个物品的突起部分, 等它热熔了以后, 就成了个铆钉那样的形状, 然后, 就用这个办法, 把两个物体给机械地铆合在一起了。
5)点焊的意思, 简单来说就是对那些因为设计方面原因导致不好焊接线条的物体, 进行分拆成单个点进行焊接操作, 这样做的话一样能够产生熔接的这种实际效果。
超声波焊接特点
超声波这一技术, 它的应用范围是比较广泛的, 并且具有节能环保的特点, 同时其精度也比较高。
1)关于超声波金属焊接技术具有的那些好处, 具体来说可以描述如下:
a、焊接材料是不熔融的, 它不显示出那种脆弱金属所具有的特性。
b、把东西焊接好了, 之后它的导电性能是挺不错的, 电阻的系数特别低, 几乎就是等于零。
c、它对所焊接的金属表面的要求是比较低的, 不管是出现了氧化的情况还是经过了电镀的处理这种金属都是可以进行焊接作业的。
d、焊接的时间非常短, 并且不需要使用任何种类的助焊剂, 同时也不需要使用气体和焊料。
e、这种焊接的方法是不会产生火花的, 并且在环保和安全的方面都是有保证。
超声波焊接注意要点
a、当焊接工件的厚度以及硬度提高的时候, 焊接所需要的功率就会呈指数方式加大, 所以这就增加了超声波焊机的制造成本, 当所需要的功率变得过大的时候, 声学系统在设计制造上以及在工艺效果方面都会出现一系列比较难以解决的那些问题,因此目前的状况主要就是说局限于对像丝、箔、片这些比较细和比较薄的工件进行焊接这一情况。
b、当前超声波焊接系统的接头形式仅限于搭接, 且受工具头的限制, 工件只能在焊接系统允许的尺寸范围内伸入, 焊接的接头形式和尺寸范围的局限性较大。
c、现在, 这个超声波焊接的质量检测是比较困难的, 大家常用的那些常规的检测方法, 是难以在生产的过程中去进行实时的监控的, 那个无损检测的方法, 也还没有达到一个普及的状态。
激光点焊
激光焊是那种利用聚焦以后的激光束去撞击零件, 然后靠着产生的热量来把东西接在一起的办法。因为激光有着折射还有聚焦这样的光学特点, 所以激光焊特别适合用来焊接那些小小的零件, 或者是那些很难够得着的部位。除此之外, 这种方法的能量输入比较少, 焊接之后变形也不大, 而且它还不会受到电磁场所带来的影响。
激光焊接具备特点。
a、把输入进来的热量降低到真正需要的那个低的数量, 在热影响区域内部金相变化的整个范围变得很小, 同时呢,因为热量的传导现象而直接导致的物件变形程度也是处于很低的状态。
b、它可以减少在焊接那些比较厚的钢板时候所需要花费的时间, 甚至在有些情况之下, 还能够完全不需要去使用那些用来填充的金属材料。
c、不需要使用电极, 所以也就不会有电极被污染或者是受损这些方面的顾忌。而且呢, 因为这个东西不属于那种接触式的焊接工艺流程, 因此, 相关的机具所发生的磨损情况以及变形的情况, 都能够尽可能地达到比较低的一个水平状态。
d、工件可以被放置在封闭的空间里面, 这个状态可以通过把内部的空气抽走来实现, 也可以通过让内部的气体环境处于受控的状态来实现。
e、激光束是可以被聚焦到面积非常小的范围内的, 这就使得它能够对小型的、而且相互之间的距离比较近的零部件进行焊接作业。
f、它可焊材质种类范围大, 亦能相互接合各种异质材料。
g、这样做的话, 是能够轻松地使用自动化手段来进行高速焊接操作的, 同时, 也可以选择依靠数字方式或者电脑来进行控制。
在激光焊接这个环节里, 所涉及到的那些工艺参数。
(1)功率密度是激光加工中最关键参数之一。我们用较高的功率密度进行加工时, 表层能在微秒级别时间内就加热到沸点, 从而产生大量汽化现象。这说明高功率密度对打孔、切割和雕刻这些需要去除材料的加工工艺是有利的。若是使用较低的功率密度, 情况就会不一样。
在这种情况下,表层温度提升到沸点需要耗费数毫秒时间。在表层发生汽化之前, 底层材料就已经达到熔点, 所以更容易形成良好的熔融焊接效果。因此, 在传导型激光焊接的这个过程里面, 它的功率密度是处于10^4~10^6W/CM^2这个范围之中的。
(2)激光脉冲波形, 这是一个非常关键的问题, 在激光焊接里面显得特别突出, 若是去焊接那种薄板材料的话, 就显得更加重要了一说。
高强度激光束往材料表面上一照, 你会发现金属表面上头会有百分之六十到百分之九十八的激光能量被反射掉了, 就这么白白损失掉了, 而且呢, 这个反射率还会随着表面温度的变化而变化。在一个完整的激光脉冲作用期间之内, 金属反射率所发生的变化是非常大的。
(3)目前大家都能直接看懂的普通话书面语是这样写的, 就是把这个事情说明白一点。
在脉冲激光焊接这个技术里面, 激光脉冲宽度是一个十分重要的参数, 因为它不光是一个重要的用来把材料去除和材料熔化这两件事区分开来的指标, 而且它还是一个关键的指标, 这个关键指标会决定加工设备需要花多少造价去买, 还会决定这个设备整个体积到底有多大, 所以脉宽是脉冲激光焊接里非常核心的一个参数, 大家要引起重视。
(4)焊接速度的快慢会影响单位时间内的热输入量, 如果焊接速度过慢, 那么热输入量就会变得过大, 就会导致工件出现烧穿的情况, 如果焊接速度过快, 那么热输入量就会变得过小, 会造成工件焊不透的现象。
激光焊接注意要点
a、在操作的时候, 焊接件所处的位置需要进行非常精确的调整与设置, 必须要做到这一点, 确保该部件处于激光束的焦点作用范围以内。
b、如果焊件在焊接过程中是需要用到专用的夹具或者模具来进行固定的, 那么就必须要把焊件最终要摆放确定的那个位置调整好, 确保这个调整好的位置, 是和激光束接下来要发射打到的那个具体的焊点处在同一个坐标位置上。
c、可焊厚度其实是被限住了的, 渗透深度那一项远远超过了十十九毫米的这些工件, 在生产线上这个地方就不适合去把激光焊接这个方法给用出来。
d、像是像铝、铜以及它们的合金等这些具有高反射性质和高导热性质的材料, 它们进行焊接的时候表现怎么样, 是会受到激光作用所产生的变化的哦。
e、当进行中能量至高能量的激光束焊接这种操作的时候, 需要使用等离子控制器把熔池周围的离子化气体驱除出去。这样做的目的确实是为了确保焊道的再出现。
f、这个过程中的能量转换效率是太低的, 一般来说都是低于百分之十的。
g、焊接的时候, 那一条一道的焊缝凝固得非常快, 因此存在着可能产生气泡以及变得比较脆的担忧。

暂无评论内容