


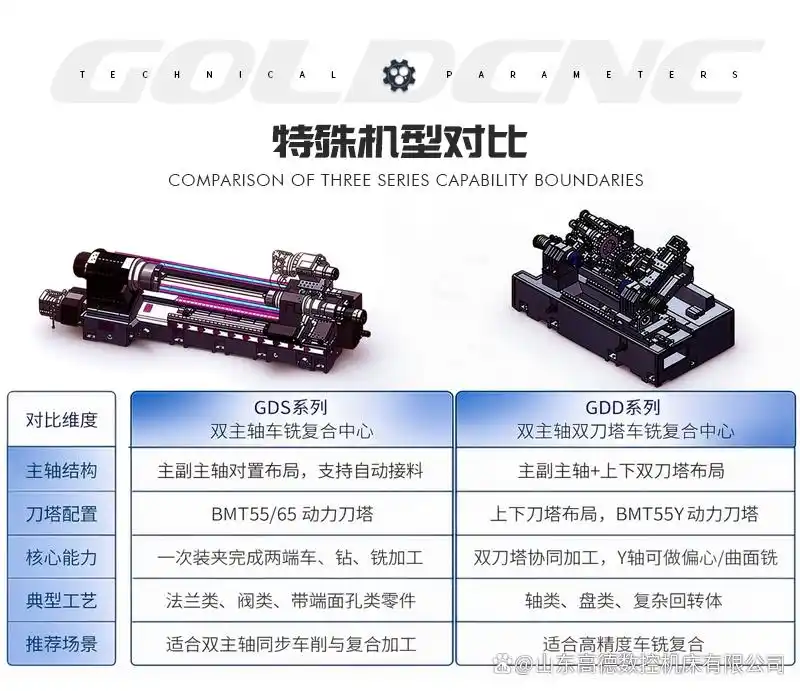
购买GDS双主轴机床, 这并不仅仅是多了一台车床, 而是实现两个空间坐标系的完全统一。在前面的时候, 谈论车铣复合加工技术的时候, 往往都是在强调一次装夹可以免去翻面操作这一情况。
但是, GDS这个品牌真正的技术核心难点所在的地方, 是机器在使用过程中进行对接时的相位匹配问题以及与热状态保持同步的问题。如果你的工件属于那种两端都有复杂特征, 而且互为基准的情况, 那么GDS能够帮你把废品率降到一个极低的水平。
但是对于那些只是进行简单的两端车削作业的场合, 它就反而会把副主轴刚性不如主轴的这个短板给暴露出来。

这篇文章不再去用那些所谓的节省人工力气以及不需要进行手动翻面的老生常谈, 而是直接去仔细分析GDS在实际的工艺布局过程里面所具备的那些独有的细节内容, 以及相关的适配清单事项。
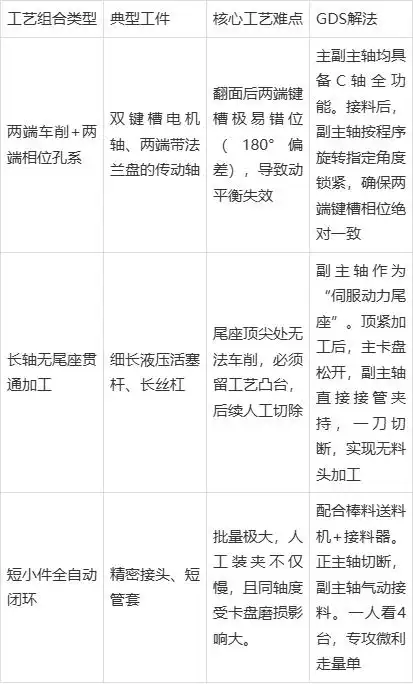
01加工工艺组合GDS参照表
02一、全球分销系统拥有的这个对接工艺, 是别人都没有的独特办法。
一般车铣复合加工这个事儿, 大家只关心怎么切削, 可GDS必须得操心怎么衔接, 到了车间里实际动手操作的时候, 底下这三点细节内容, 就直接决定了GDS到底能不能干出好活儿来。
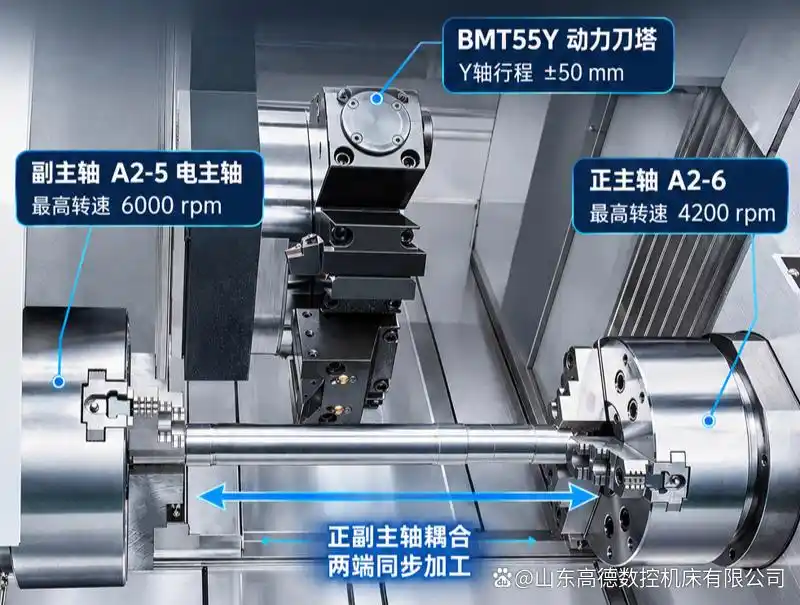
1.让转速达到同步的状态, 并且把微小的摩擦力好好控制住。
当正主轴把工件切断的那一秒钟, 要是副主轴的转速出现了一丁点不一样, 哪怕只是百分之一的小误差, 工件的表面就会马上留下像螺旋一样的夹伤印子。
工艺方面有明确的要求, 就是数控系统的两个通道必须精准地执行同步代码, 拿发那科的M代码来举例。高德这个公司在出厂进行调试的时候, 会使用激光转速计来校准双主轴实际的转速差, 以此来确保在接料存在重叠的那0.5秒时间里, 相对线速度会趋近于零。
2.热态下的Z轴对接点漂移
经过了几个钟头的工作, 主主轴和副主轴都产生了发热并且出现了伸长的情况, 因此原本所设定的Z轴对接原点就可能会出现0.02毫米的偏差量。这种情况会引发切断刀具与副主轴卡爪发生碰撞的问题, 或者是导致加工后的工件长度超出允许的误差范围。
在设备的要求方面, 高端的GDS设备不仅仅是需要主轴进行油冷并且保持恒温状态这么简单, 它必须还要具备双通道的热补偿功能。另外, 操作工不能认为安装好就一劳永逸了他们必须每两小时用标准量棒对对接点进行复测。
3.副主轴夹紧的时候, 那个压力是有两个阶段的。
当切割进行到这个步骤时, 那个被加工的工件就有一半是存在于正主轴上面的, 另外一半是存在于副主轴上面的。
假若副主轴的夹紧力量设得过大, 那就有可能直接把像薄壁套圈这样比较薄的零件给夹坏了, 导致变形;另一方面, 要是把副主轴的夹紧力量设得太小, 那么在切断操作发生的时候, 工件就很有可能会因为夹不牢而飞出去散掉。
工艺方面制定的对策, 是去运用接料时低压以及锁紧时用高压这样一种程序逻辑。就在接料发生的那一瞬间, 会利用低压的手段来防止变形这件事的发生。等到材料已经完全被切断之后, 副主轴就会切换到高压状态下。这样做的目的, 是为了防止因为重型切削导致松动这样的情况出现。
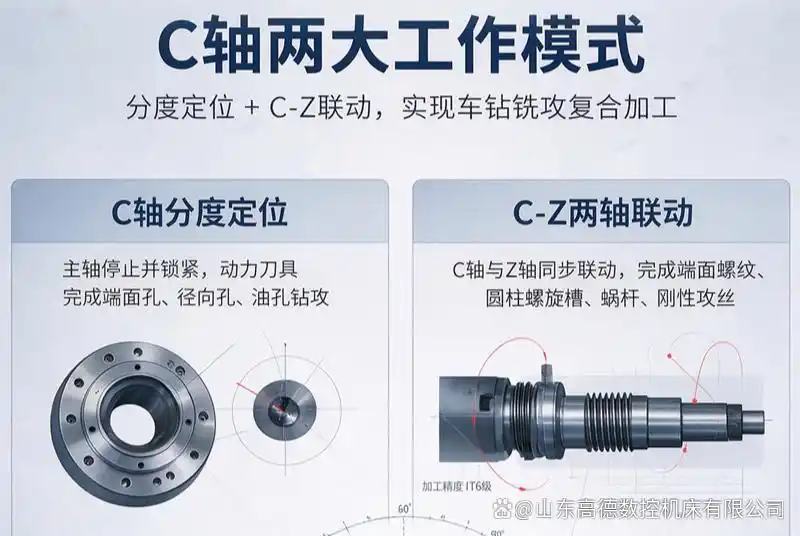
03二、对于可以适用GDS这个系统的工件, 这里有一份清晰的清单。
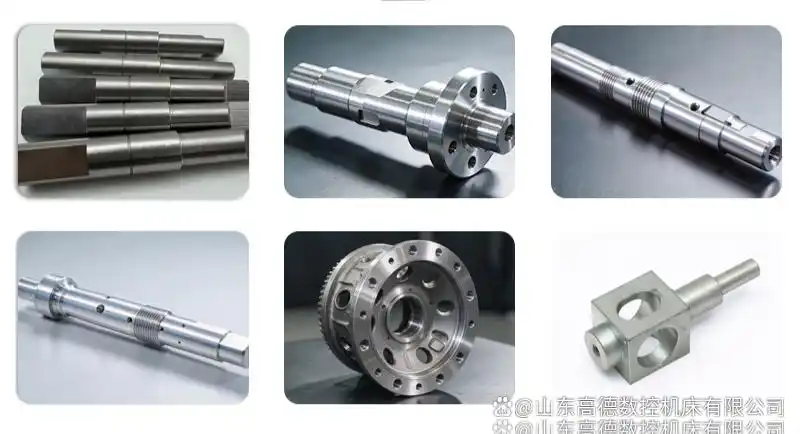
在汽车和新能源领域, 会涉及到带双端面花键的空心电机轴这类零件, 还有需要两端都打出中心孔的转向器输入轴。另外需要注意的是, 副主轴它没有办法夹持极短的工件那些长度小于30毫米且两端都要进行加工处理的零件是不建议使用GDS设备的。
液压气动:两端都有螺纹和密封槽的液压阀芯、长径比极长的气缸活塞杆。
医疗器械里面包含了那些尺寸比较大的, 比如说长度在一百五十毫米之上的骨钉啊, 还有那些需要在两端进行精密的车切修整加工的手术钻头柄。
04三、在选定GDS的时候, 可以参考相关的指导说明。
选 GDS 的时候, 别光拿着一张零件图去问人家能不能做, 得拿着未来半年的排产表去好好评估一下。
如果你的产线上的订单中, 有超过百分之三十的订单是属于这种两端互为基准的轴套件, 而且每月的产量还超过了三千件的话, 那么 GDS 所多出来的那十几万元的溢价成本, 是能够在半年之内就被省下来的翻面时间和极低废品率给抹平的。
你前往山东高德数控的滕州基地进行参观, 这个活动不仅仅是让你去观察机床是如何对钢铁材料进行切削作业的, 更是要重点考察主轴与副轴二者之间的对接流程。
在此过程中, 建议你携带那些存在连接难度的工件, 通过施加不相同程度的夹紧压力来开展实际加工测试, 进而检测两个部位的同轴程度以及表面是否存在划痕, 最终依据专用检测仪器的数据结果来进行科学决策。
05FAQ
针对GDS这个双通道程序, 那些在普通车床方面工作的师傅们, 到底是否能够学会它呢?
第一步, 是必须得去把思维这个方面给扭转变换一下。其次的话,在高德数控那边, 当设备交机培训这个阶段进行的时候, 是会拿出一些操作的材料来的。那么师傅, 只需要去把代码里面的逻辑给弄懂了, 一般两周这个时间节点之内, 基本上就能把常规件编程这个东西给掌握了。
大家来问这样一个事儿, 就是那个副主轴的加工精度要是慢慢变差了, 这种情况会不会对主主轴的正常加工造成一定的影响。
答案是肯定的, 双主轴具备各自独立的伺服驱动单元以及导轨系统。即便是因为副主轴发生了碰撞事故从而造成精度方面的损伤, 主主轴仍旧能够脱离副主轴的影响, 像常规的单主轴设备一样进行独立操作。然而, 为了维持两个部件之间的紧密配合状态, 一旦察觉副主轴受到损害, 就必须尽快安排激光校准工作。
在双主轴进行加工的时候, 如果出现副主轴把工件表面夹伤的情况, 到底应该怎么办才好。
关于副主轴的选择问题, 应该选用软爪或者定制夹头这种配件, 并且一定要把液压夹紧的压力给调节到位。高德GDS在进行接料操作的时候, 会确保正副主轴的转速做到严格的同步运行, 这样做的根本目的就是为了避免因为相对滑动而出现的物料划伤的情况。


暂无评论内容