所谓的热气焊接, 其实就是指那种被称作热风焊接的工艺。压缩空气或者是惰性气体, 通常情况下是氮气, 这些气流会进入焊枪里面的加热器中去。它们会被加热到所需要的温度, 然后被喷射到塑料表面以及悍条上面去。这个操作过程的结果, 是使得塑料表面和悍条都熔融在一起, 并且在承受不大的这种压力之下进行结合。
对于那些对氧气存在敏感性的塑料材料, 比如说像聚酰胺这样的材料来说, 应当采取使用惰性气体来作为加热的介质这样的做法。对于其他种类的塑料来说, 一般是使用经过过滤之后的空气来进行操作即可。这种方法经常被拿去给聚氯乙烯、聚乙烯、聚丙烯、聚甲醛、聚苯乙烯, 还有碳酸醋这些种类的塑料进行焊接操作。
热压焊是把金属丝和金属焊接区, 靠加热还有加压的方式, 给直接压在一起了。这个办法的原理是什么呢? 就是让热量跟压力一起作用在焊接部位上。这么一弄, 那里的金属就会发生形状改变的情况。
同时也把界面上的那些氧化层给破坏掉了。这样一来, 金属丝部分和基体金属接触的那一面, 就被拉近到了原子能互相吸引的距离范围内了。接着就产生了吸引力, 最后就把它们给键合到一起了。
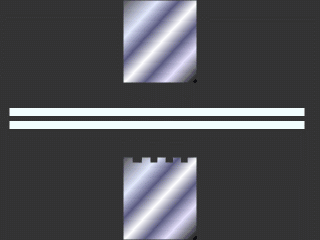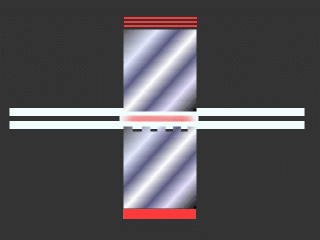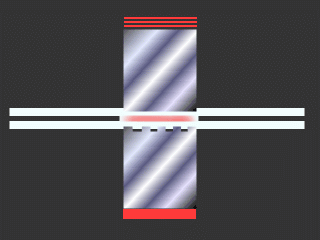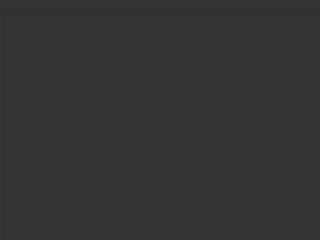
采用热板焊接的方式, 具体来说是利用抽板式结构来运作, 通过用电加热的方法, 把由电加热产生的那个热量传递给塑料部件上的熔接部位, 这里指的是上下两个被加热的塑料件的接触面, 让接触面的温度升高并达到熔融状态, 之后把那个加了热的工具板迅速拿开退出操作区域, 随后上下的那两块塑料件因为先前已经变热并且表面呈现融化的形态, 在撤掉热源后这两个融化了的面向彼此贴合在一起进行熔合过程, 紧接着开始冷却固化, 最终完全组合成一个整体部分, 整台设备的框架形式是由几个主要的板块组成的, 具体包括上面一块模板, 下面一块模板以及中间一个用来加热的模板这三大类板材构成的, 除此之外, 还配套安装了用于维持特定温度的模块、放置在上面的塑料材质的冷模组件还有放在下面的另一个塑料材质的冷模组件, 整个运动的操作方式是通过气动装置来控制完成的。
超声波金属焊接, 这个技术是利用高频振动波去传递到那两个需要焊接的金属表面。在加压的这个情况下, 会让两个金属的表面相互摩擦, 来形成分子层之间的熔合。
它的优点是快速、节能、熔合强度很高、导电性好、没有火花, 非常接近冷态加工;而它的缺点是所焊接的金属件不能太厚, 一般情况是小于或是等于5毫米, 焊点的位置不能太大, 而且需要施加压力。
激光焊接, 这种办法, 是依靠能量密度比较高的激光束来做热源的。它是一种效率很高、精度也很高的连接材料的技术。它是把激光用在材料加工上面时, 非常重要的一个方面之一。平常时候, 主要是用那种一直不断的激光光束, 来把材料给连到一起去。它里面的那个冶金学的物理过程, 跟电子束焊接是特别像的。
也就是说, 能量的转变方式, 是通过一种叫作“小孔”的结构来完成的。
孔腔内部的平衡温度能够达到大约2500摄氏度的水平, 并且热量是从这个高温区域的孔腔外壁传递出去的, 这样做是为了让围绕在孔腔四周的那部分金属被熔化掉, 小孔里面充满的是高温蒸汽, 这种蒸汽是由光束照射到壁体材料上使材料连续蒸发产生的, 光束能够不断地进入小孔内部, 同时位于小孔外部的材料也是在保持连续流动的态势的, 而且随着光束的来回移动, 小孔始终都是处于流动的稳定状态的, 熔融了的金属会去充填好小孔移开之后留下的空隙, 然后这些金属就会随之冷却凝固下来, 最终使得焊缝被形成出来了。
硬焊, 也就是咱们说的一种焊接办法。它就是把那种熔点比你想连在一起的两个工件还要低的填充材料, 也就是钎料, 给加热到它的熔点以上。这样它就具备了足够的流动性。然后, 借助毛细作用把它充分填充到两个工件中间的缝隙里。这个过程在专业上也叫浸润。
等它冷却凝固之后, 就把这两个工件牢牢地接合在一起了。这是一种接合方法。按照传统的说法, 在美国这个地方, 如果把温度高于华氏八百度的, 也就相当于摄氏四百二十七度这样的情况, 就叫做硬焊, 也有的叫硬钎焊。相反的情况, 也就是温度比较低的那些, 就被称为软焊、或者叫软钎焊。
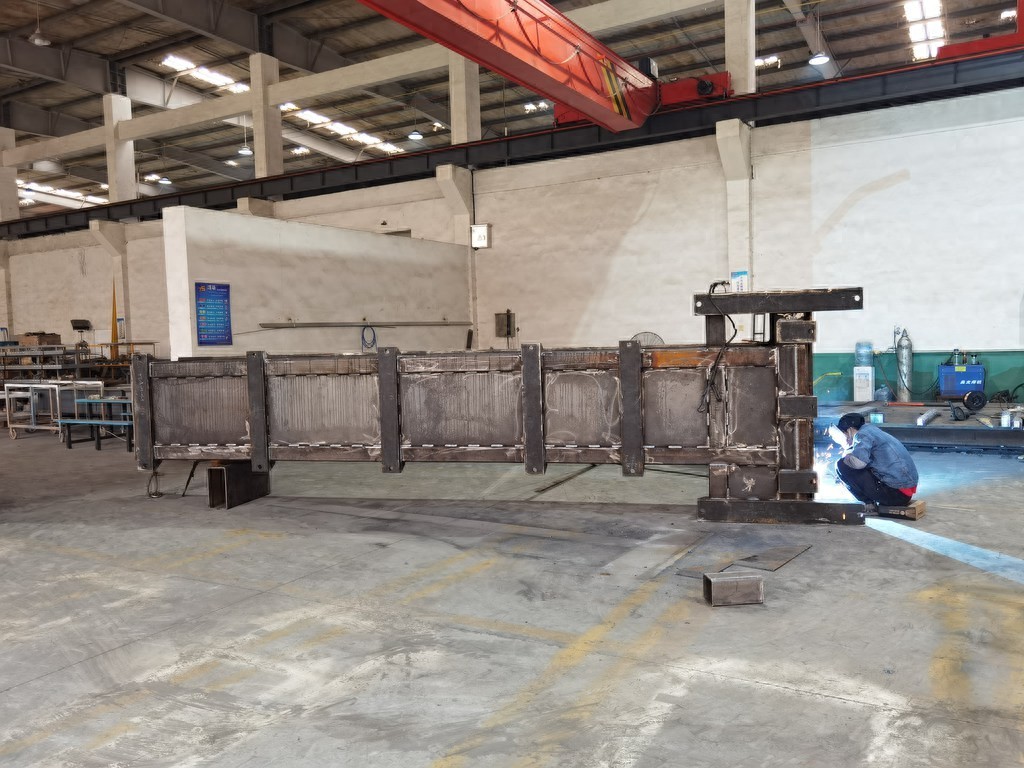
所谓那个手工焊接, 就是指人们手里拿着那个焊炬, 或者是拿着那个焊枪, 又或者是那个焊钳, 来进行干活的一种焊接办法。
电阻焊, 它是这样一种制造工艺及技术, 这种技术主要是用来接合金属或者其他一些热塑性材料, 比如塑料之类的, 它的操作方式是, 在已经把工件组合好之后, 通过电极来施加压力, 同时还要让电流去通过接头位置的接触面以及邻近的那些区域, 利用电流在经过这些部位时产生的电阻热来进行焊接的一种方法。
摩擦焊这种技术, 它是把机械能作为一种能源来使用的, 它属于固相焊接这类方法。具体的做法是什么呢? 是利用工件的端面之间发生相互摩擦, 从而产生出热量来, 让材料达到一种塑性状态, 接着再通过顶锻这个动作, 最终完成焊接的过程。
电渣焊是这样的它是靠电流通过熔渣所产生出来的电阻热来当作热源使用的 它会让填充金属还有母材都熔化起来 最后凝固后就能在金属原子之间形成非常牢固的连接关系。
在开始焊接的时候, 要让人把焊丝和起焊槽接通, 造成短路来引着电弧, 然后持续地加入少量的固体焊剂, 利用电弧所释放出来的热量使那些固体焊剂熔化,从而形成液态的熔渣, 等到看到的熔渣达到了特定的深度之后, 再把焊丝的送进速度提高一些, 同时降低电压, 让焊丝插入到那个熔渣池里面去, 这样一来, 电弧就会随之熄灭, 接着也就正式进入了电渣焊的焊接程序中。
目前大家所使用的电渣焊技术, 主要包含了熔嘴电渣焊、非溶嘴电渣焊、丝极电渣焊以及板极电渣焊这些种类。
它的主要缺陷在于, 输入的热量大这一事实导致接头在高温下的停留时间很长, 并且焊缝附近容易出现过热的情况, 进而使得焊缝金属呈现出粗大结晶的铸态组织, 并且冲击韧性比较低所以这类焊件在焊接以后通常是需要进行正火和回火热处理工作的。
高频焊这个叫法是用的中文, 它是拿固体电阻产生的热当能源的。焊接的时候是利用高频电流在工件里面产生的电阻热, 让工件的焊接区域表层被加热到熔化或者接近熔化的塑性状态。紧接着就施加顶锻力或者是不施加顶锻力来最终实现金属的结合。
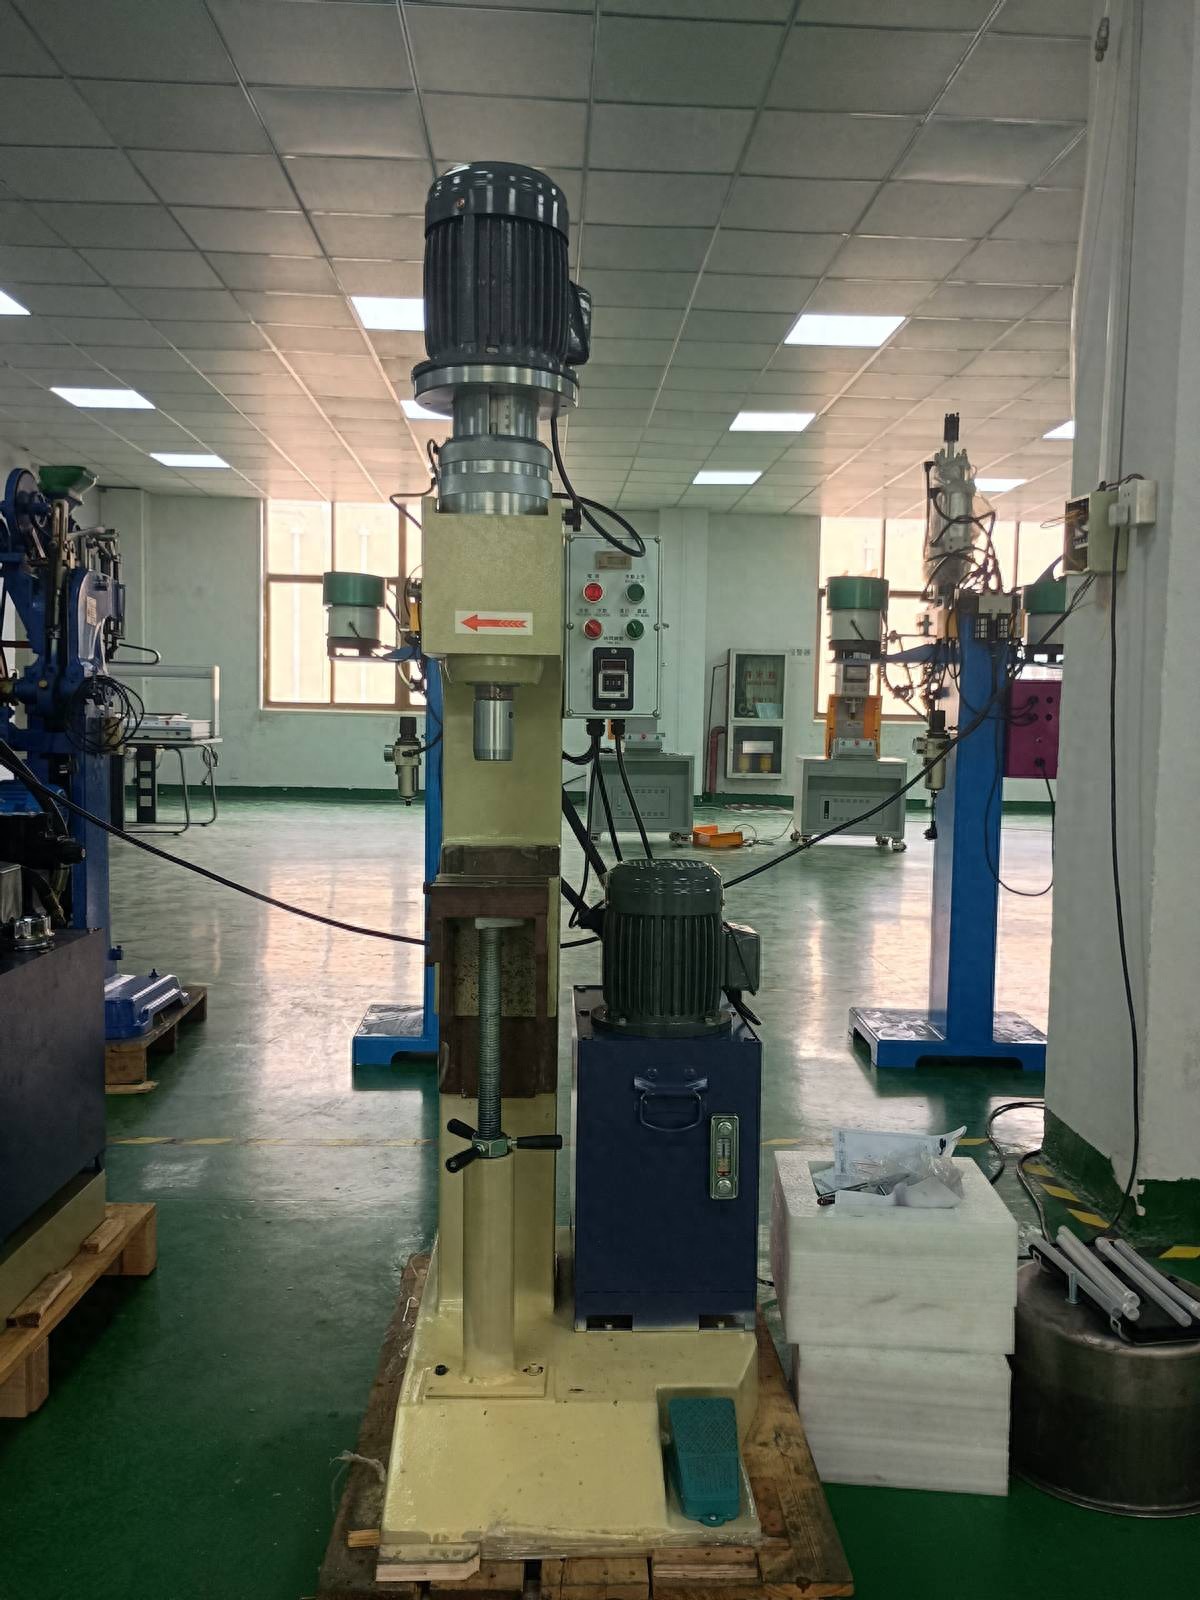
铆接, 它是这样一种方法, 把两个厚度不怎么大的板子进行连接, 先是在它们对应的地方打上洞, 然后把铆钉插进去, 接着用铆钉枪把铆钉给铆死, 以此来达到把这两个板或者物体连在一起的目的是也。
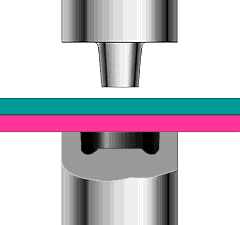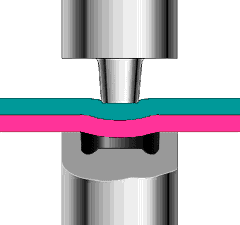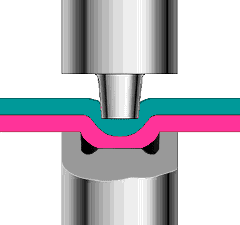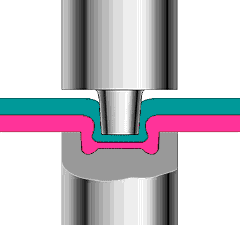
先把那个材料拿去加热, 让它一路升温, 一直升到它的熔点, 这时候它就变成了液体状, 然后再用这种方法把它给连到一起。

暂无评论内容