焊接是工业制造业里的一个连接点, 无论是日常生活中用到的那些东西, 还是那些非常大的设备, 这些东西的背后都需要用到这个关键的技术。对于干焊接的人来说, 能够熟练地把目前主流的几种焊接办法掌握住, 这是自己能在这一行里站稳脚跟的基础条件。
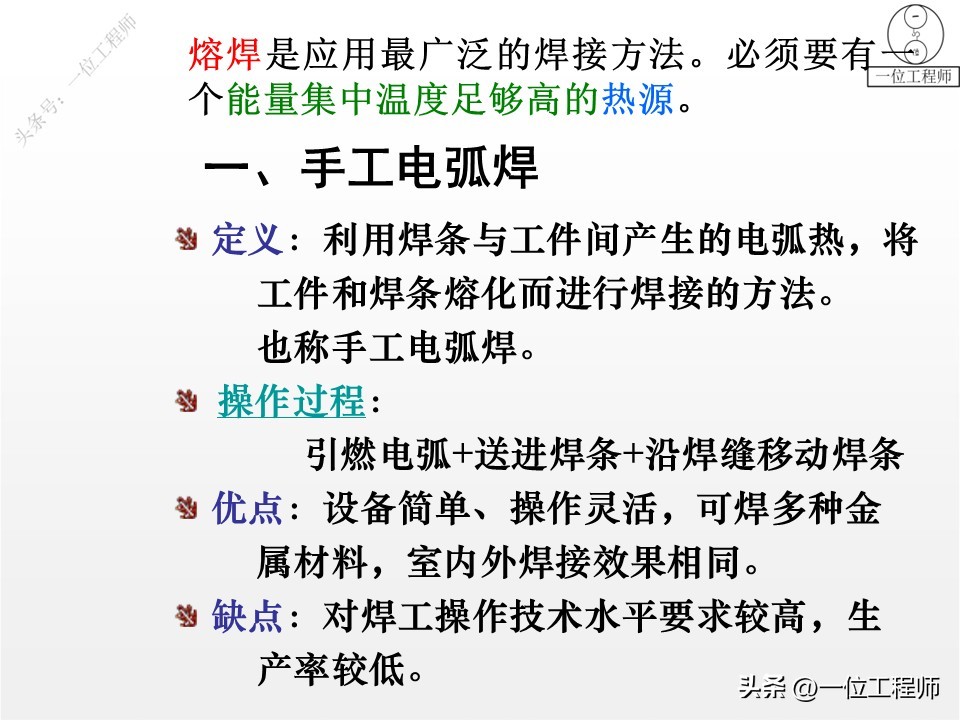
一、手工电弧焊这一操作方式, 作为基础技能的代表, 是处于入门阶段所需要掌握的基本能力。
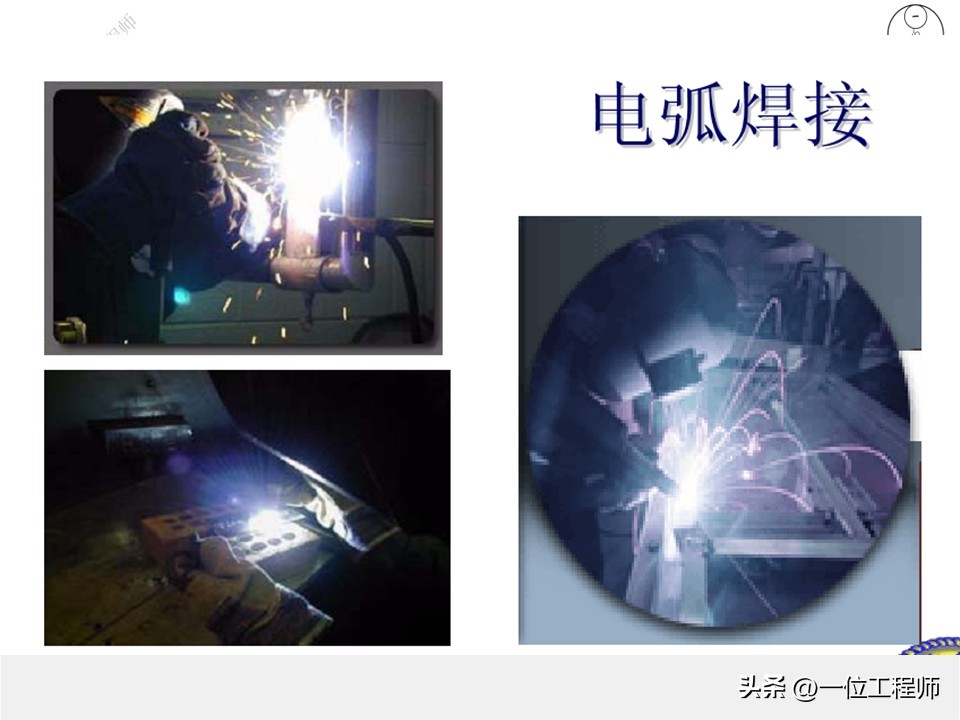
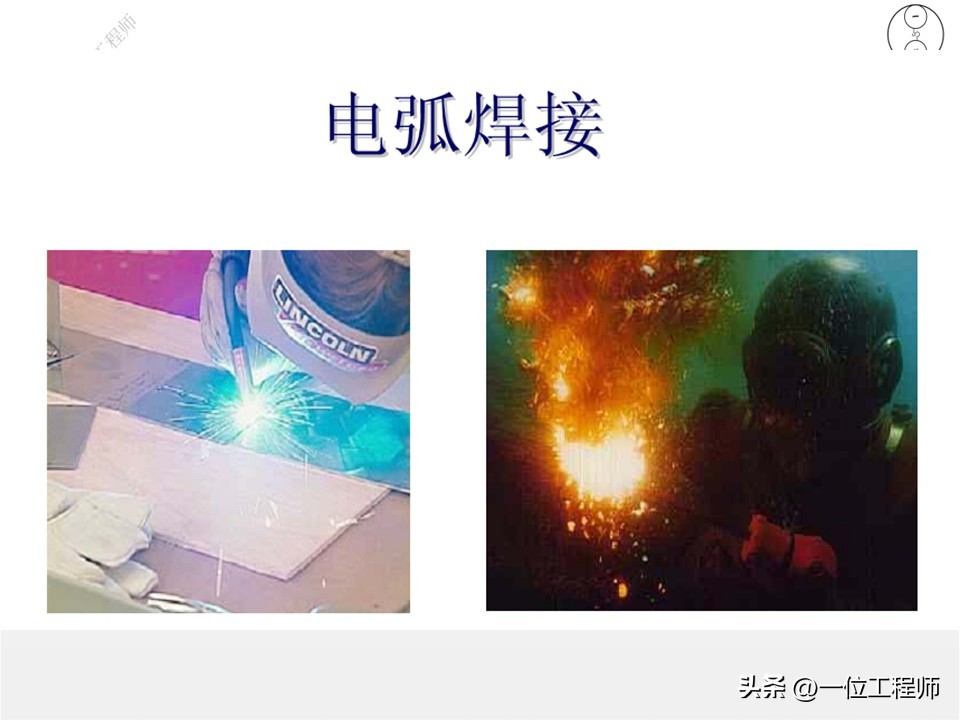
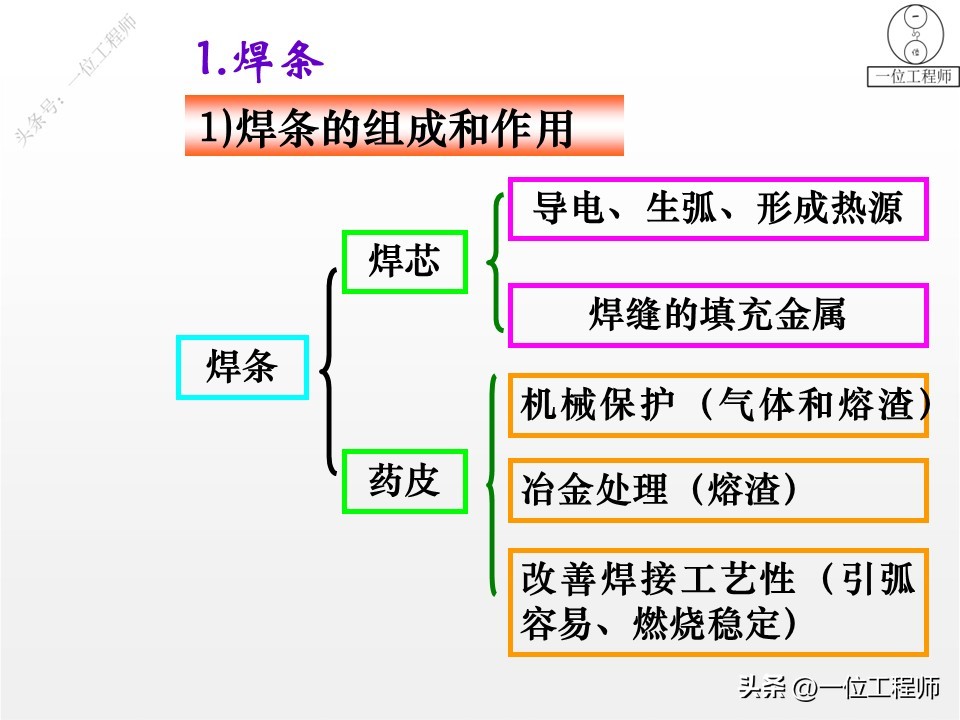
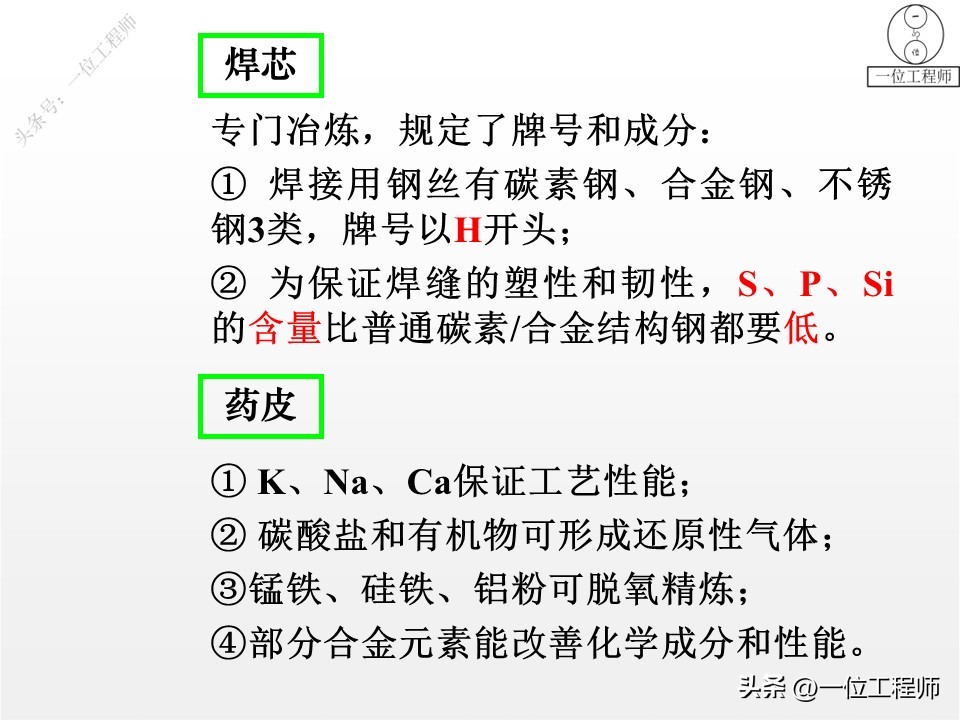
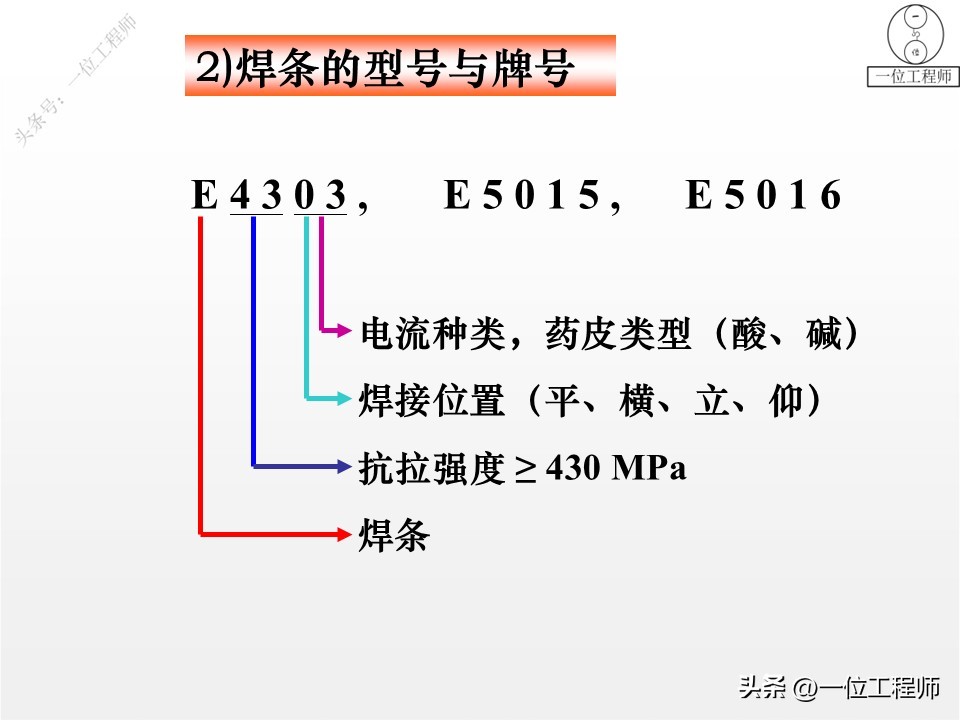
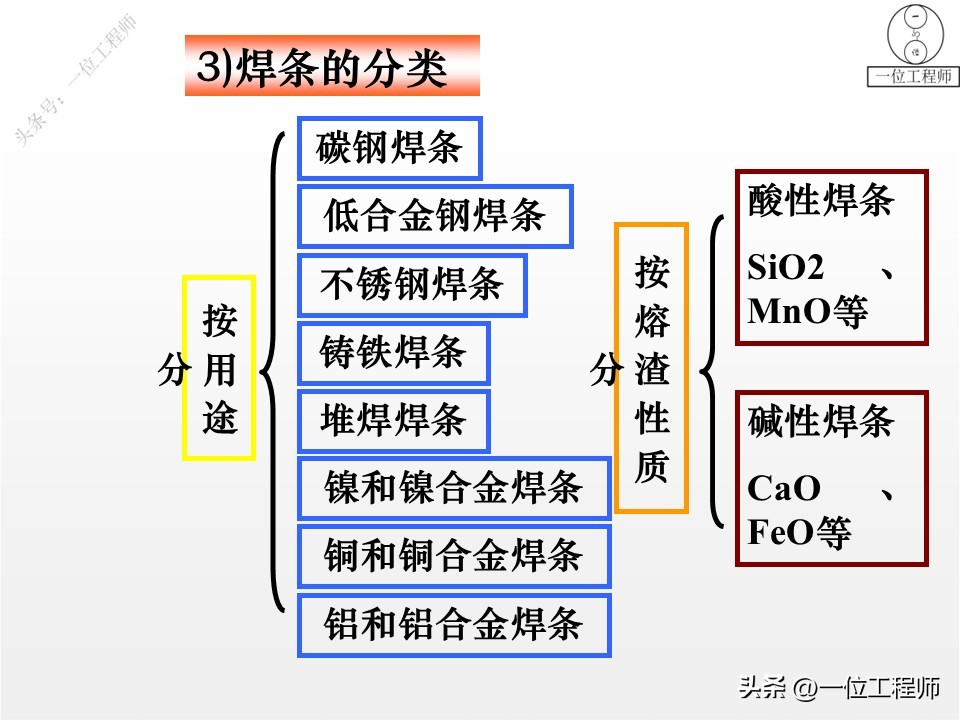
手工电弧焊作为一种被应用程度非常广泛, 并且属于使用最为广泛的焊接方法, 是通过在焊条和工件之间的电弧产生的热作用, 来完成对母材以及焊条的熔化处理的, 这个操作流程是比较简单的, 因为只需要完成引燃电弧、送进焊条、沿焊缝移动, 这三个步骤就可以了, 它具备设备本身比较简单的优势、同时也具备操作起来很灵活的特点, 因此无论是在室内环境还是室外环境之下都可以进行作业的, 这种工艺能够去焊接多种不同的金属材料, 不过需要注意的是它对焊工的技术要求是比较高的, 同时其生产效率也是相对较低的, 所以它更倾向于适合在小批量生产以及复杂构件的焊接场景中予以应用。
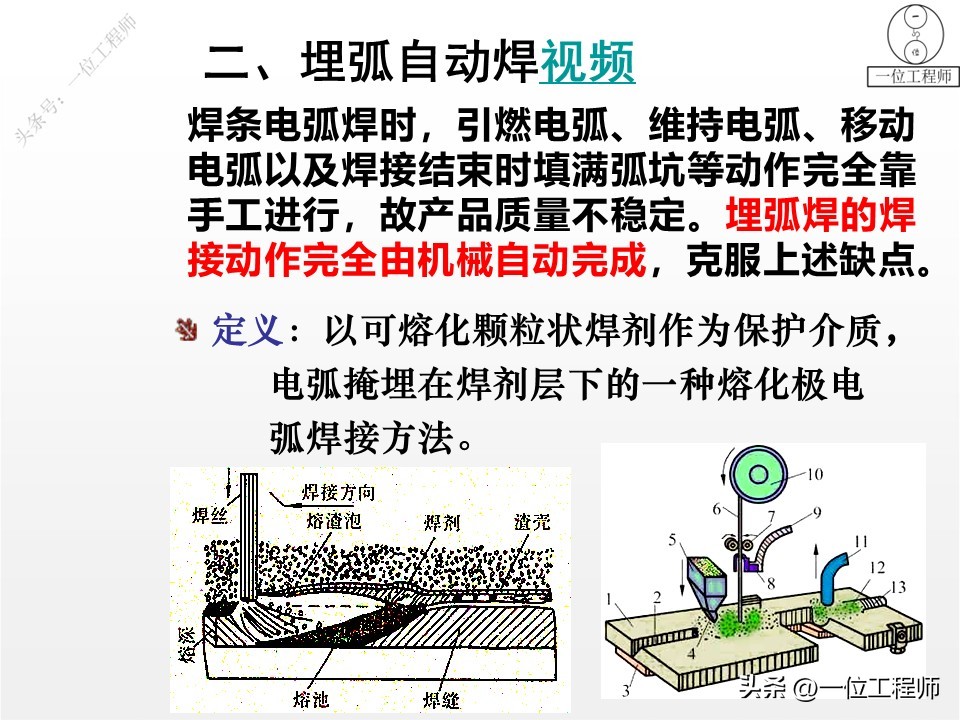
二、埋弧自动焊
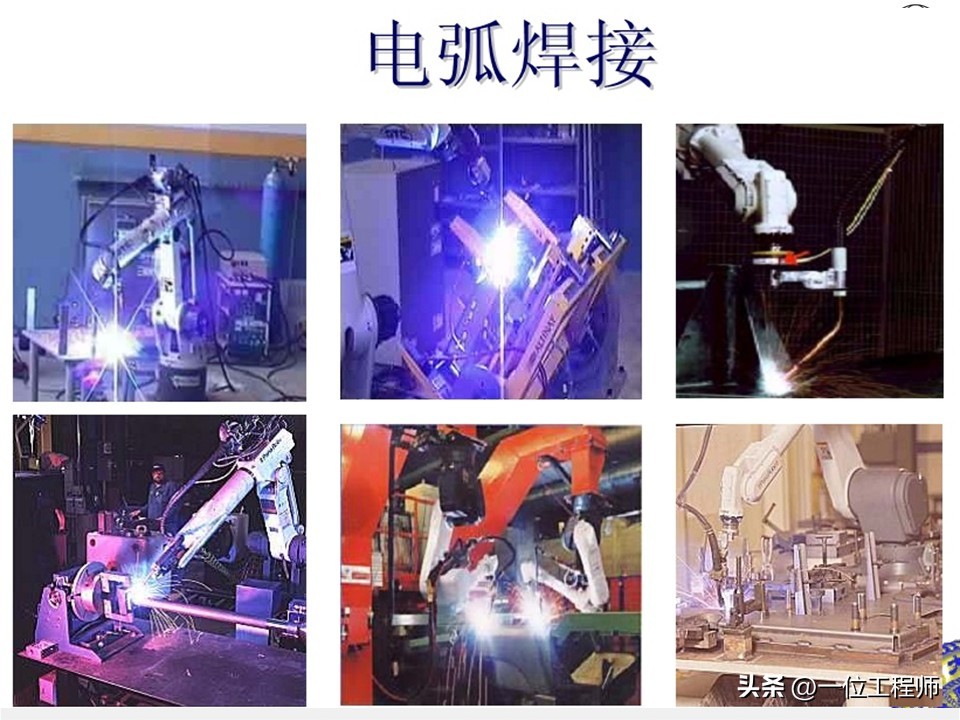
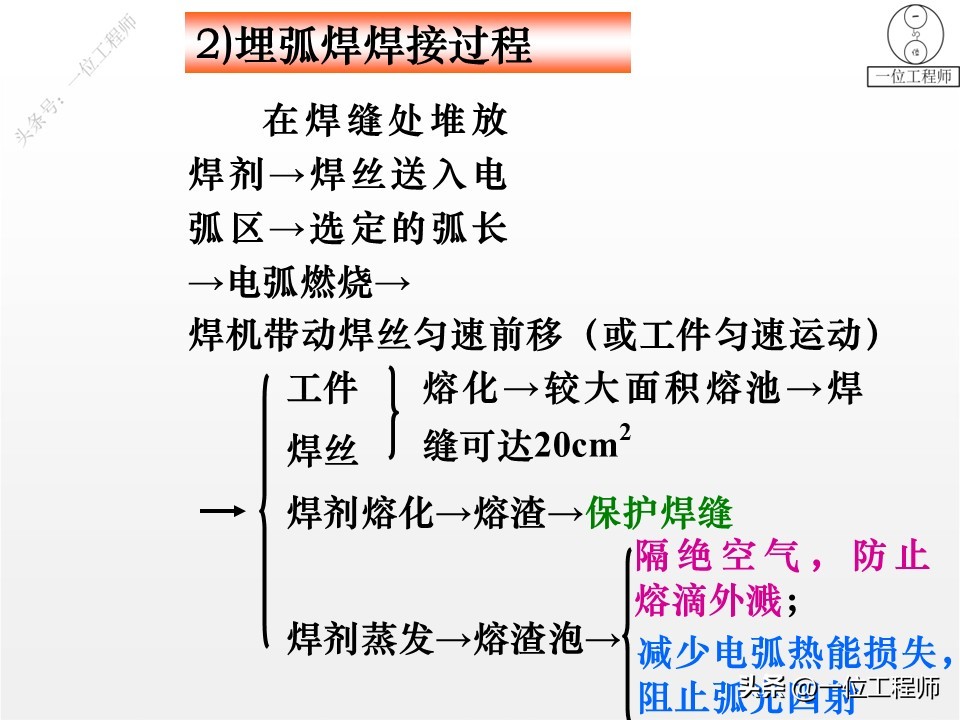
埋弧焊这种技术, 它把电弧给掩埋在焊剂层下面了, 焊接的这个动作, 完全是由机械自动去完成的, 这么一来, 就克服了手工焊质量不太稳定的那个问题。
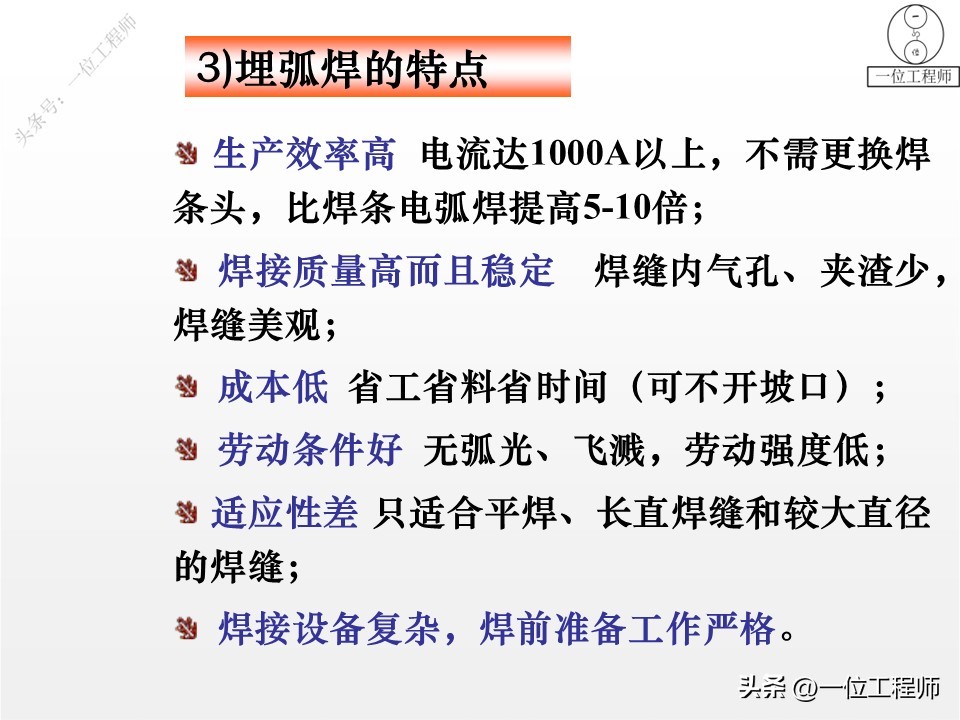
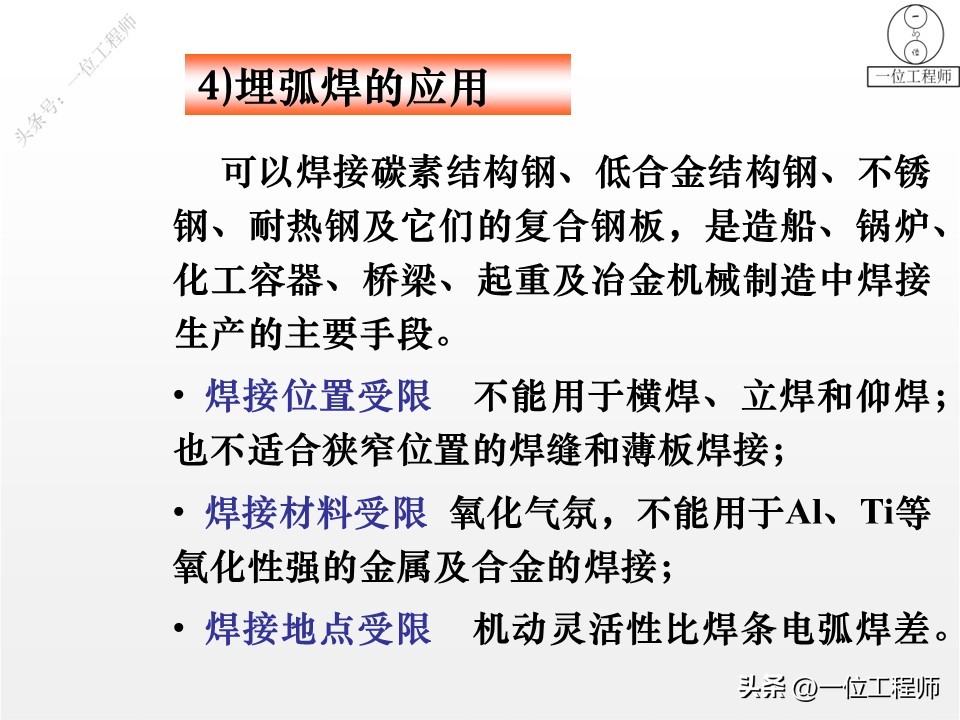
它的核心优势, 在于生产效率极高, 电流能够达到一千安培以上, 这个数值是手工电弧焊的五到十倍, 并且焊缝中的气孔、夹渣很少, 质量相当稳定。不过, 它的缺点就是适应性比较差, 只适合平焊这种操作, 也适合长直焊缝, 所以常被用在建船、建桥梁这些大型构件的生产里面。
三、气体保护焊
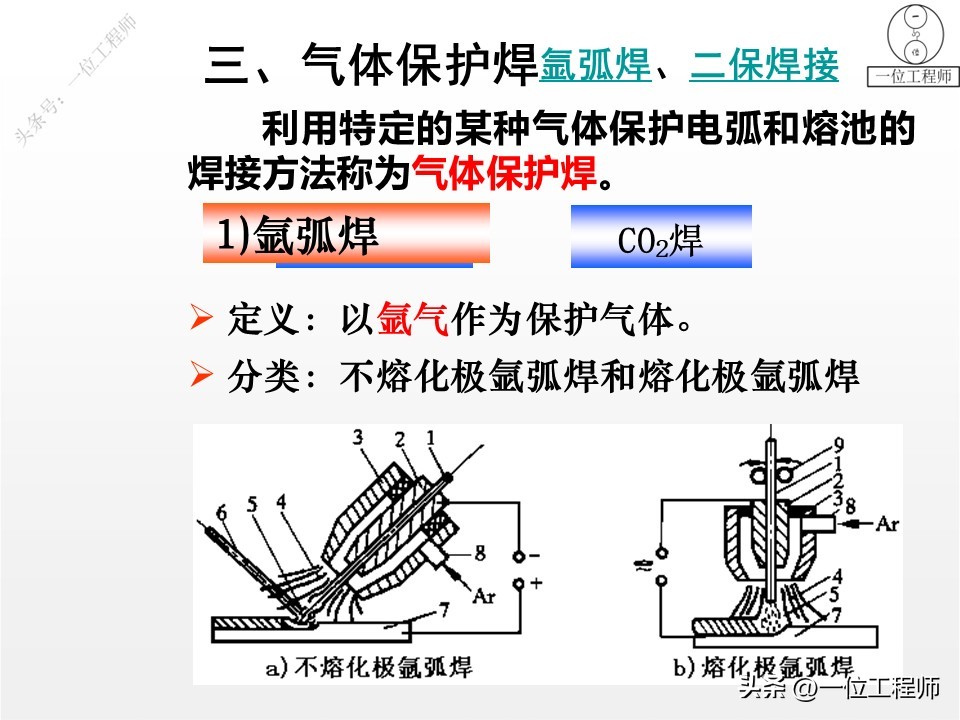
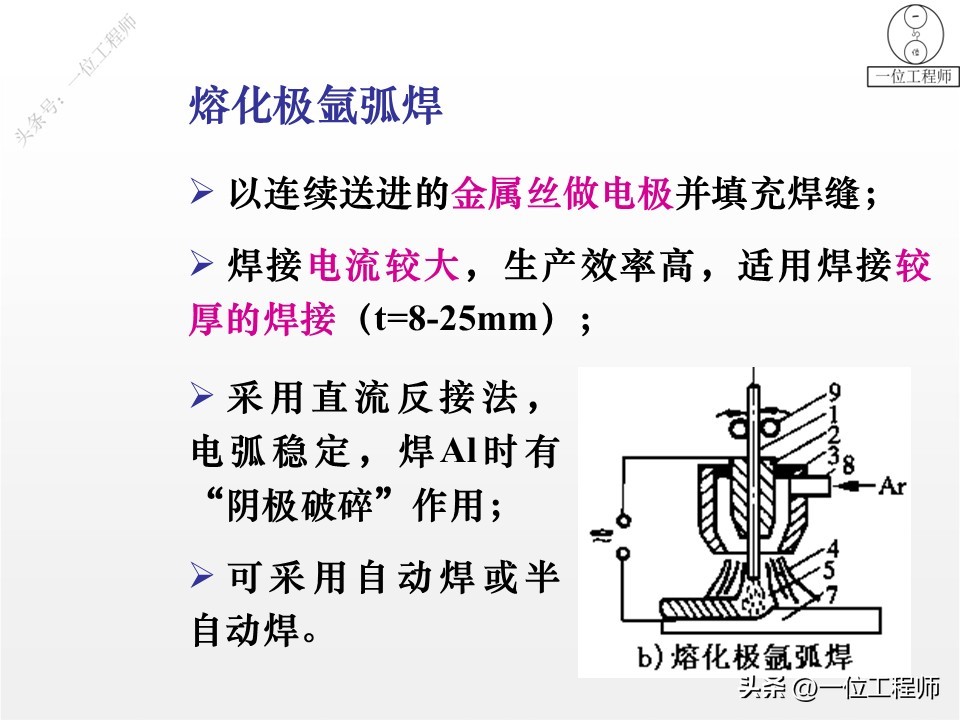
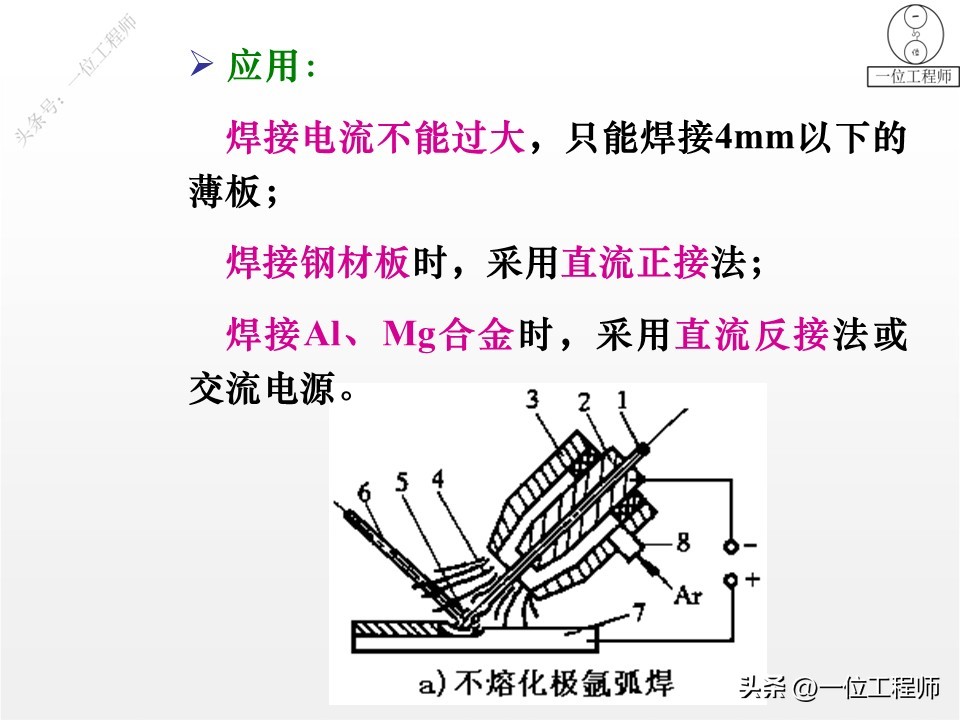
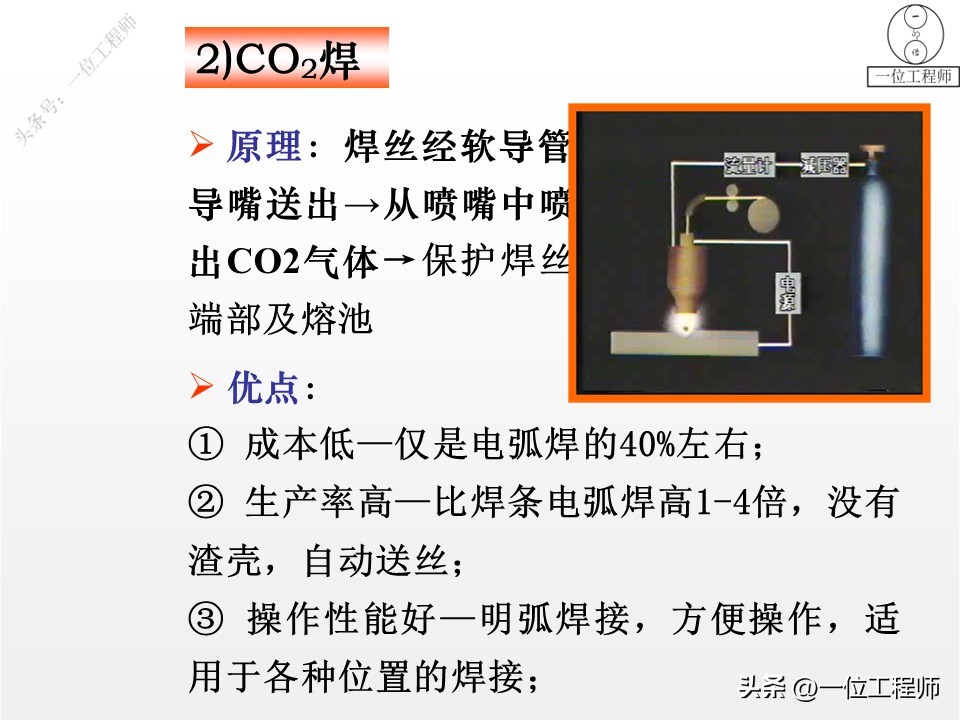
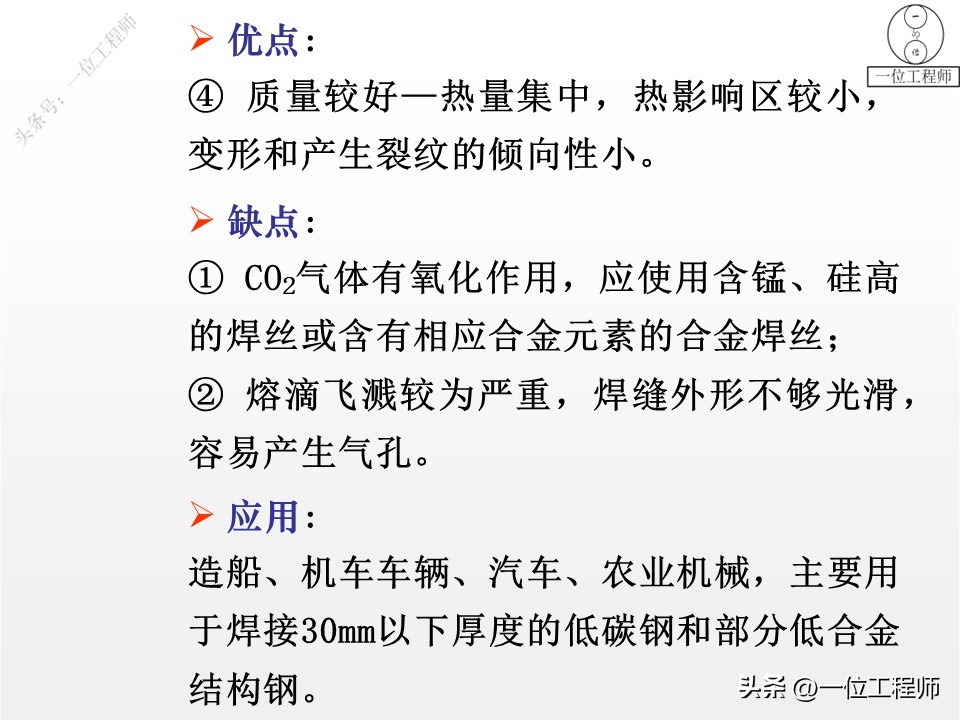
使用特定的气体来对电弧和熔池进行保护, 这种焊接方法主要被分成了两大类, 一类是氩弧焊, 另一类是CO₂焊。对于氩弧焊来说, 它的保护效果非常良好, 而且电弧的状态十分稳定, 因此它能够完成那些容易氧化的有色金属材料以及不锈钢材料的焊接工作。
在CO₂焊方面, 它的消耗成本只有普通的电弧焊成本的百分之四十左右, 同时它的生产效率也是很高的, 这种方法通常适合用于低碳钢的焊接作业。
从整体来看, 这两种焊接方式都有电弧外露并且清晰可见的特点, 操作人员在使用的时候也非常方便, 它们能够适用于多种不同的焊接位置, 所以在目前的生产实践中,这两种技术都是被应用得极为广泛的主流焊接技术。
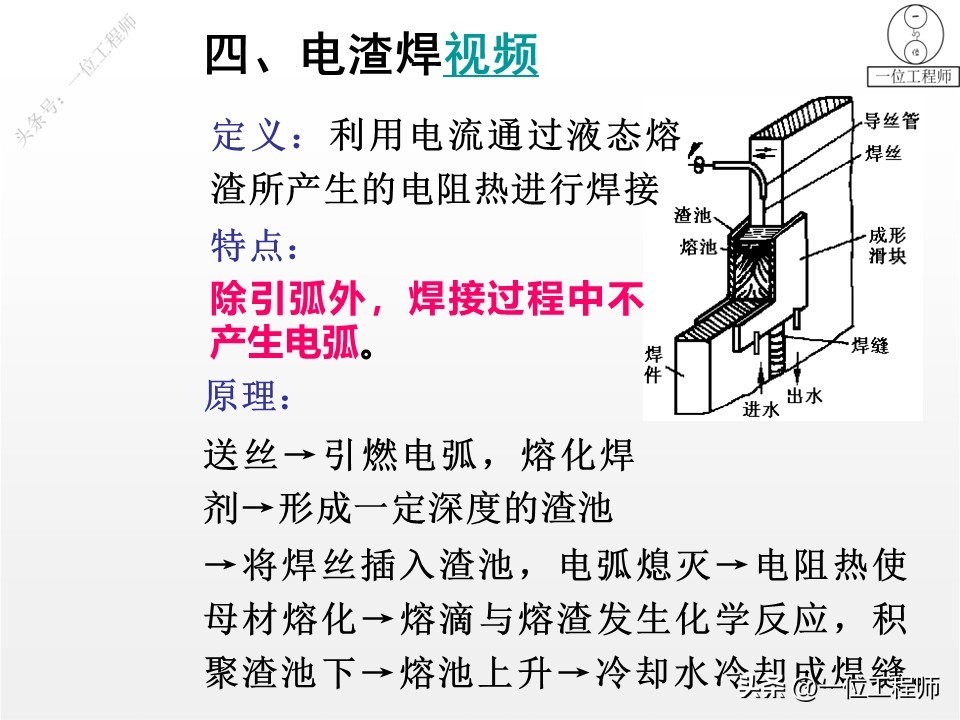
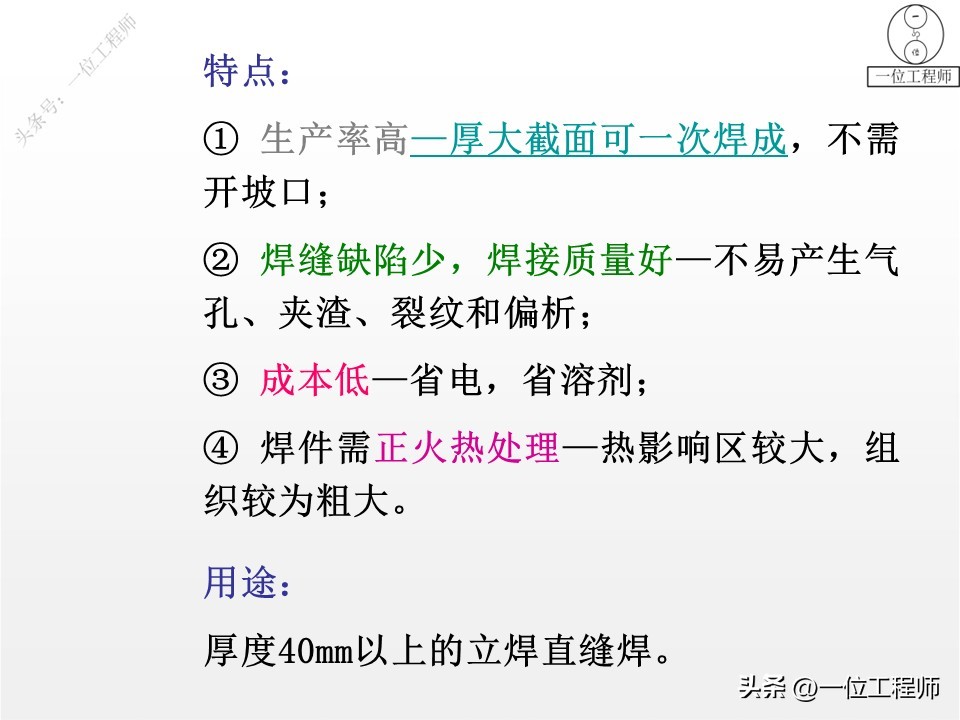
四、电渣焊
这种焊接方法, 它是利用电流穿透液态熔渣时所激发的电阻热来进行作业的, 对于厚大截面的工件而言, 它能够达成一次成型的效果, 完全不需要进行开坡口的工序处理, 生产过程具备高生产效率的特点, 焊缝中出现缺陷的情况较少被观察到, 然而不足之处在于热影响区的范围比较大, 焊件在完成焊接后必须经历后续的正火热处理程序, 这一方法的主要应用对象是针对厚度达到四十毫米以上的立焊直缝情况, 在重型机械制造的领域内, 它扮演着一种关键工艺的角色。
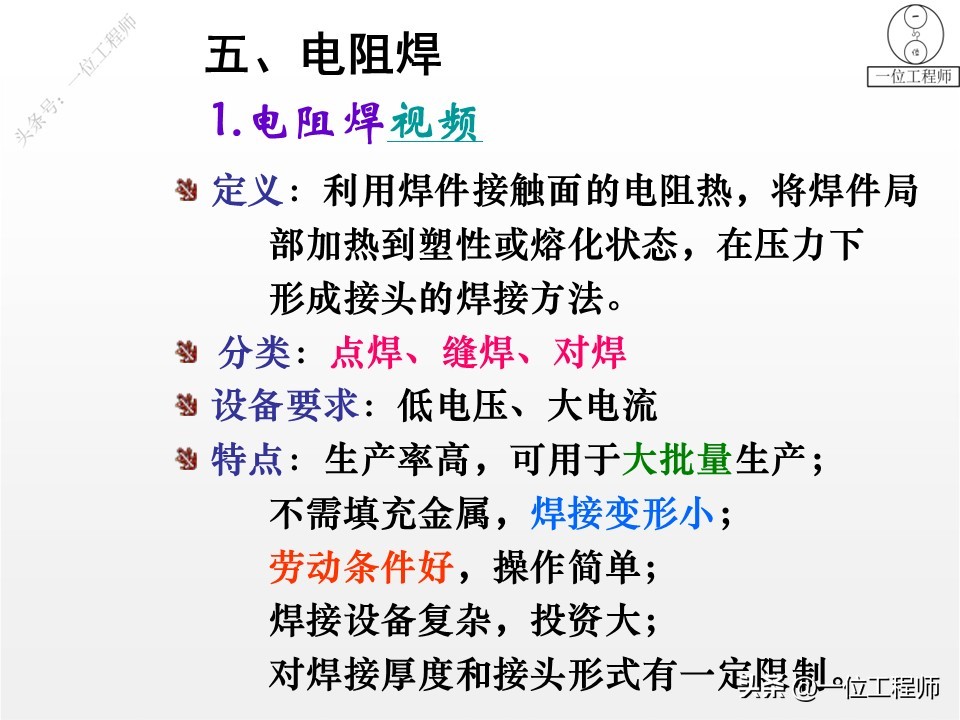
五、电阻焊
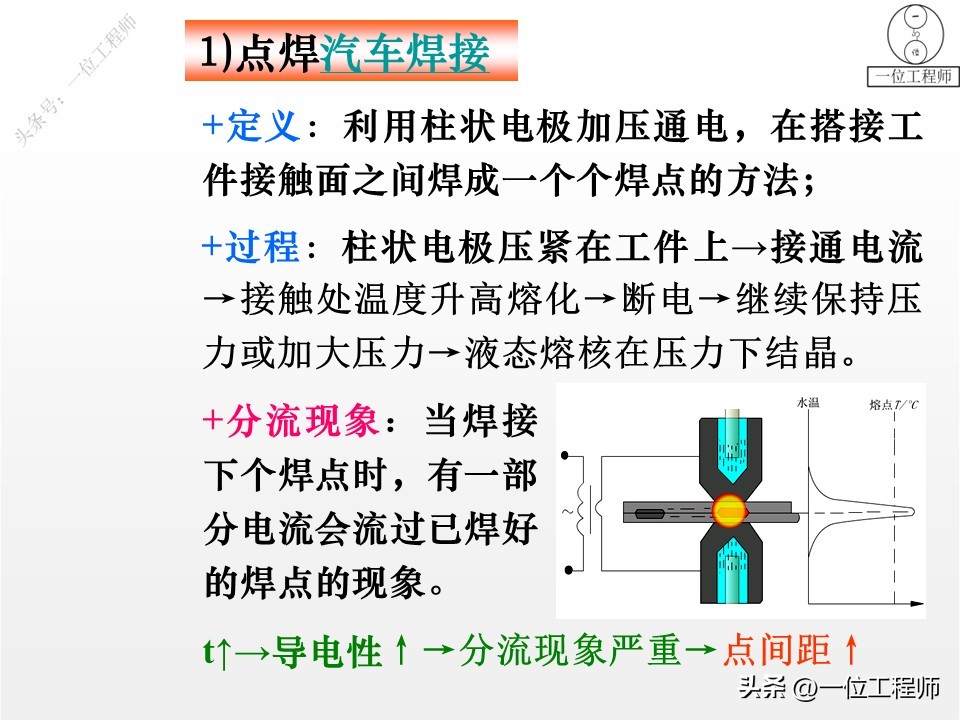
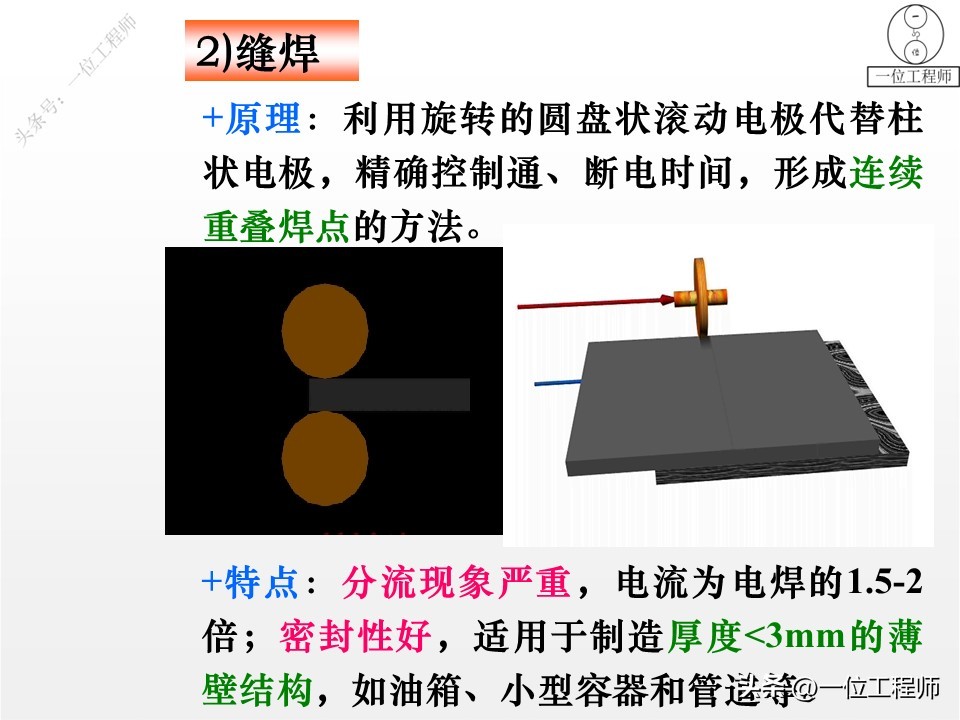
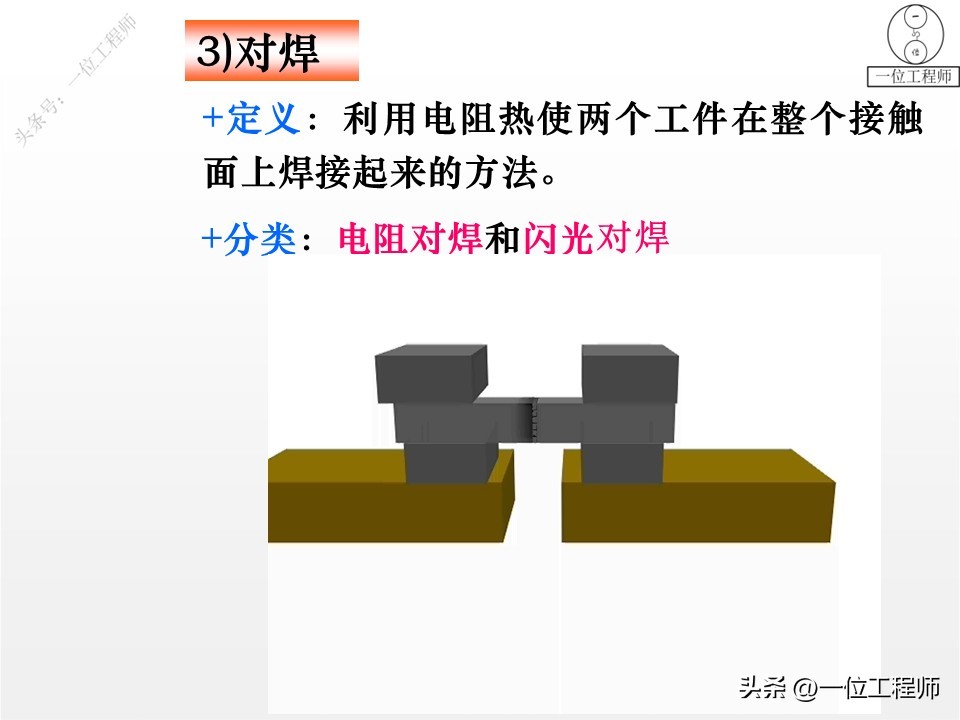
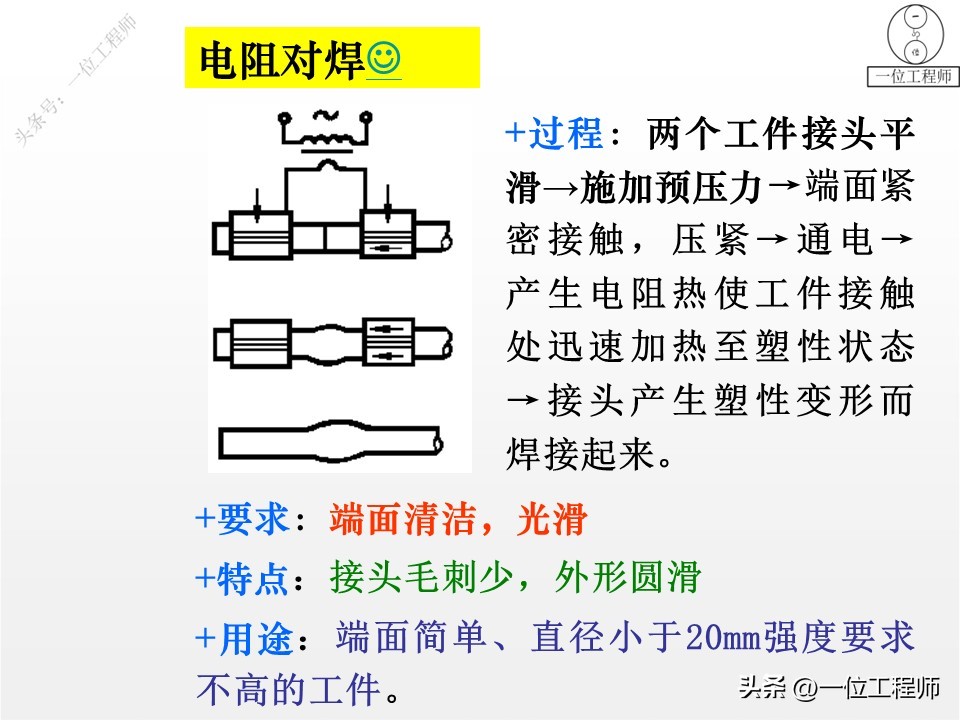
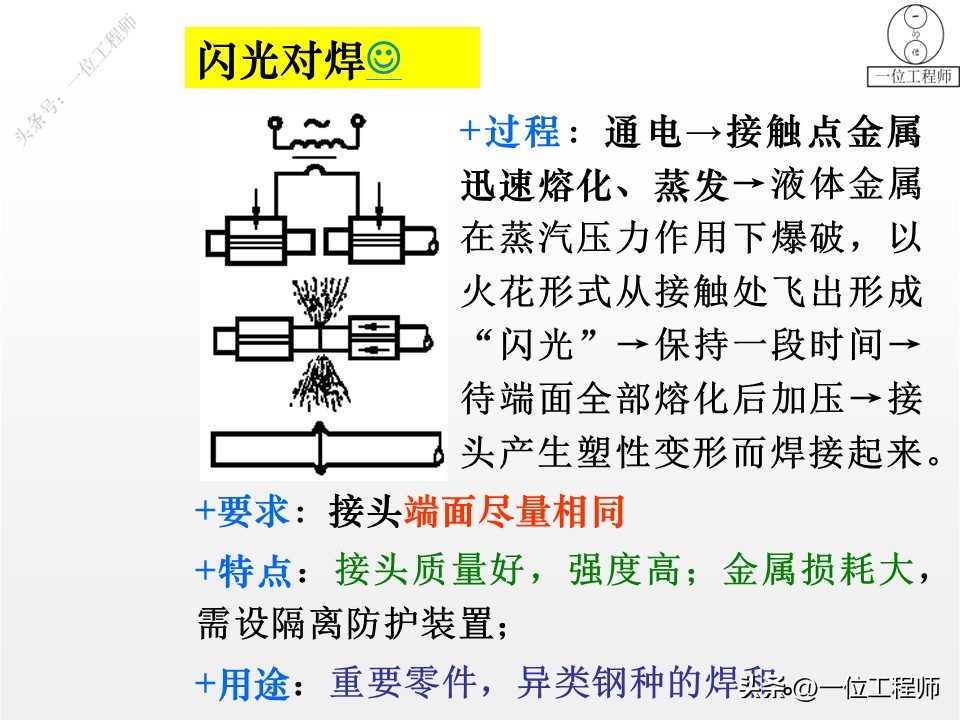
依靠焊件接触面的电阻热来加热。这被分为点焊、缝焊和对焊这三类。不需要使用填充金属。焊接变形很小。操作起来很简单。所以, 它适合在汽车制造这种需要大批量生产的场景里使用。其中的缝焊密封性好。可以用来制造薄壁容器。闪光对焊的接头强度高。适用于重要零件的焊接。
六、钎焊
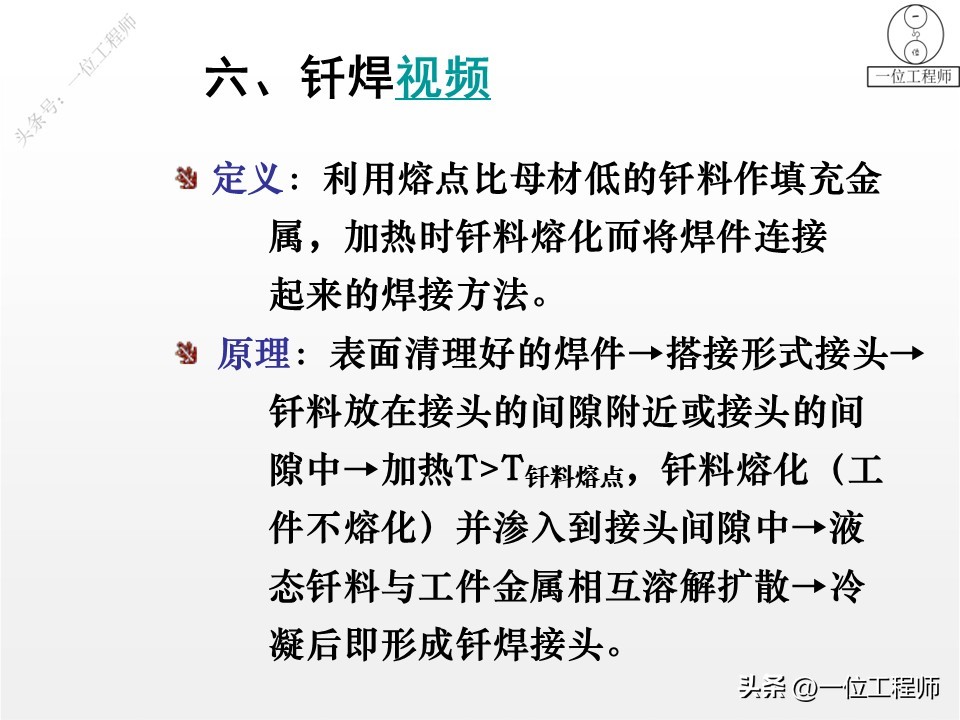
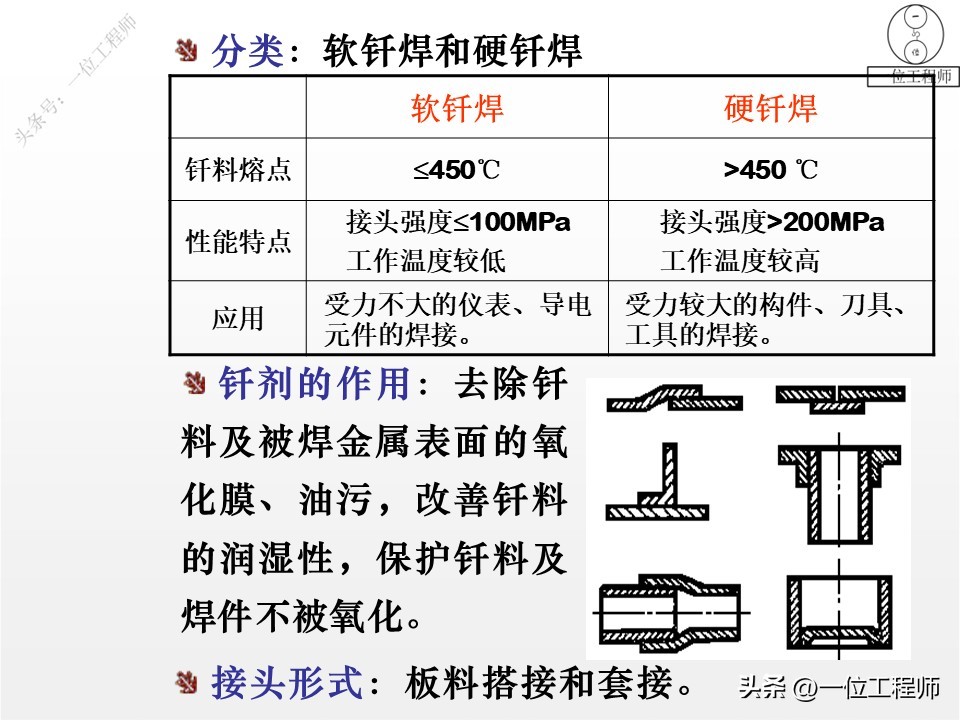
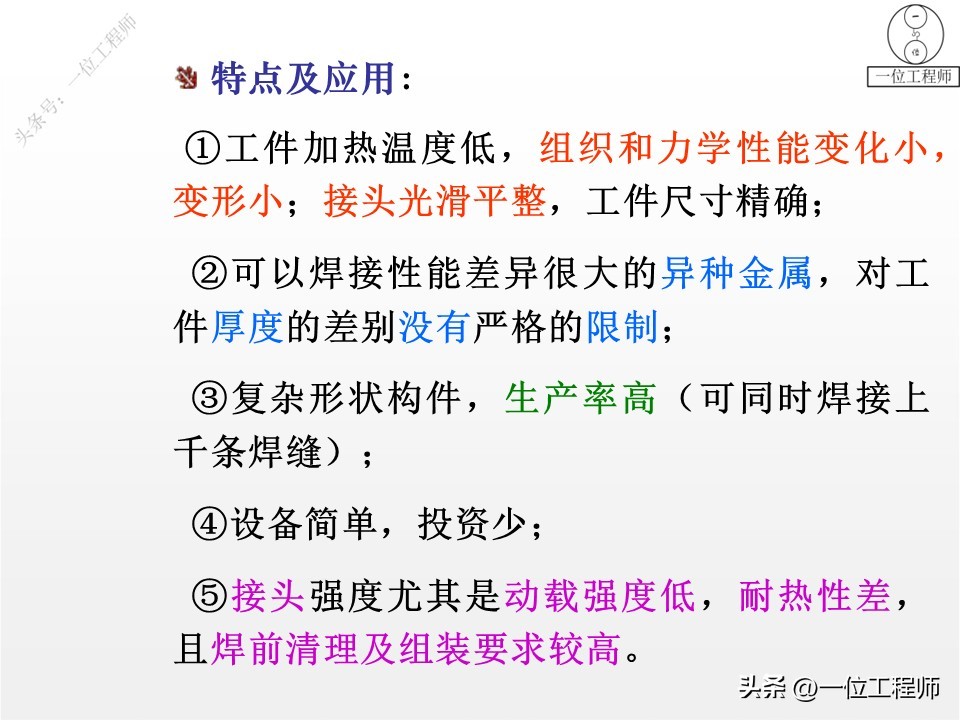
使用熔点比主要金属材料的熔点要低的焊料去填充接头的缝隙, 而工件是不会熔化的, 这种焊接方法能够焊接那些性能有着显著不同的异种金属, 得到的接头表面是光滑平整的, 变形也比较小, 可以同时进行上千条焊缝的焊接操作, 根据所用的焊料的熔点高低, 钎焊可以分为软钎焊和硬钎焊两种类型, 它们分别适用于不同的场合, 软钎焊通常用于仪表方面, 而硬钎焊适用于受力构件。
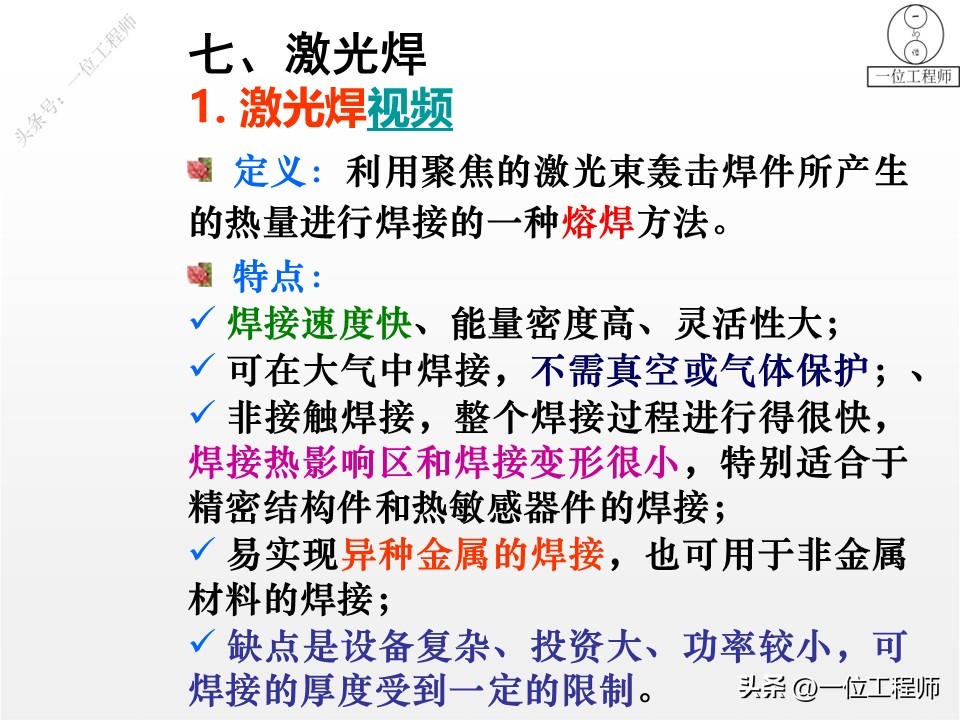
七、激光焊
它这个方法是靠着那个聚焦的激光束, 去把焊件给它加热了的, 所以它的焊接速度那是很快的, 里面的能量密度也是相当高的, 而且产生的热影响区还有变形情况都是极小的, 因此可以在大气环境当中去进行操作了, 完全不需要什么特殊的保护措施, 还能够把异种的金属或者非金属给焊接到一起, 但是呢设备方面的投资是非常大的, 而且它对那个焊接的厚度是有所限制的, 所以说主要用于那些精密结构件以及热敏感器件的加工上面。
在36页的这张PPT里面, 我们要把常见的焊接方法给做一个介绍。

暂无评论内容