焊接贯穿了从机械加工到航空航天等各个领域的情况, 掌握不同的焊接方法的特性, 同时掌握适配焊材的内容, 这就是能够保证焊接质量的关键之所在。
今天这期文章就把15种常见的焊接方法做一个系统性的盘点, 然后把工艺分类的核心逻辑拆解开来说清楚, 再给大家谈谈在选取焊材的时候有什么实用的技巧可以借鉴, 最后再把文末附带的PPT讲义也一并同步上去, 里面的干货是非常丰富的, 所以大家建议先收藏起来, 方便后面随时备用。
一、这里存在三大类工艺方面的框架情况, 同时关于15种焊接方法这个内容也是进行了全面细致的解析工作。
焊接这个东西, 按照工艺特点来分的话, 可以分成熔焊、压力焊、钎焊这三类, 每一类呢, 都有适应不同场景的经典方法。
(一)熔焊是目前高温熔化成型主流的选择, 这里一共列了8种。
熔焊这种方式, 是依靠把接头的金属在高温之下熔化, 从而实现连接操作的, 它在工业领域里属于最常用的一类。
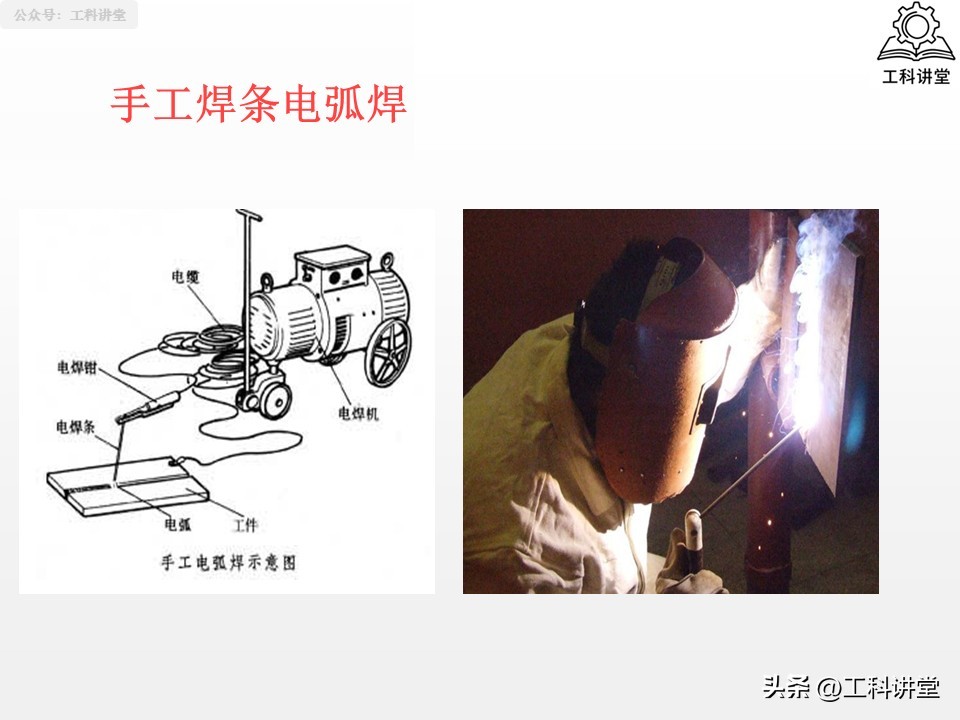
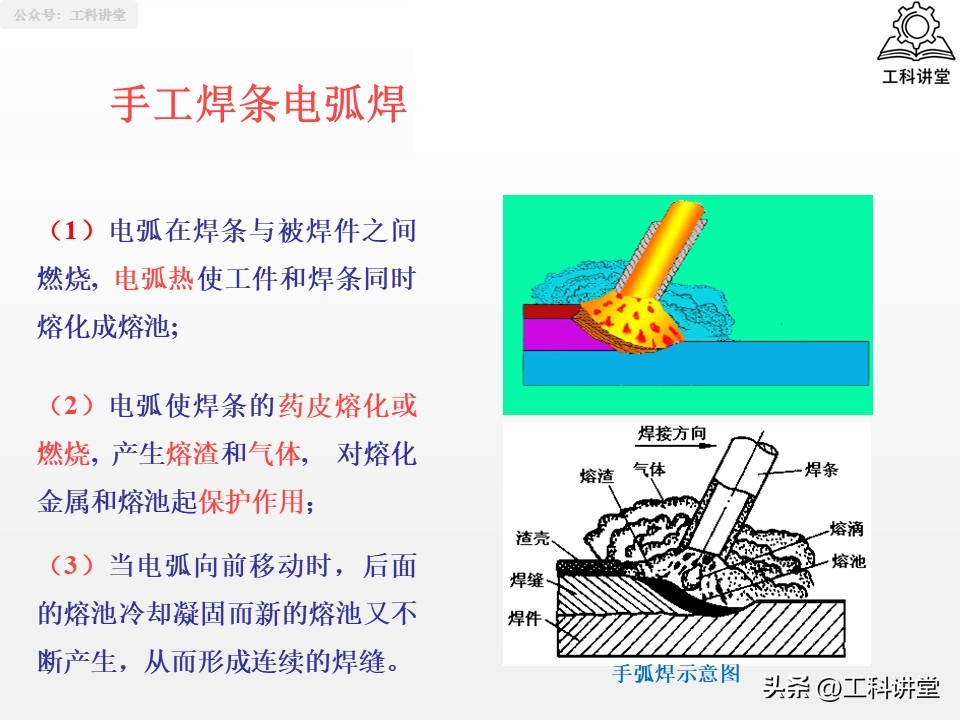
手工电弧焊这种方式呢, 它的设备是比较简单的, 操作起来也显得蛮灵活, 能够去焊接那种很薄的板材, 也能够去焊接那些比较厚的板材, 很适合用在现场的维修工作里头, 不过它的一个缺点就是生产效率比较低。
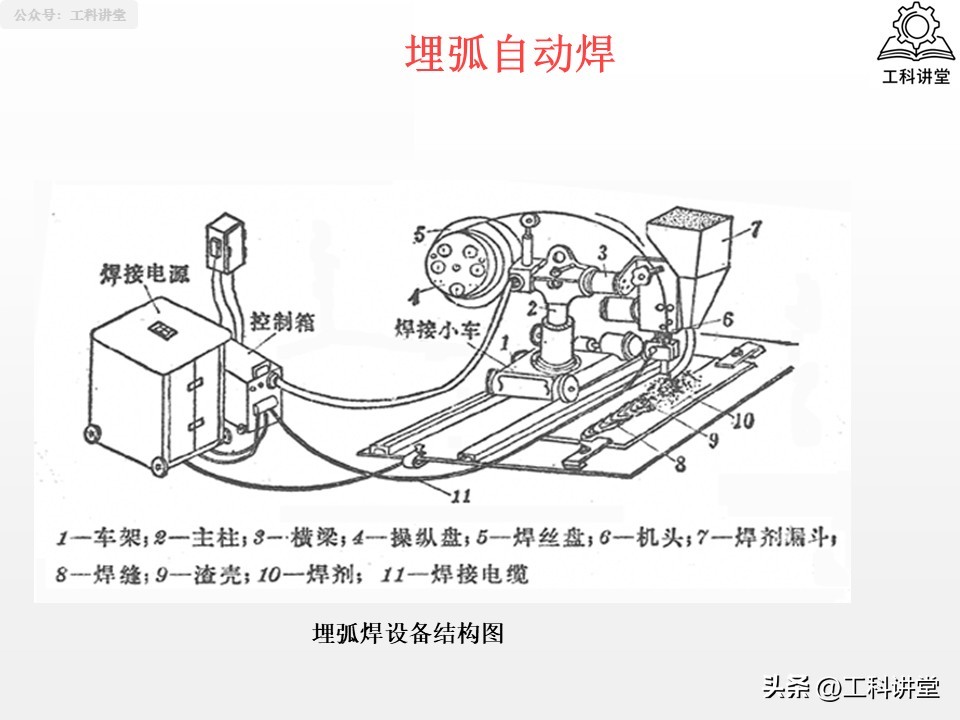
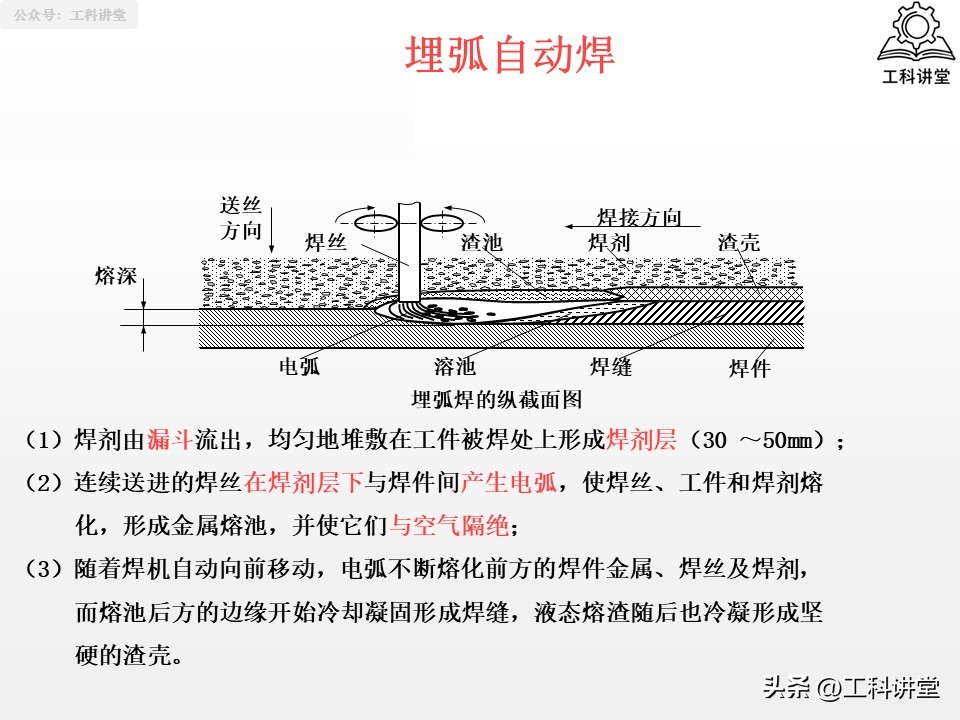
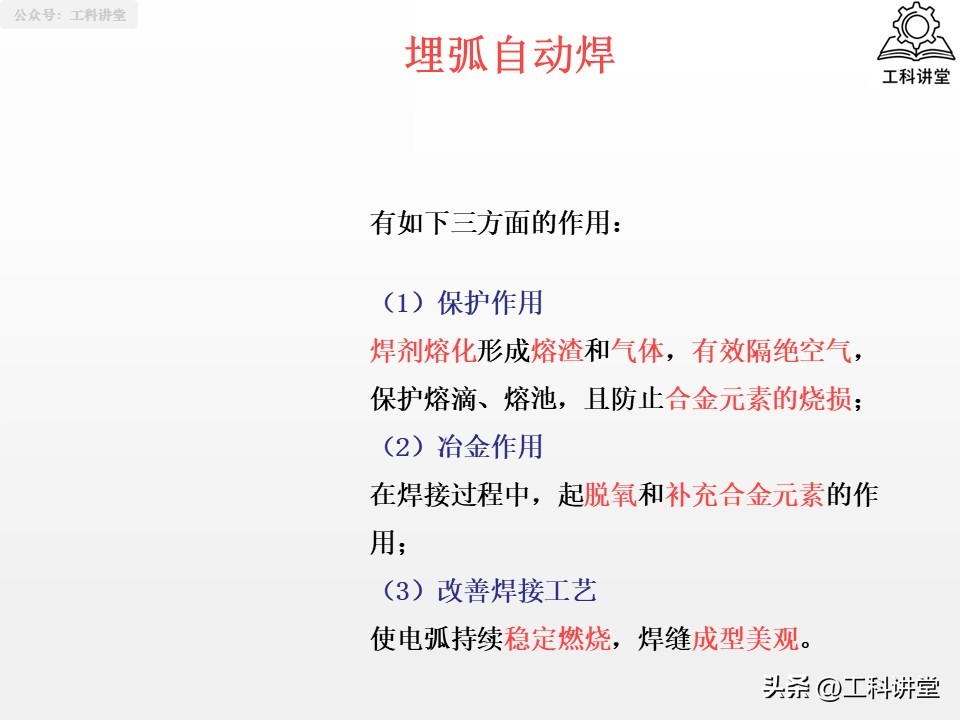
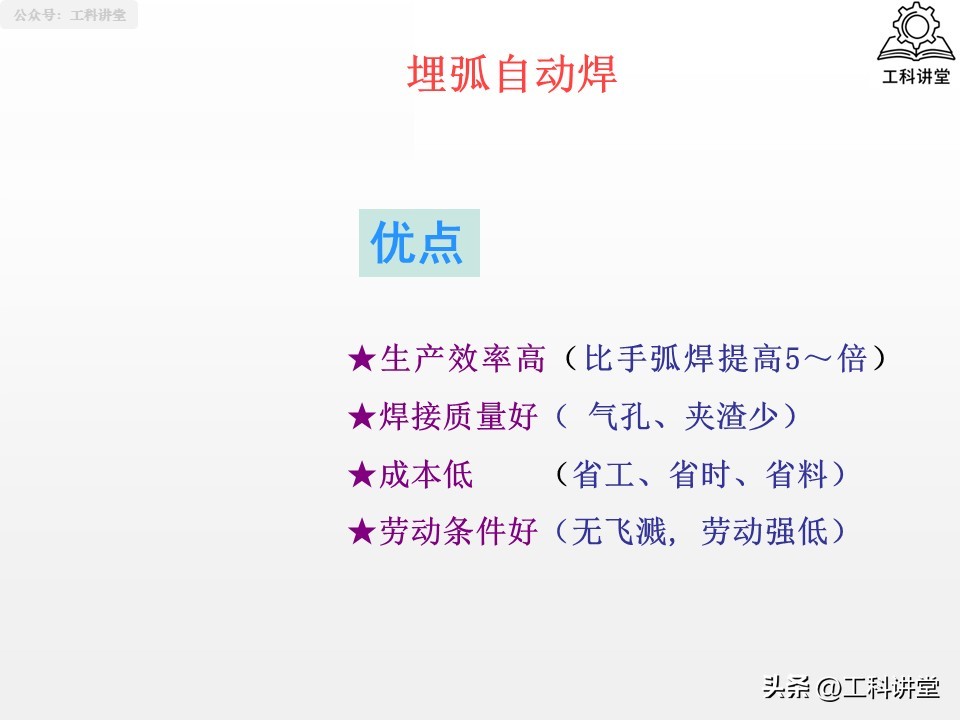
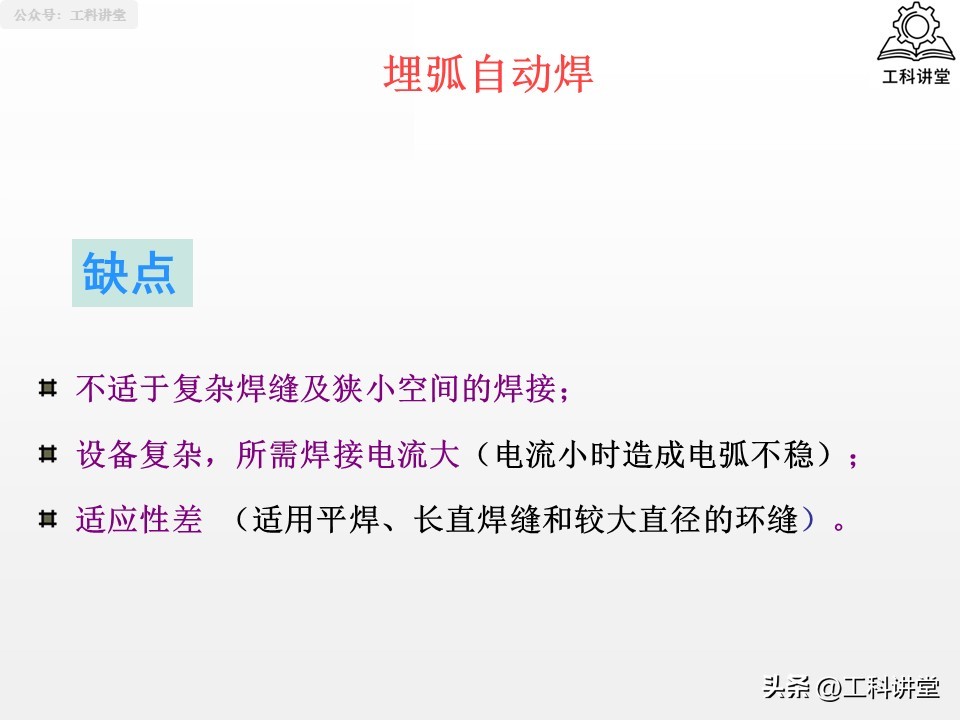
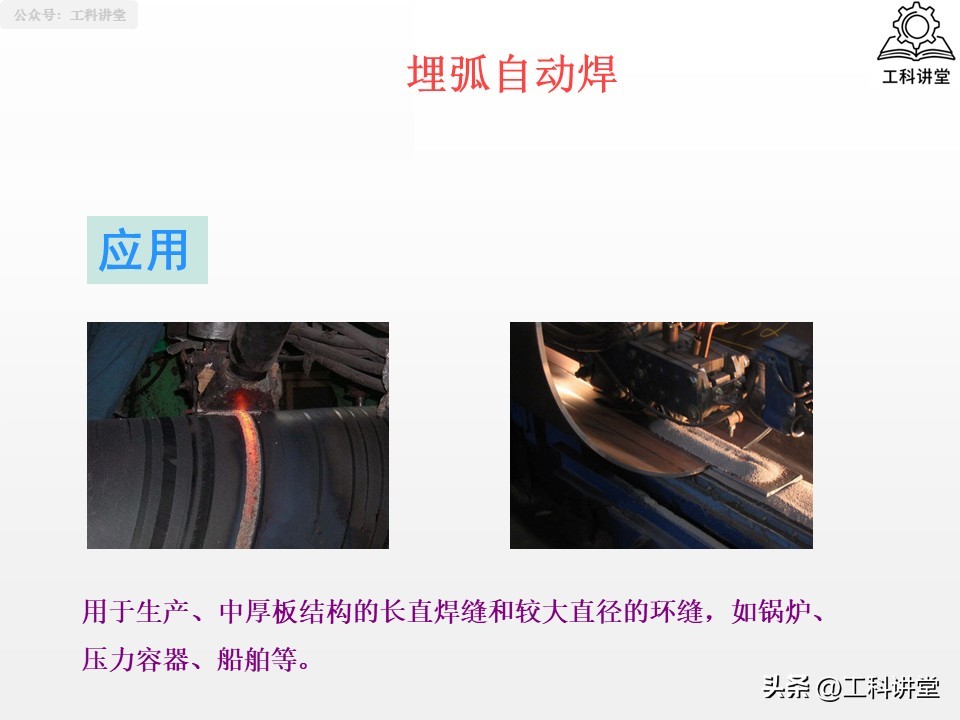
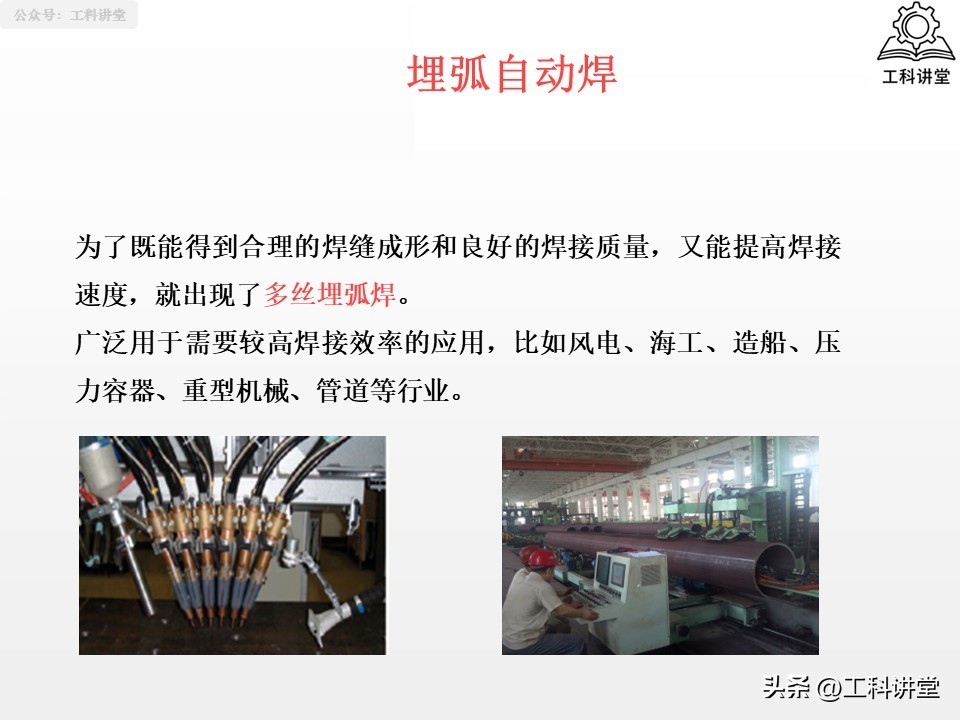
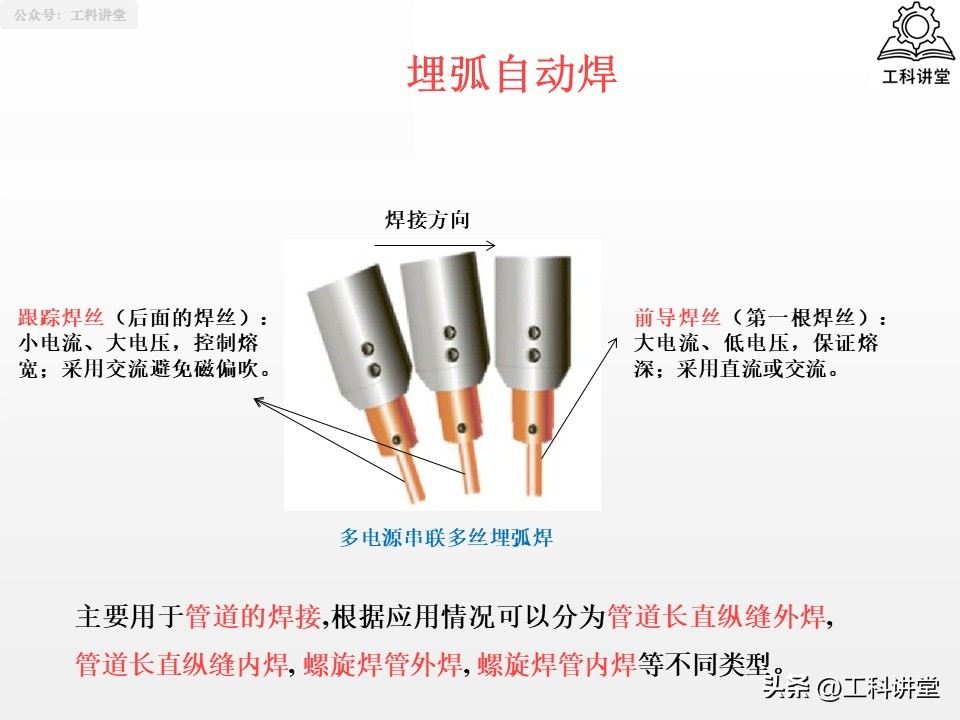
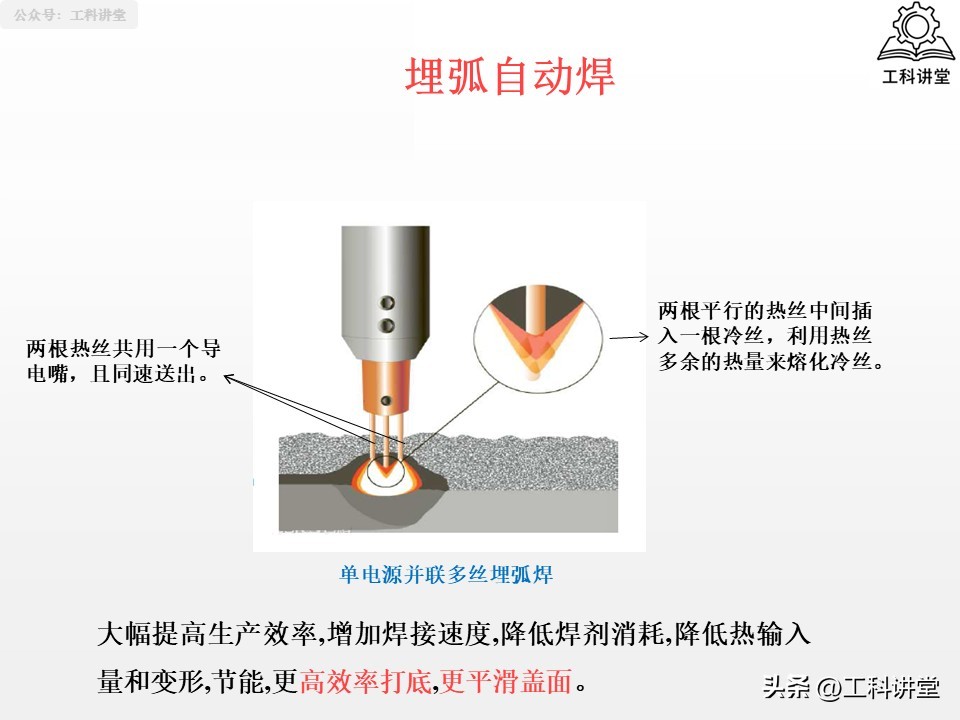
埋弧自动焊是这样的, 电弧是隐藏在焊剂层的下面不起眼的地方被遮住了, 这种焊接方式的加工效率是非常高并且非常快的, 能够达到手工电弧焊的5倍以上的水平, 在现在工业生产中通常都是会应用于如锅炉还有船舶等设备的长直焊缝的制造过程中的。
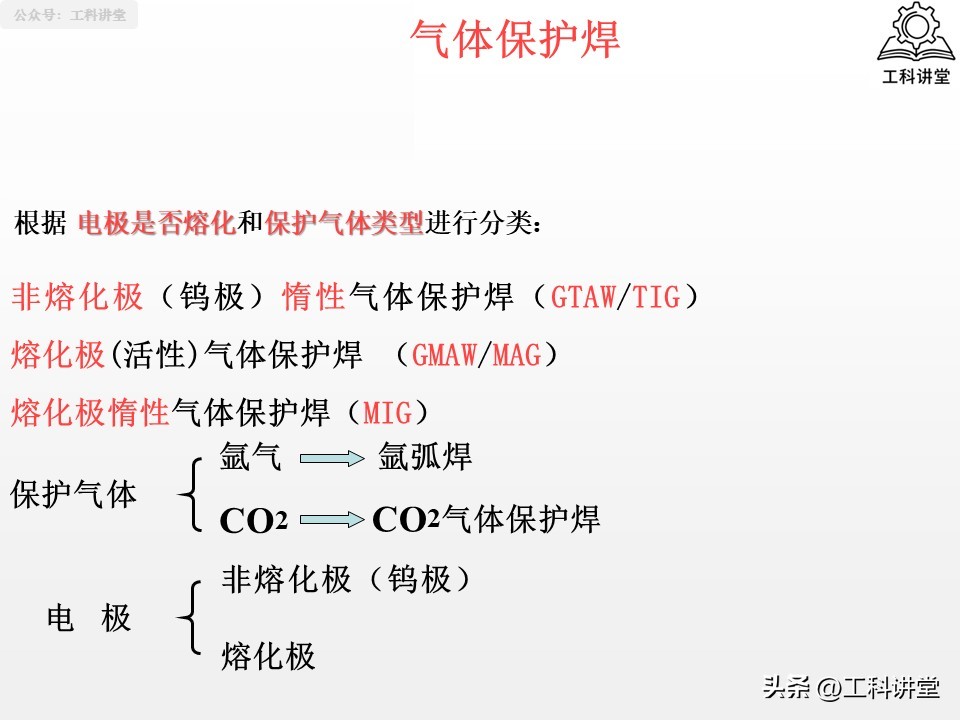
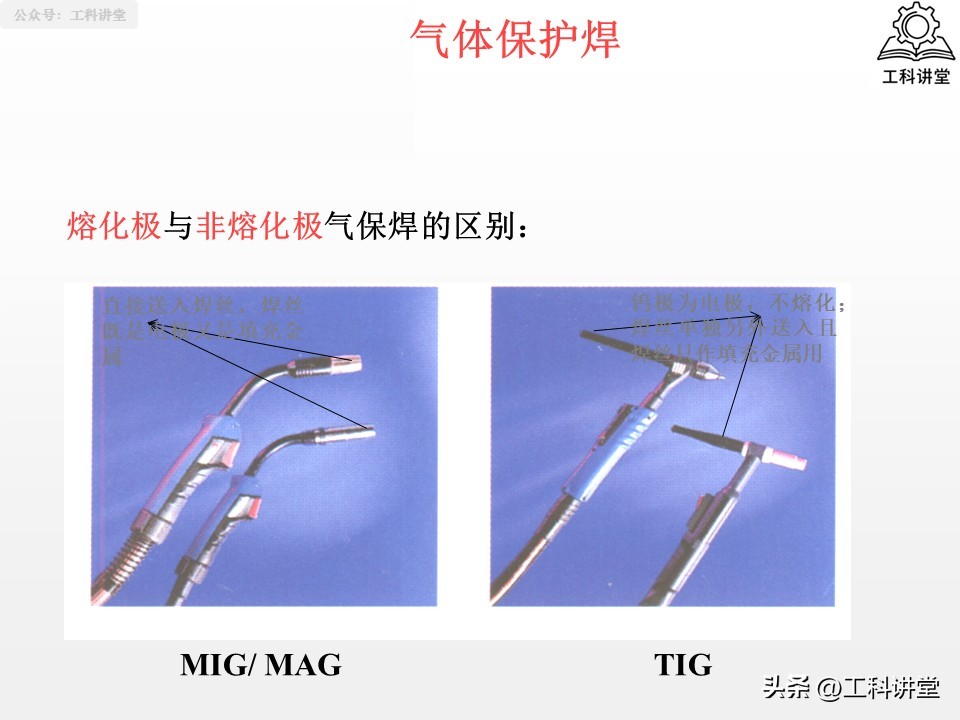
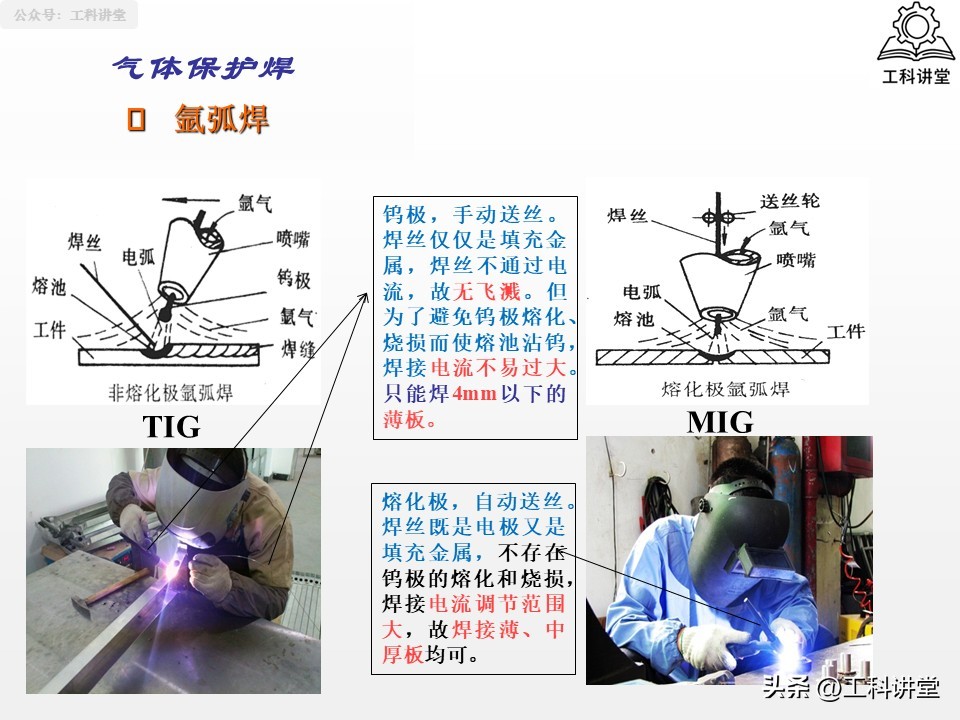
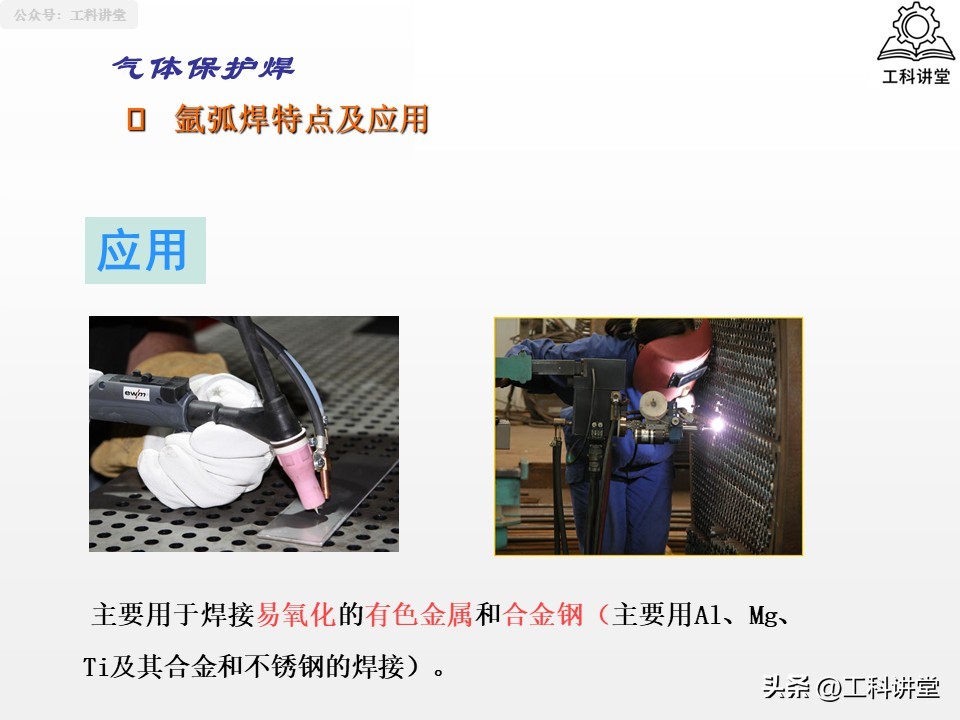
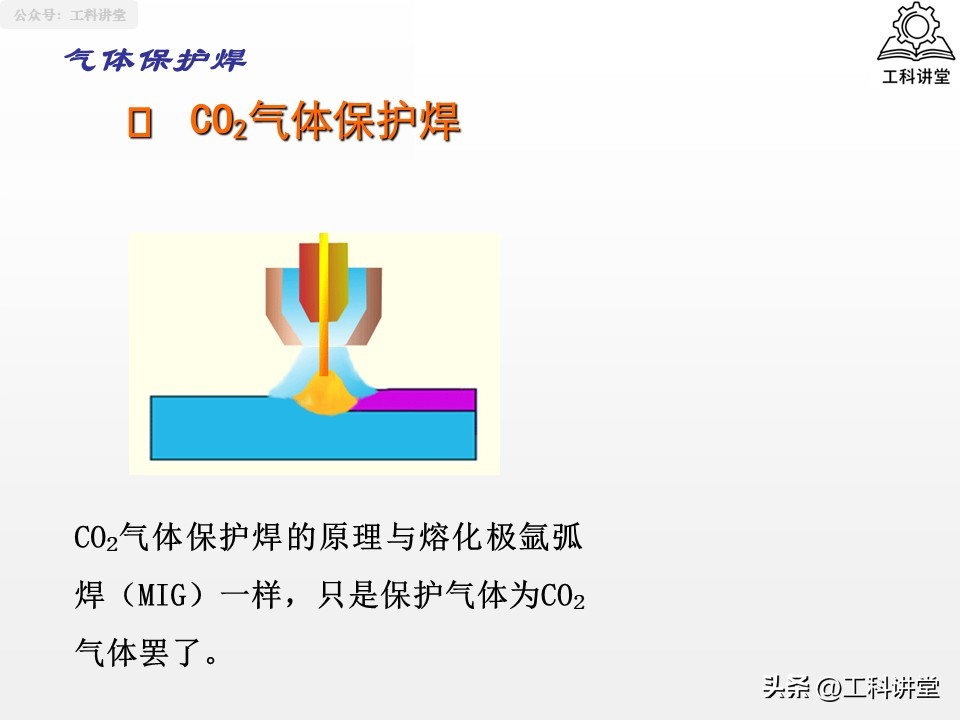
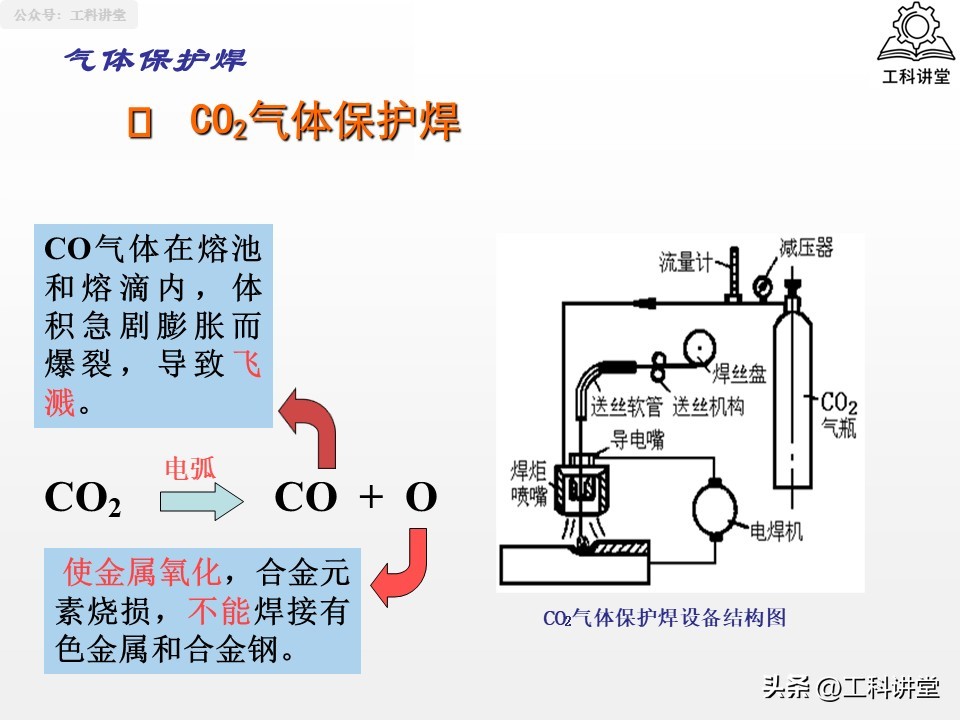
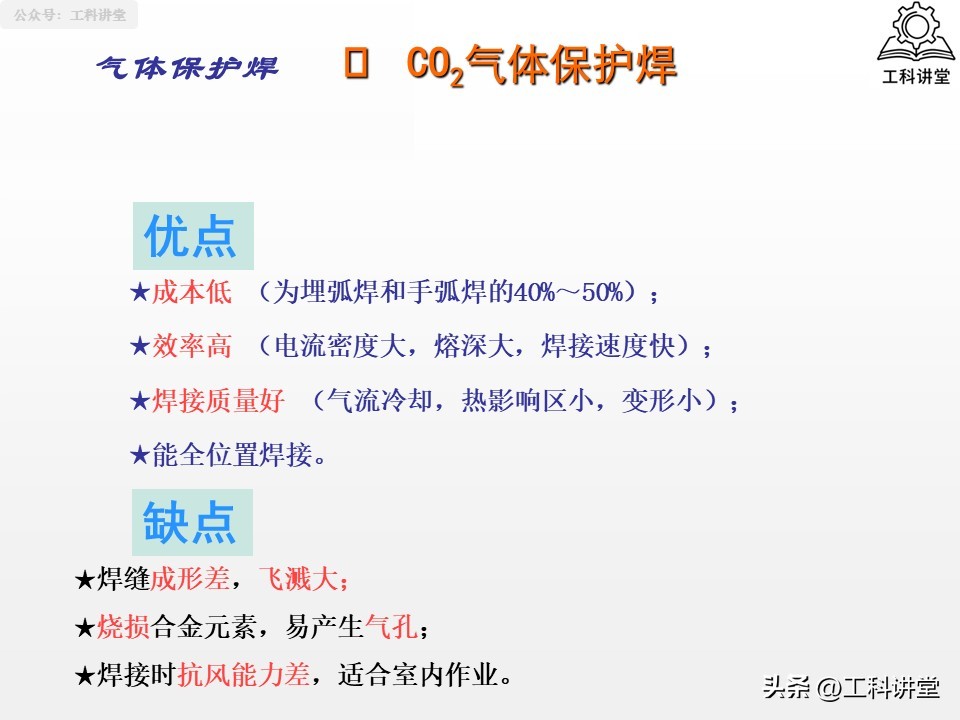
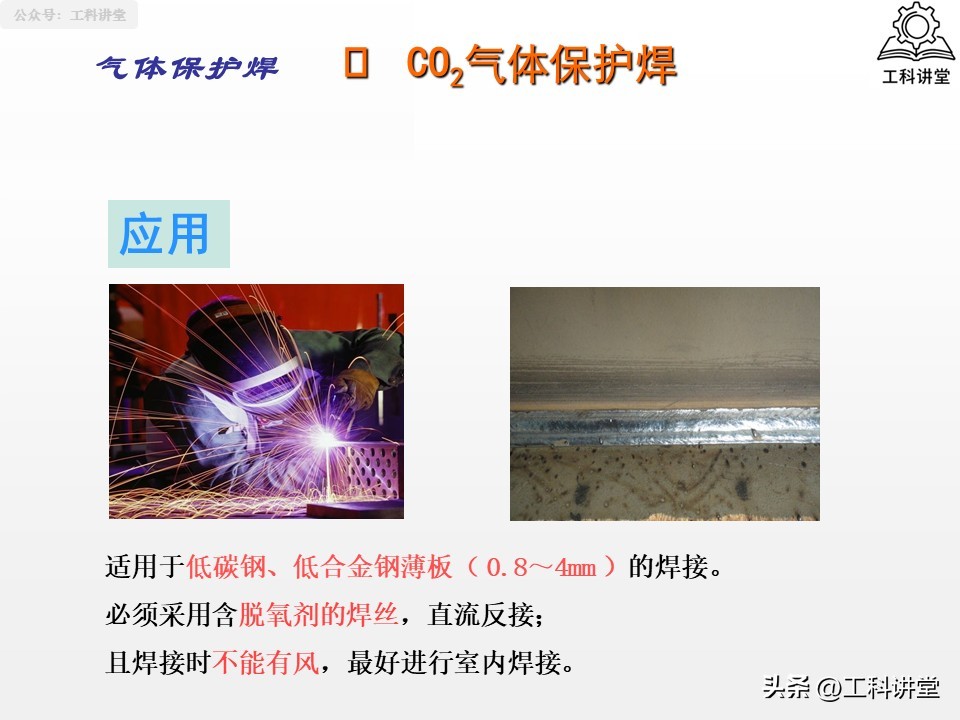
气体保护焊, 包含氩弧焊和二氧化碳气体保护焊。其中, 氩弧焊适用于不锈钢, 以及有色金属的焊接;二氧化碳气体保护焊, 则是低碳钢薄板的优选方案, 因为成本更低。
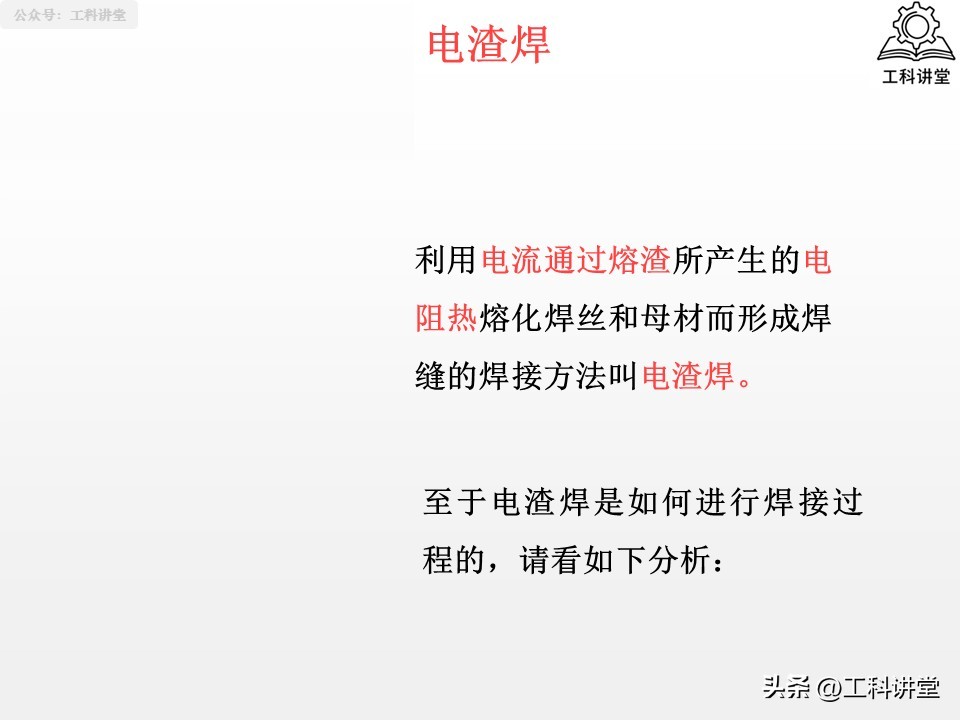
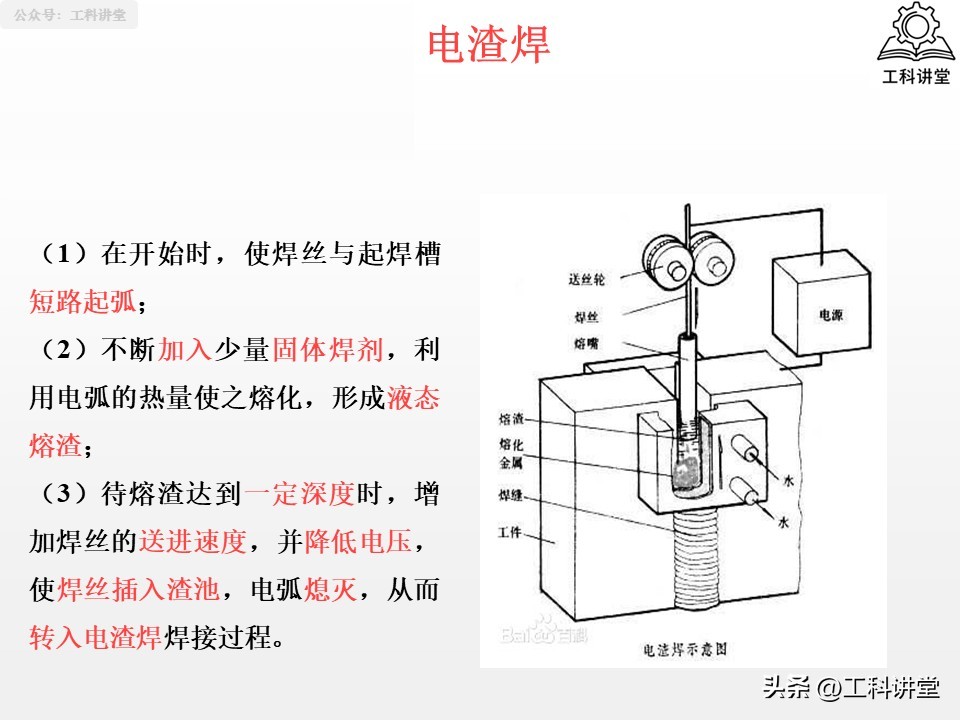
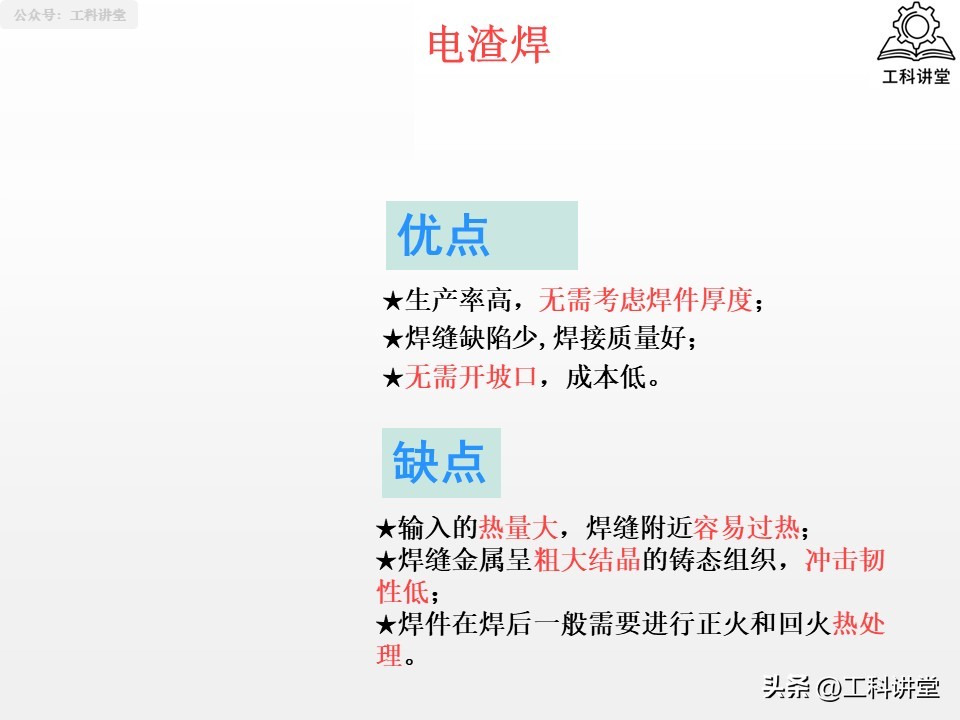
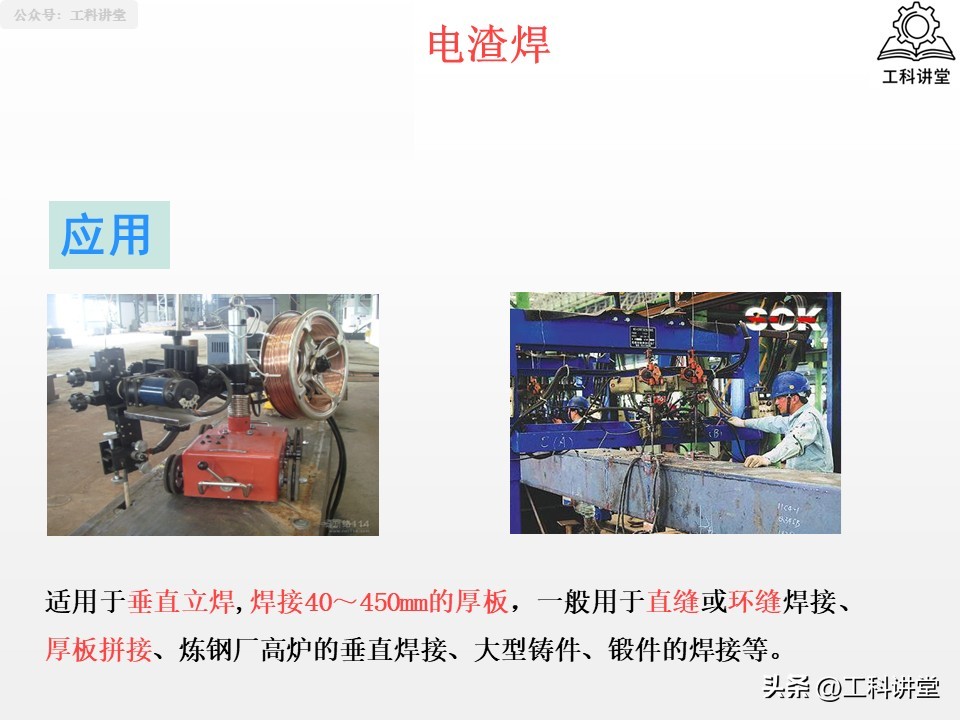
关于电渣焊这种工艺, 其专门用途是针对厚度在四十毫米到四百五十毫米之间的厚板进行垂直方向的立焊作业, 该焊接过程不需要预先开坡口, 不过在完成焊接之后, 还需要对工件进行热处理操作。
进行激光焊接的时候, 精度方面是比较高的, 变形的情况也比较小, 所以在航空航天领域还有电子工业里面,它被视为最优先选择的一种精密焊接方式。
电子束焊接这个方法, 它的深宽比能够达到五十几比一的这样一个程度, 所以说, 它是很适合对于那些难熔金属进行一个非常精细的焊接工作的。
等离子弧焊这个技术的能量是集中在一个地方面的, 它的熔透力量是很强的, 所以说它经常被用在像是钛合金这样的军工材料的焊接工作里面去。
高频焊这种焊接方式, 主要利用的就是集肤效应和邻近效应这两个物理现象。通过这种方式, 能够对管材的纵缝或者螺旋缝进行快速的焊接操作。
(二)压力焊这个方法是不需要用融化这种手段来完成连接的, 它是一种固相连接的方式, 这里面一共包括了 5 种不同的情况。
压力焊是靠施加压力, 然后再辅以一定的热量, 来实现原子与原子之间的结合, 从而使得接头的强度比较稳定。
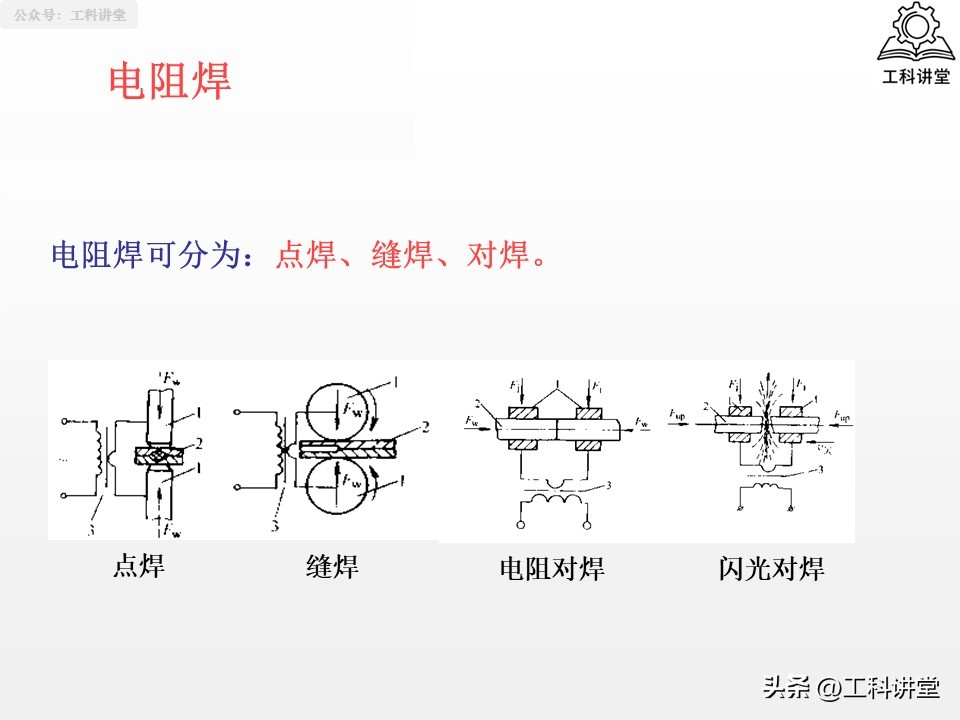
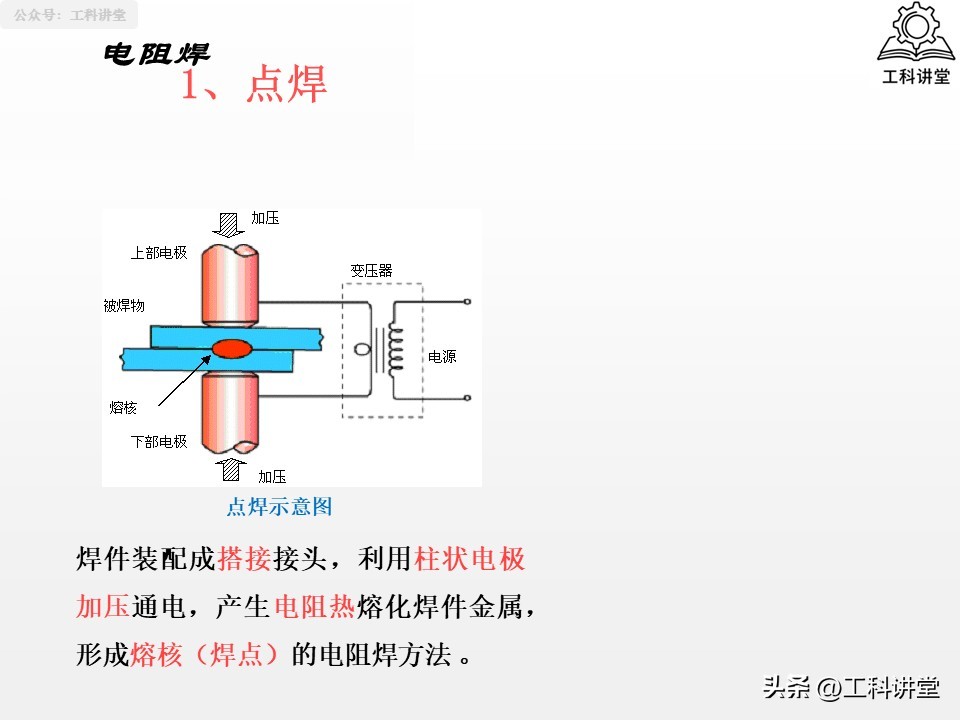
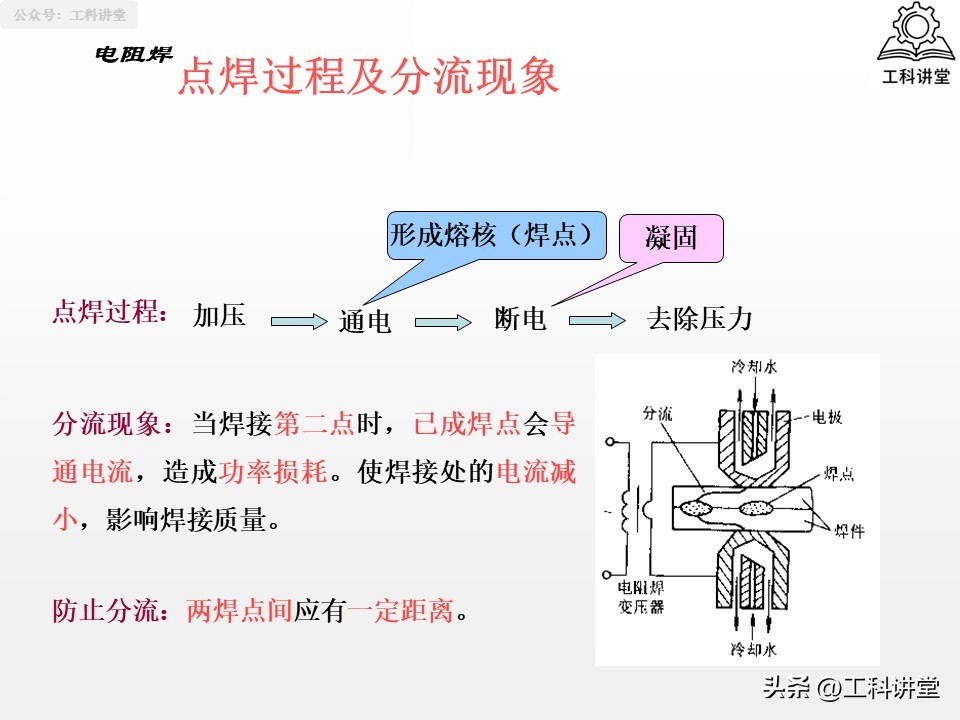
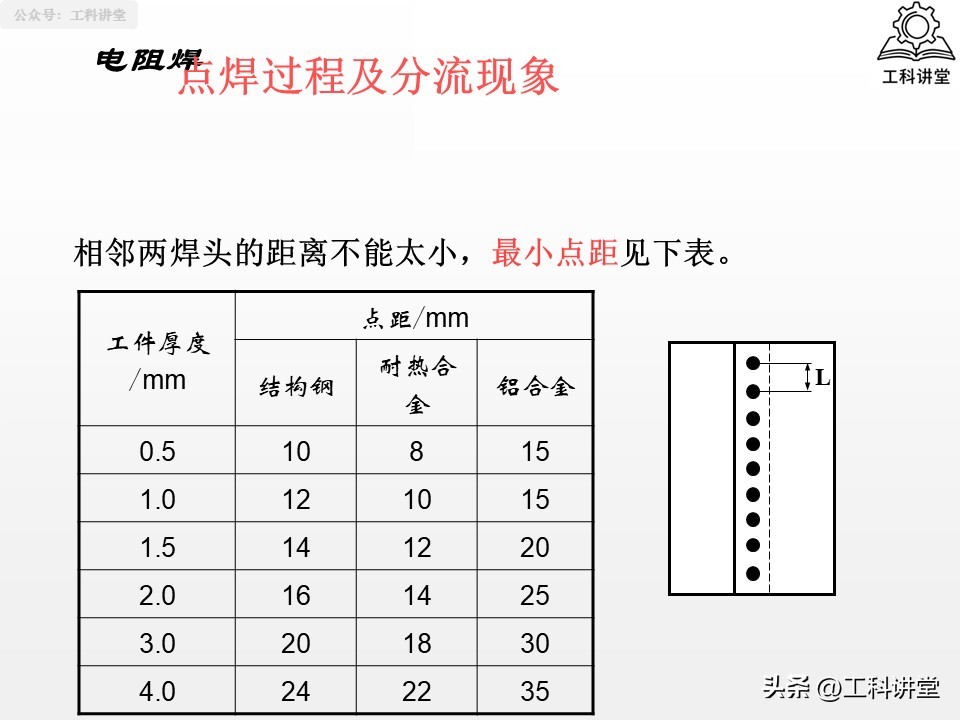
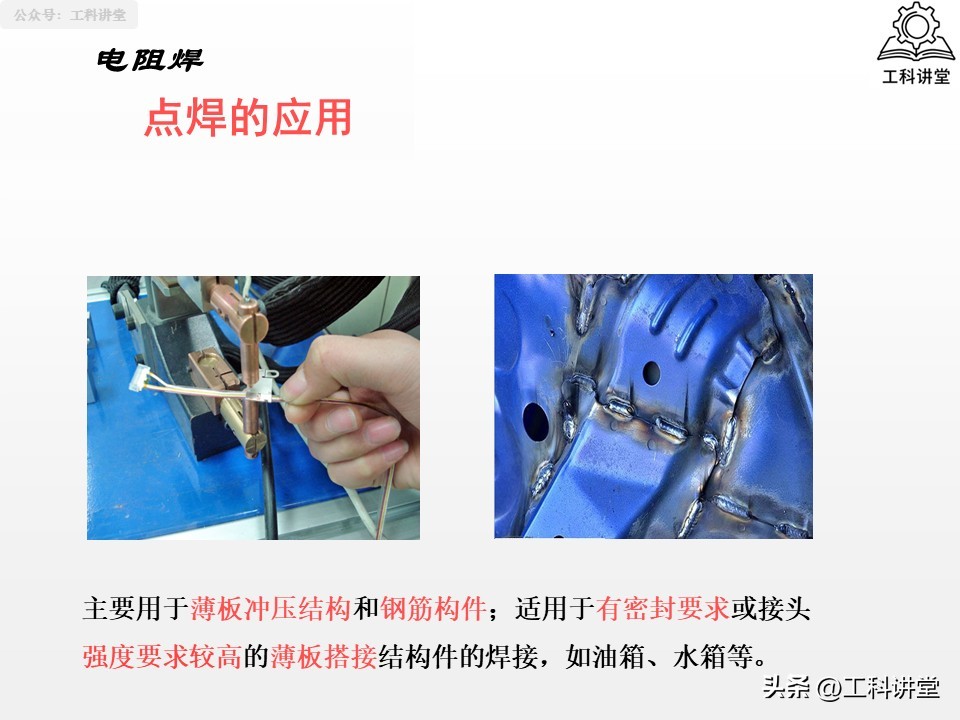
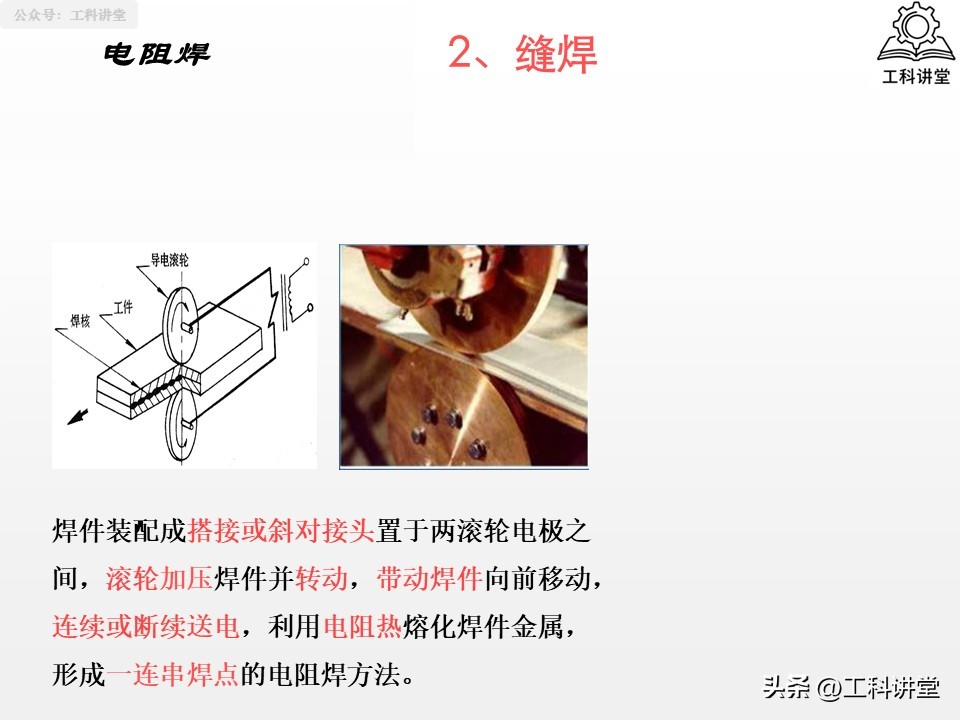
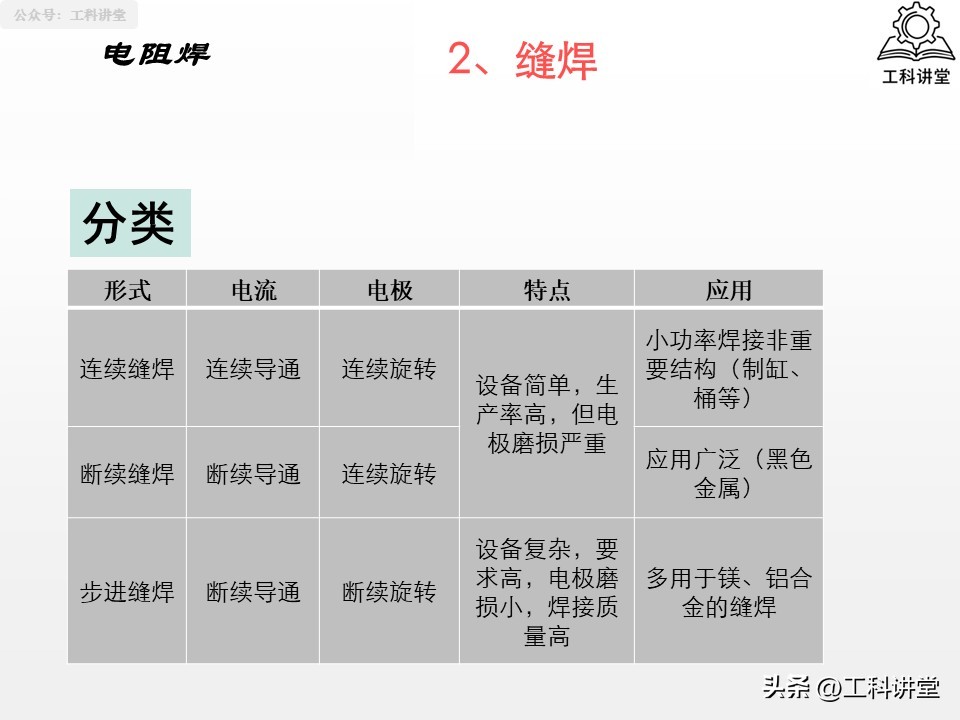
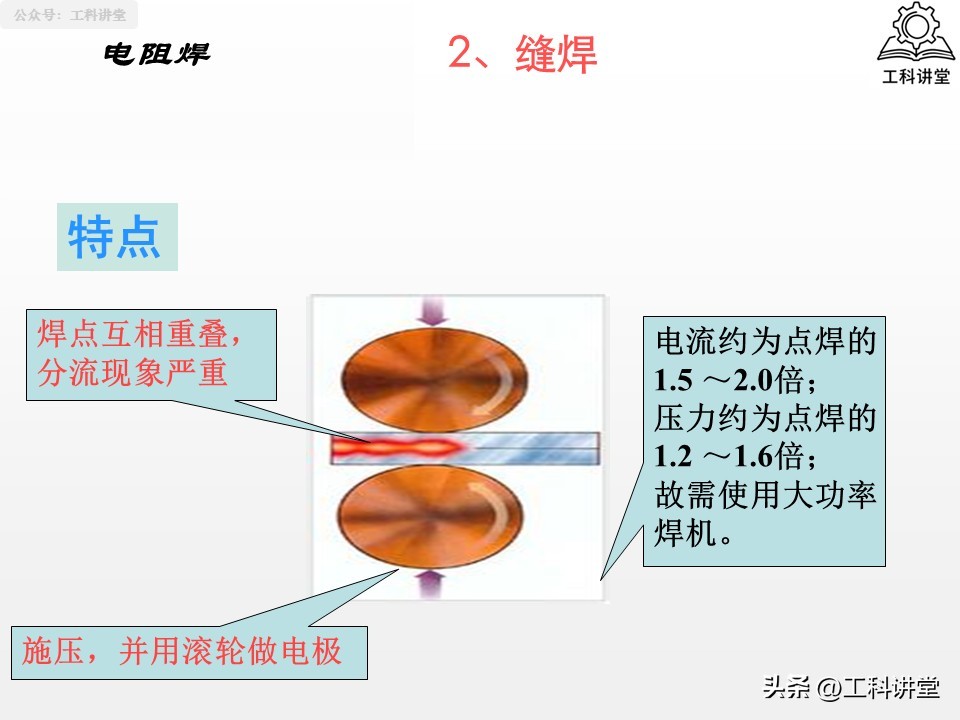
关于电阻焊的情况, 我们这边涵盖了不同的类型, 比如说点焊, 这个主要是用在油箱和水箱的焊接上;还有缝焊, 这种方式一般适合于密封薄壁件的加工处理;另外就是闪光对焊啦, 这项技术主要用来做异种金属之间的对接操作。
摩擦焊这件事, 它的效率比闪光对焊要高得多, 具体来说是高了5-6倍的程度,所以, 它特别适合用来处理铜和铝的过渡接头, 也适合用来进行刀具的制造工作。
所谓的超声波焊接, 它专门针对的就是像丝材还有箔材这类比较薄小的部件, 在这个过程之中完全不需要使用填充材料, 因此它非常适用于微电子器件的相关加工与连接场景。
这个所谓的扩散焊技术, 其核心原理是在高温并且高压的这样一种环境条件下, 依靠着原子进行扩散的这种作用来实现连接, 这种方法比较适合处理那些异种特种材料。
爆炸焊这种工艺, 是靠利用炸药产生的冲击力来达到碰撞焊接的目的。这个方法呢, 特别适合拿来制造那些需要大面积异种金属复合板的情况。
(三)关于钎焊这种在低温环境下进行适配的精密连接技术, 总共包含了两种类型。
钎焊这个办法, 它是会使用一种熔点, 是低于那种母材的熔点的钎料的, 然后通过进行加热的操作, 来把这个间隙进行填充, 从而实现连接的。
软钎焊是指那种, 在使用的时候熔点会小于或者等于四五百五十摄氏度, 这种方法主要是用来连接仪表以及导线之类的构件, 这些构件所承受的受力情况并不是特别大。
所谓的硬钎焊, 这种焊接方法的熔点是在450摄氏度之上的, 因此它的接头强度是非常高的, 它通常被适配用于自行车架以及硬质合金刀具这些物件上面。
二、在核心的焊材使用方面, 选择对的材料的话, 能够达到事半功倍的效果。
焊接材料这一项是直接影响了接头的质量的, 因此在核心的焊材进行选择的时分必须要是去匹配具体的焊接方法的以及对应的母材的。
(一)焊条与焊丝
焊条是分酸性的和碱性的, 酸性的那个工艺性好, 交直流两用的都可以用, 碱性的低氢重要结构是首选的, 在使用之前碱性焊条是需要350到400摄氏度进行烘干处理的。
焊丝这个物件, 可以分为实心的这一类以及药芯的那一类, 实心的这种焊丝呢, 是适配机械化焊接这样的工艺的, 药芯的这个类别的焊丝呢飞溅小成形美观适合全位置焊接。
(二)焊剂与气体
焊剂主要分为两类, 一类是熔炼焊剂, 其特点是不容易吸收空气中的水分, 并且可以反复进行使用;另一类是烧结焊剂, 它的适用范围非常广泛, 但是在使用之前必须要经过烘干处理这一道手续, 焊剂是埋弧焊接工艺中不可或缺的必要材料。
在作为保护气体的时候, 氩气主要是被用在弧焊的场合上面, 碳 这种气体呢, 是适合用来做低碳钢的气保焊工作的那一种情况, 如果用的是百分之八十一氧化碳加上百分之十五二氧化碳再加上百分之五氧气这样的混合气体, 那就是对付低碳钢还有低合金钢的时候那种被称为万能搭配的东西。
三、实用选型原则:经验总结
根据我多年以来在实际操作过程中积累下来的经验, 在进行焊接方法选择以及焊接材料选型的时候, 必须遵循以下三个方面的要求, 第一个方面是需要与母材的具体特性相匹配, 例如说如果是对不锈钢进行焊接的话, 就应该优先选择氩弧焊, 并且在材料上也要选择不锈钢焊丝, 第二个方面是要贴合实际的工作工况条件, 比如在处于高温高压这种环境之中的时候, 就应当优先选用碱性焊条以及气体保护焊来作业, 第三个方面是要在效率以及成本之间取得一个很好的平衡, 如果是大批量的生产场景, 最好去选那些自动化的工艺, 比方说埋弧焊或者是机器人气保焊, 而如果是面临着小批量的维修任务时, 使用手工电弧焊会更合适一些。
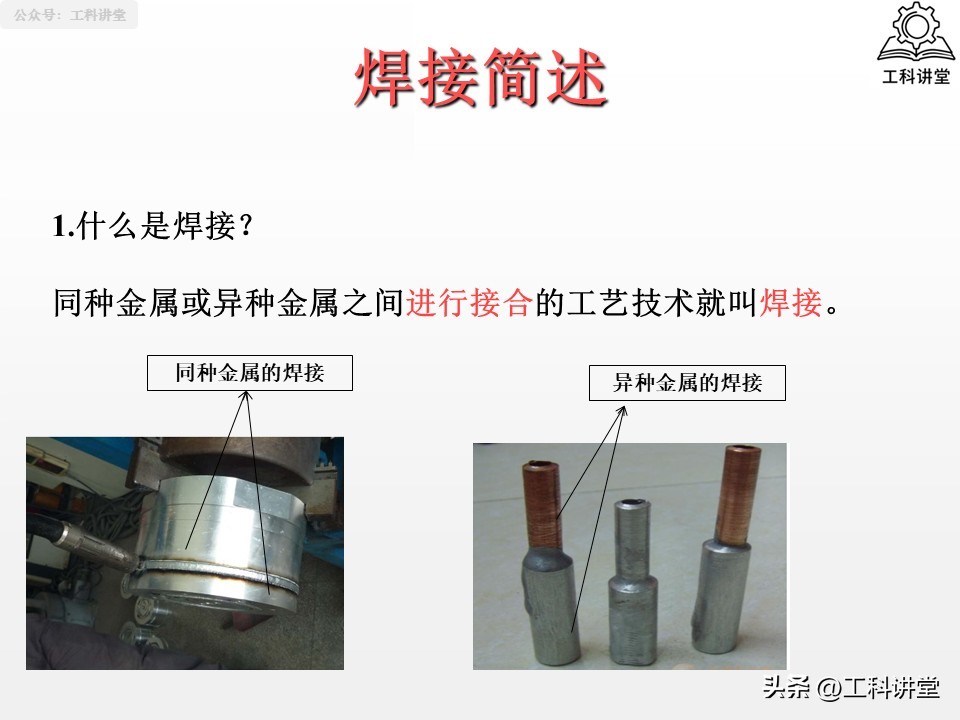
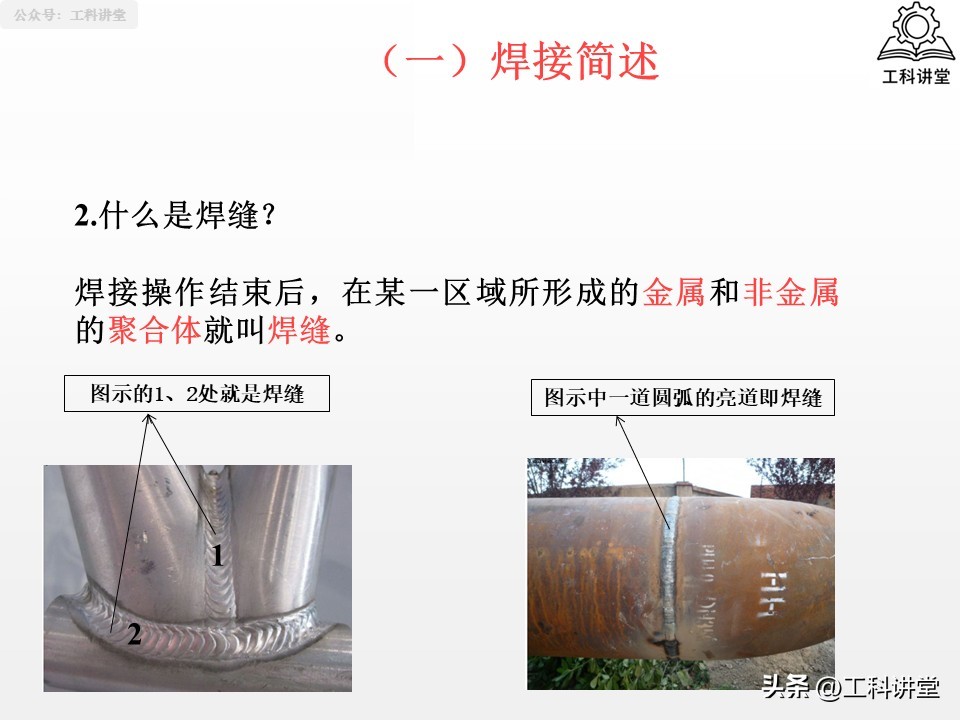
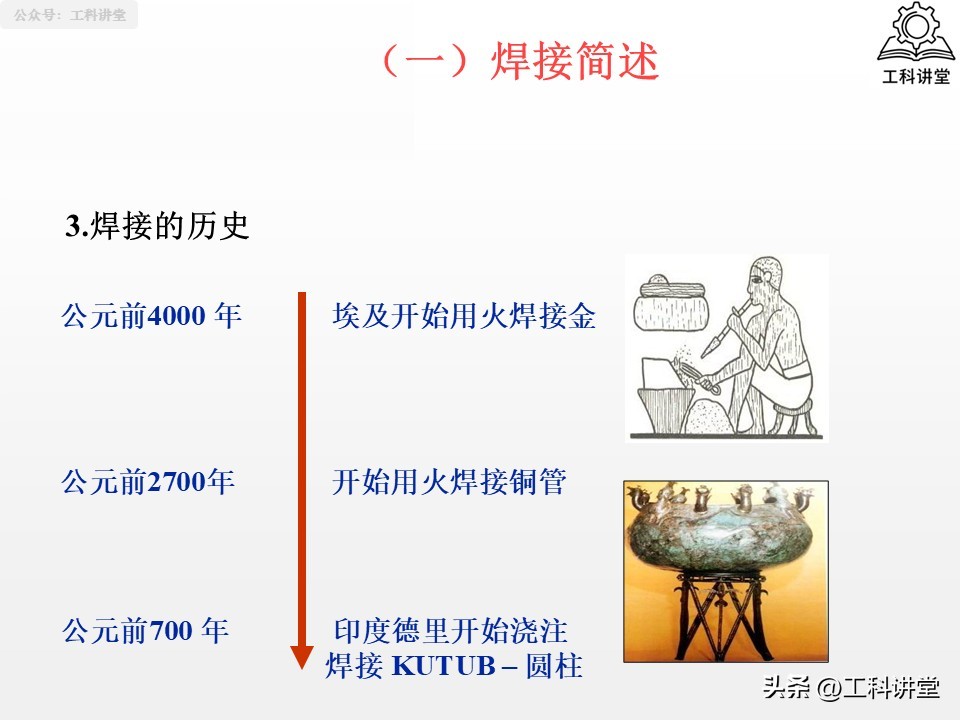
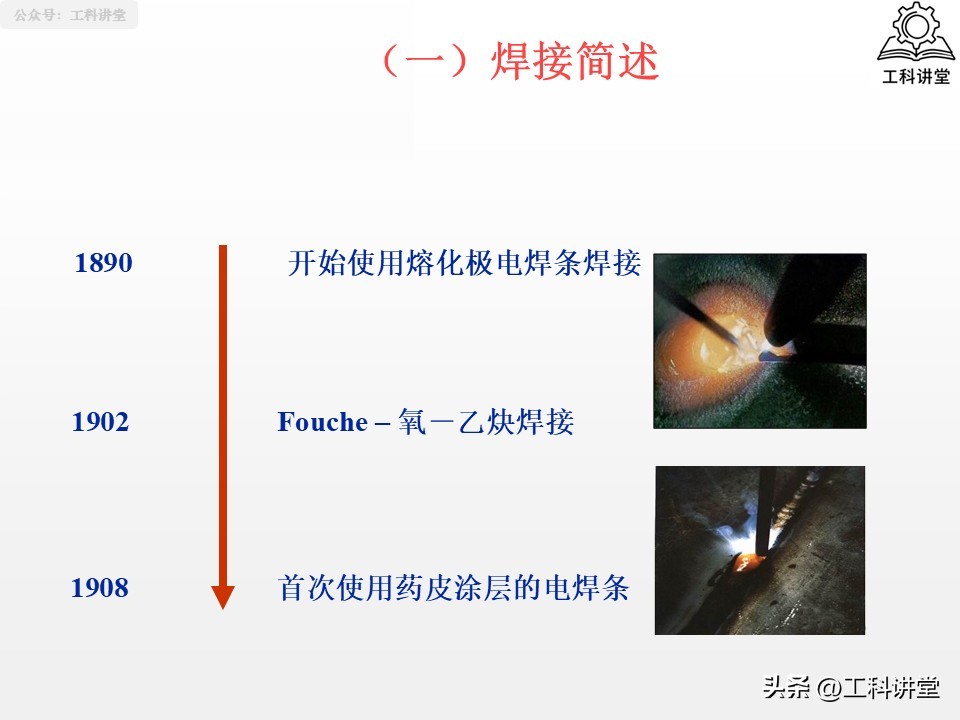
这份PPT的讲义内容是对一些常见的焊接方法进行介绍, 想要查看这份讲义的源文件的话, 请在文档的最末尾部分进行查找。

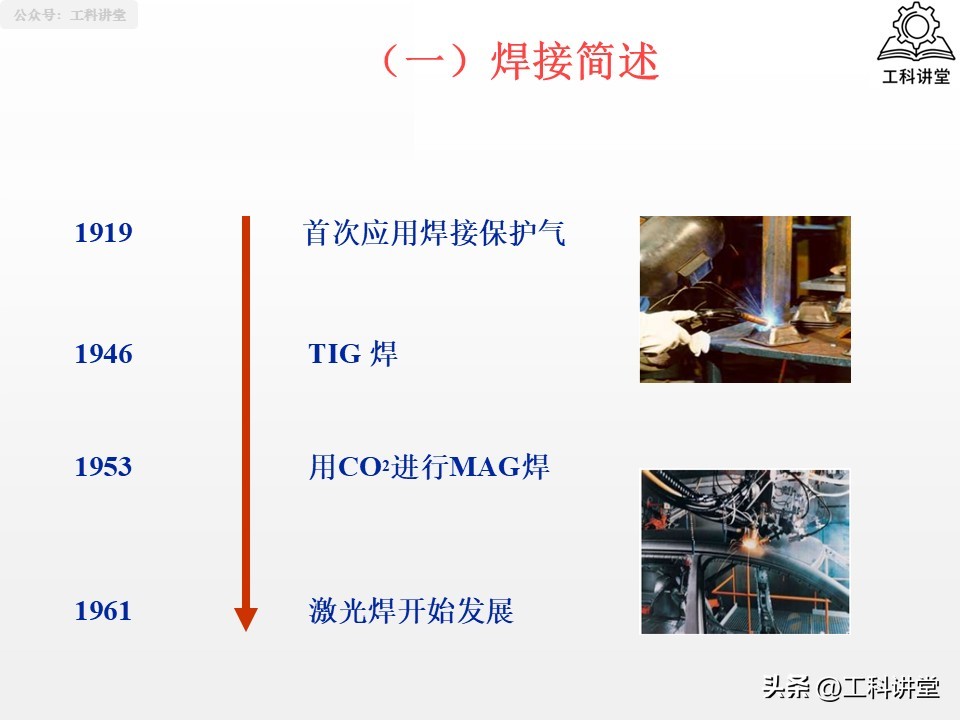
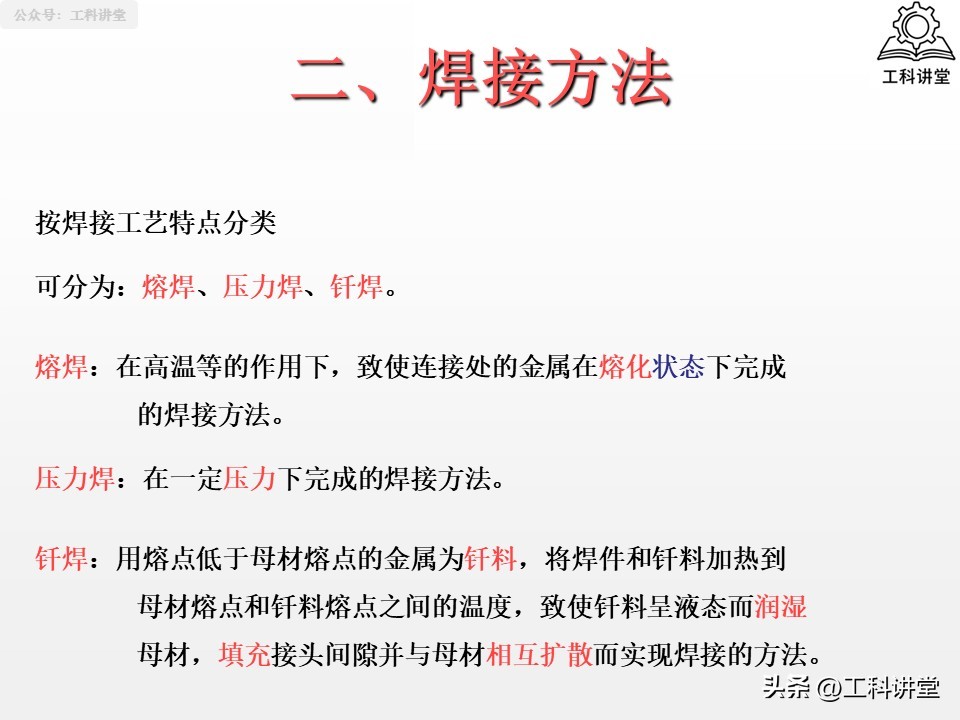
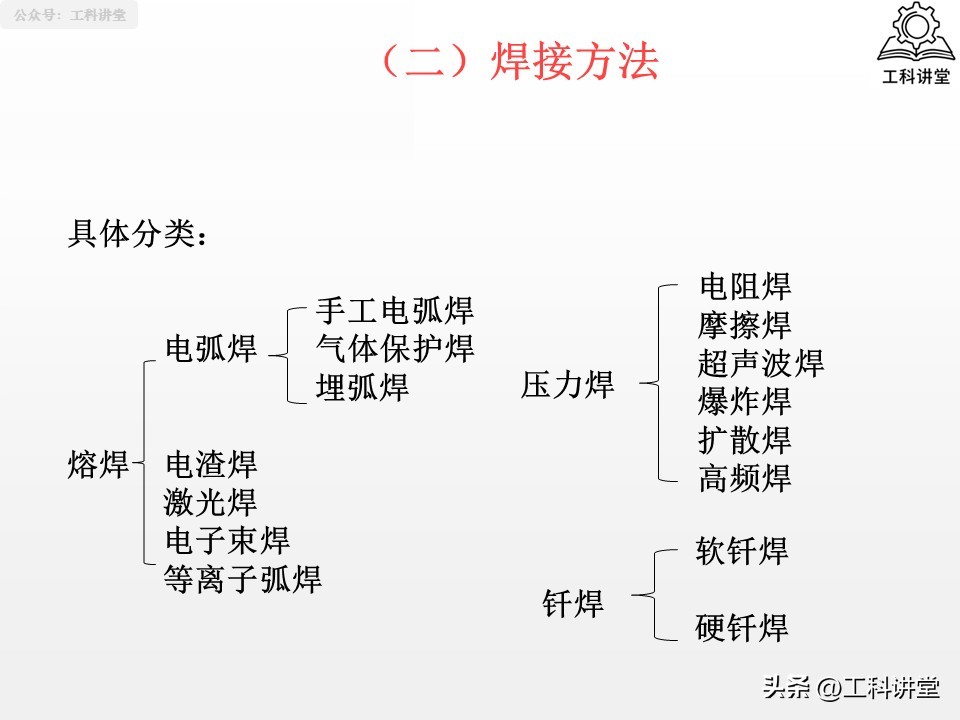
就是因为文章内容的篇幅实在是有限的, 所以仅展示前五十页内容。
PPT讲义源文档

暂无评论内容