..铆焊结构件制作通用工艺前言在我公司生产的产品里面, 铆焊结构件的数量和形式都很多。它的制作质量是高还是低, 会直接关系到整台机器以及整条生产线的机械性能怎么样, 还有外观做得好不好。为了规范我公司的铆焊结构件的制作行为, 我们特别制定了这一套工艺规程。
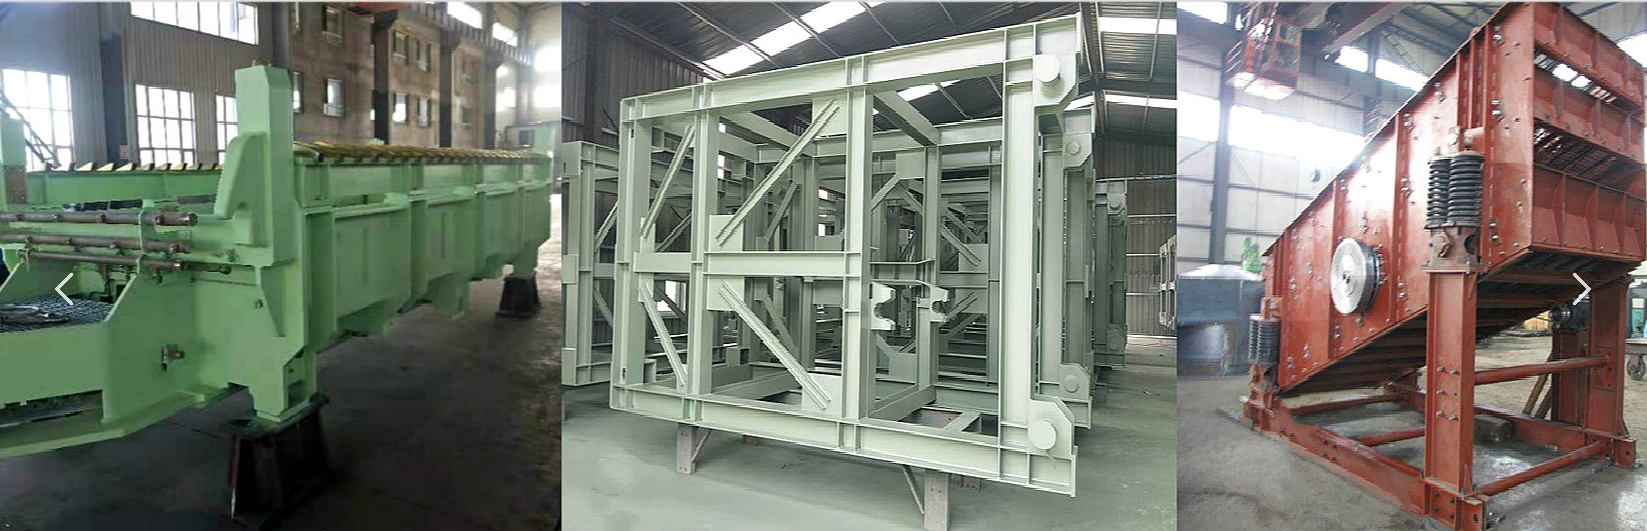
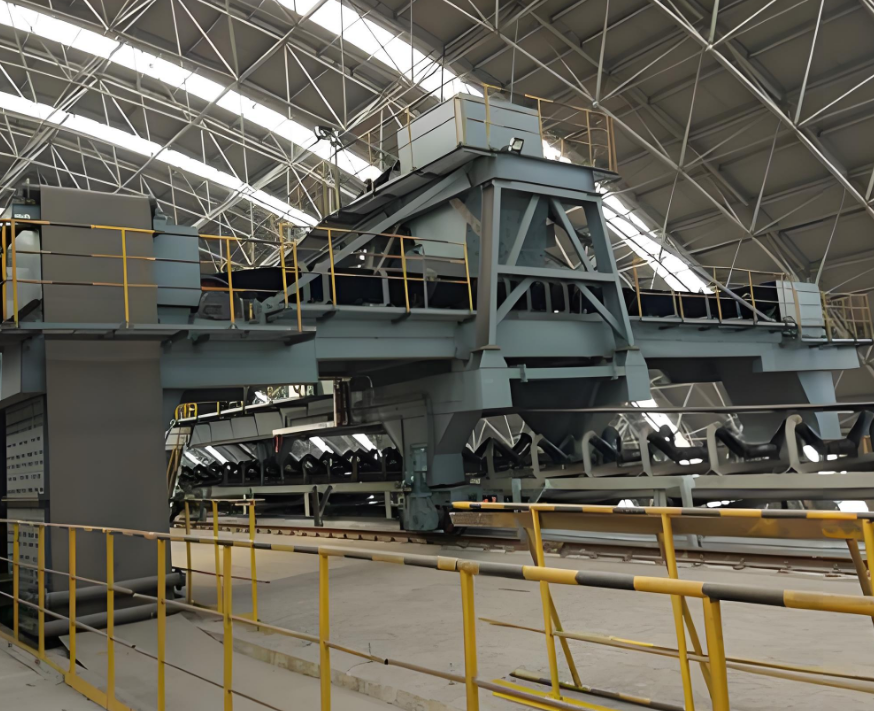
从结构的角度看, 铆焊结构件大体上被分成了薄板钣金结构、板类焊接件这些类别, 还有轴类焊接件等类型。从工艺的角度去划分的话, 主要可以分为成形这一大类, 以及焊接这一大类。
下面的部分会对成形方面的技术, 还有焊接结构那边的工艺好不好做这些内容来进行说明, 具体会先讲成形的工艺情况, 在第一个章节里专门讲成形要做哪些工序, 第一点是说要处理下料的问题, 这个下料一般来说可以分成板料下料这一类, 也可以分成型材下料那一类, 针对板料的下料, 需要考虑到板材都有什么种类, 板材有多厚,板材幅面有多大, 以及形状上有什么特点, 在这些条件都搞清楚之后, 就可以选择剪板这种方法, 或者选择数控冲这种方法, 也可以选择激光切的方法, 还可以选数控切的方法, 最后一种可选的是水射流方法, 这些都是用来做下料的, 在具体实施工艺的时候有个内容是这么定的, 就是要看板料平不平, 根据这个平整的情况, 来定一下是不是要安排调平的工序, 调平的步骤分两种, 一种是用平板机来让板材变平, 另一种是用手工的办法来把板材弄平。
我们需要根据板料的特征来选定下料方式。在执行剪板机剪板操作的时候, 必须依据板料的厚度以及板种的类别来进行选择具体是普通剪板机剪板还是液压剪板机剪板。通常情况下能够剪切的范围是碳钢板厚度小于或等于12毫米, 而不锈钢的剪切厚度要求在10毫米以下。
当需要展开计算的时候, 可以参见表里的经验数据, 板料载剪的极限偏差执行《铆焊结构件未注尺寸公差和形位公差标准》, 下料结束后, 变形件还需要二次调平, 对非周边机加的焊接件要作去毛刺处理, 必要时还要做好下料件的标识。
2、型材下料, 根据型材截面的大小选择带锯或者火焰切割。1)在加工流程方面, 需要说明的是, 在下料这个步骤开始执行之前, 得对金属型材做一次平整度的校正操作, 具体采取哪种方式, 要根据实际情况来决定, 常见的办法包括用机器来校正、靠人工手工去校准或者使用火焰加热的方式来进行校正。
对于已经切成特定形状和尺寸的部件, 它们所允许的长度方向上的误差范围以及位置偏差标准, 都必须按照那份名为《铆焊结构件未注尺寸公差》的文件里的规定去严格执行。

暂无评论内容