


焊接符号它是工程界的一种语言, 它的作用是用来表示焊缝的形状、尺寸以及在焊接过程中所采用的方法等信息情况, 这些符号对于保证焊接结构能够正确无误以及质量得到确保来说是极为关键的,下面我们要来介绍一些比较常见的焊接符号并对它们分别进行解释。
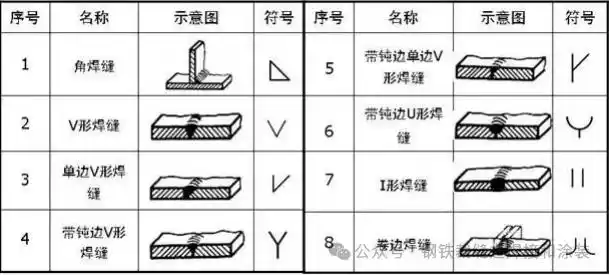
1.这是基本符号, 它用来表示焊缝横断面形状的那个意思。
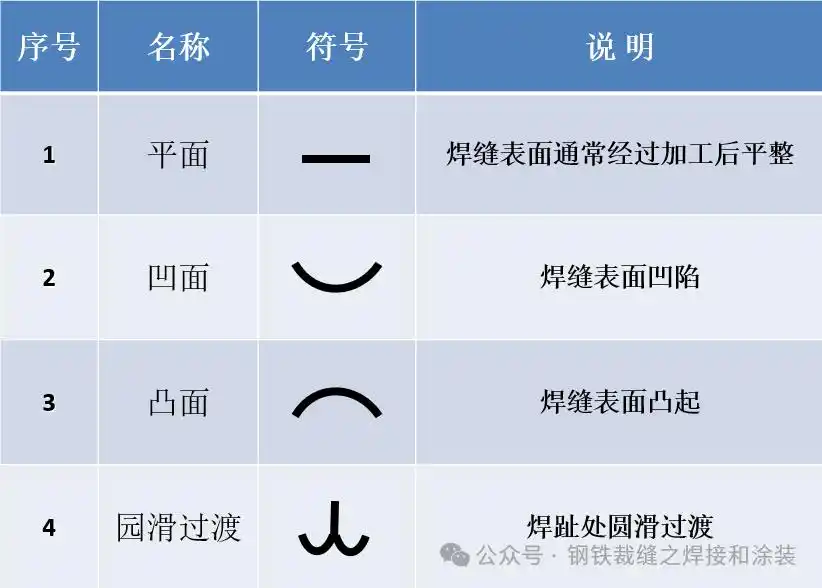
2.那些用来表示焊缝表面形状状况的符号, 我们就称它们为辅助符号。
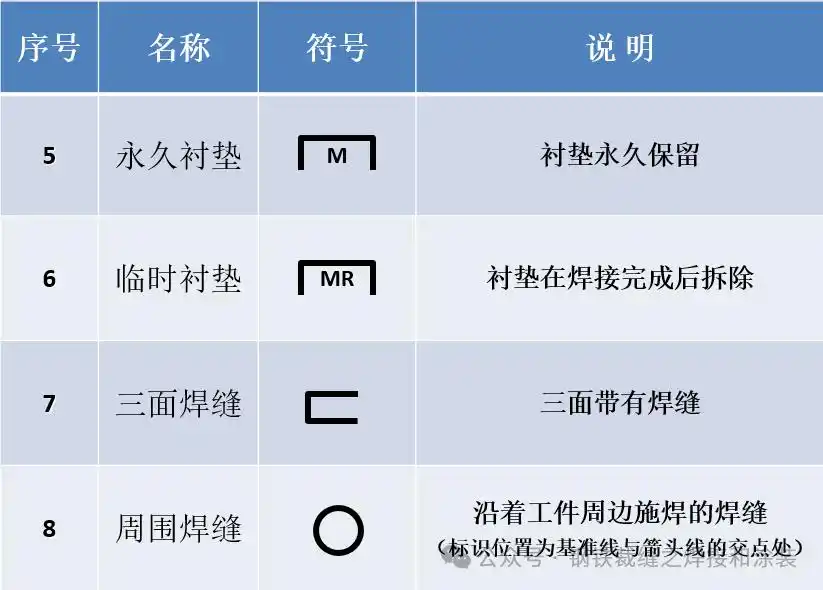
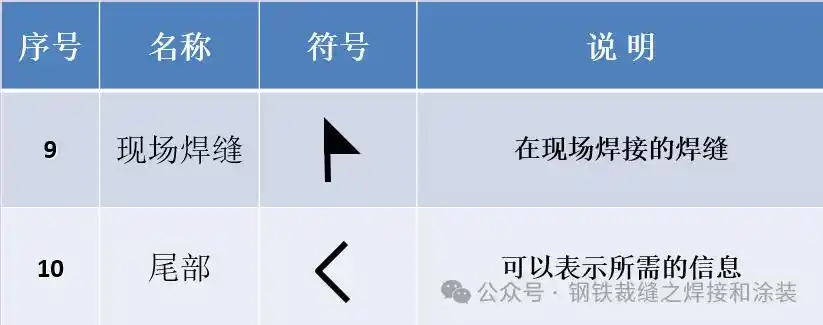
3.这个符号是用来补充说明焊缝的某些特征的, 它是专门为了做这件事而采用的一种符号。
在焊接图纸上, 焊接符号通常要和指引线、基准线还有尺寸标注一起使用, 目的是形成一个完整的焊接标注系统, 并且这些符号加上这些标注能够共同描述出焊缝的具体要求, 以此来确保那个焊接过程可以按照设计要求进行。
焊接符号还遵循一定的国家标准和规范, 比如GB324、ISO 2553、AWS A2.4这些。这些标准规定了焊接符号的绘制方法, 尺寸比例和标注规则。
一.关于焊缝的基本尺寸以及一些相关的概念内容, 这些都是大家需要去了解的东西。
1. 焊趾:
就是那个焊缝的表面, 去和那个母材连接在一起的地方。
2. 焊缝宽度(B):
焊缝表面的两焊趾之间的间隔距离。
3. 焊缝厚度, 指的是焊缝的厚度。
从焊缝的那一个正面, 一直到这个焊缝的另一个背面, 在这个焊缝的横截面里边的这种空间距离。
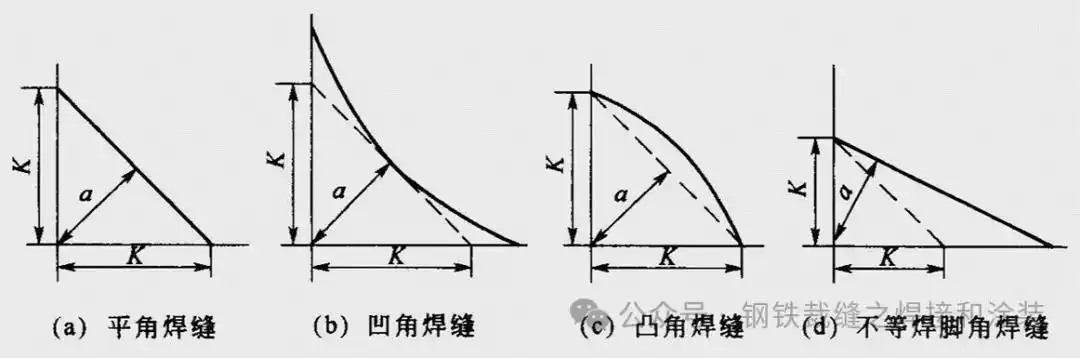
4. 焊脚尺寸:
就是在角焊缝的那个横截面里面, 画出来一个最大的等腰直角三角形之后, 这个三角形的直角边的长度。
5. 焊脚:
在脚焊缝的横截面里面, 从那个直角面的一边的焊趾位置, 到另外一个直角面的表面之间, 存在着一个最短的距离。
6. 熔深:
当我们去观察那个焊接接头所对应的横向截面时候, 我们会看到母材或者在前一道焊缝当中发生熔化的那一部分, 其深度的一个状态。
7. 焊缝成形系数:
在熔焊的过程里面, 我们去看那只有一个道的焊缝的那个横截面, 然后去拿这个焊缝的宽度B和那个焊缝的算账出来的深度H比起来, 得到的那个比值。
8. 余高:
那部分位于超出母材表面连线之上的焊缝金属, 其最大高度是多少。
9. 焊根:
焊缝的背面, 以及和母材相连接的那个位置。
10. 那个地方出现了弧坑这个情况。
在进行弧焊操作的时候, 可能会因为突然断开了电弧, 或者是收尾的方式不够恰当这些原因, 最终在焊接通道的最后一段位置地方, 出现一个低下来、凹下去的一块区域。
11. 熔池:
当进行熔焊的时候, 在焊接的热源的作用下, 会形成液态金属的这一部分。这一部分是位于焊件之中的。这部分液态金属是具有特定的几何形状特征的。
二.焊缝的基本搭接形式
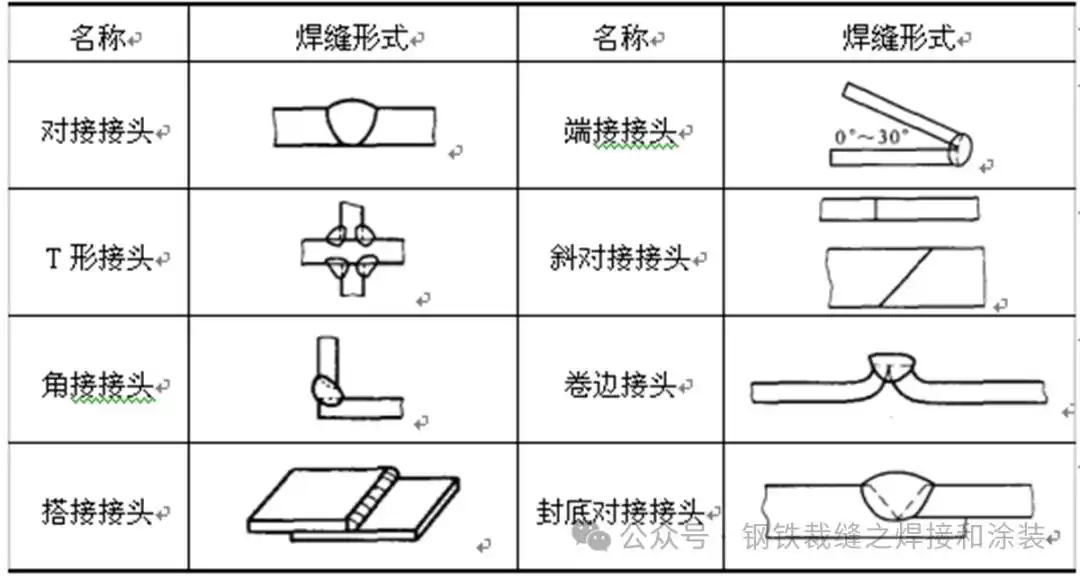
常用的那些焊接接头, 它包括了像对接接头这样的形式, 还有T形接头, 以及十字接头, 搭接接头也是其中的一种角接接头, 端接接头也属于此类套管接头也算里面的一种, 斜对接接头同样常见, 卷边接头和锁底对接接头等也都算在内的。

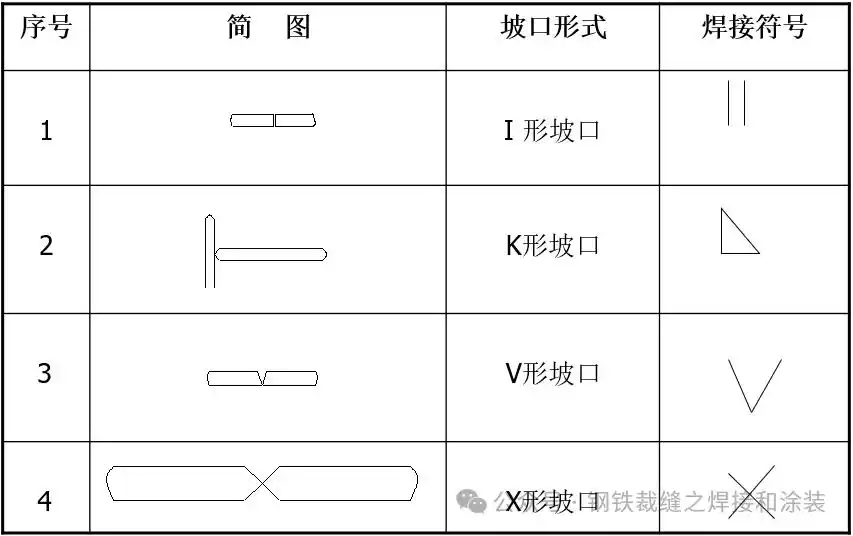
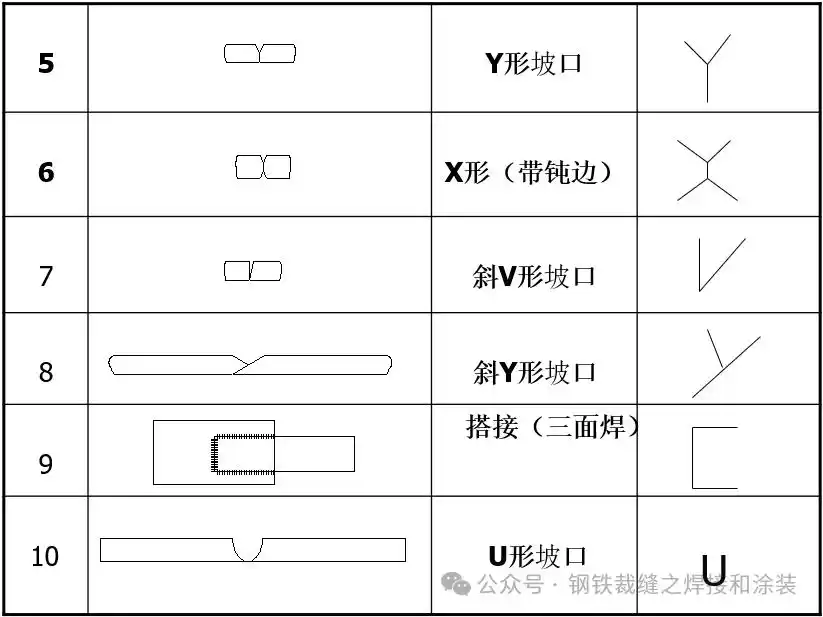
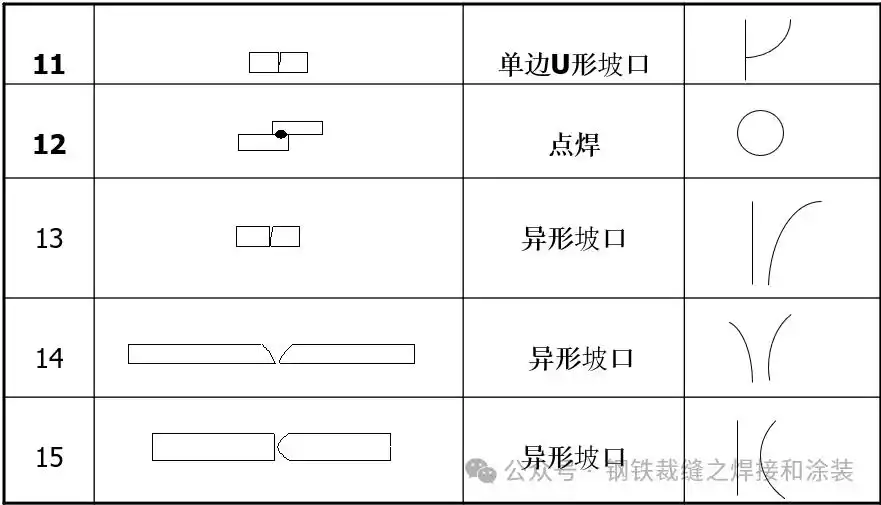
三. 焊缝的基本坡口形状
所谓的坡口, 是应当根据设计方面的要求或者是根据工艺方面的需要去进行操作的这种行为, 就是在焊件的、准备要去进行焊接的那个地方部位上去加工出具有一定几何形状的一个部分, 并且还要经过装配这个步骤之后所共同构成的那个叫做沟槽的东西。
所谓的开坡口这个事儿, 其实就是用机械手段, 或者火焰、电弧这种方法去对工件进行加工, 然后弄出一个斜坡形状的边缘的一个完整过程。
开坡口的目的:
(1)这是为了让大家能够保证电弧可以达到焊缝深处的根部, 这样就能让焊缝完全焊透, 同时也能够获得外形比较好的焊缝成果, 另外这样做也是为了方便后面的清渣工作。
(2)针对咱们现在大家所用的这种合金钢材质的工件来说, 那个准备好的坡口位置呢, 它其实还可以发挥调节的作用, 把母材金属以及填充进缝隙里的金属材料这两者之间的混合比例给调好, 这个操作专业上通常也被叫做熔合比的调节作用。
坡口的形式和尺寸, 主要是根据钢结构的板厚来选择和设计。同时也要考虑选用的焊接方法。还要分析焊接位置。还得结合具体的焊接工艺等因素来进行设计。
1) 焊缝里面所填充的那些材料, 其分量的多少是偏少的。
2) 这指的是材料拥有良好的可焊接性能。
3) 坡口的形状应该是那种加工起来方便的样子, 这样比较好处理。
4) 这样就可以便于去调整焊接变形的问题。
四. 焊缝存在多种不同的基本形态。
所谓的焊缝, 就是当焊件经过了焊接这个过程之后, 所形成出来的那个相互结合的组成部分。
分类:
1、按照空间位置的不同, 可以分成几种类型, 分别是平焊缝、横焊缝、立焊缝以及仰焊缝。
2、按照这种结合的方面来进行划分的话, 能够分出来对接焊缝、角焊缝以及塞焊缝这三种类型。
3、根据焊缝是不是连续的这一种情况来做分类的话, 可以分作连续焊缝以及断续焊缝这两类。
4、这种焊接方式可以按照承载方式来划分, 也就是说可以分为工作焊缝和联系焊缝这两类。
焊缝这东西, 它是构成焊接接头里面那个最主要的部分。然后呢, 我们要说到对接接头的焊缝, 还有角接接头的焊缝, 这两种东西, 就是焊缝里面最基础的那些形式了。
五. 设计和选择焊接接头的主要因素
(1)我们必须要做到这一点, 那就是确保焊接接头的性能能够达到使用的要求标准。
(2)这种接头的样式能够保证我们根据需求选出来的那一种焊接办法可以正常地开展施工作业, 并且不会出现任何阻碍。
(3)接头的形式, 应该把它弄得简单一些。要尽可能地采用平焊这种焊接方法。还要尽可能地采用自动焊这种焊接方法。尽量地少采用仰焊这种方法。尽量地少采用立焊这种方法。最大应力这个东西, 尽量不要设置在焊缝上面。
(4)焊接工艺的采用, 能够确保焊接接头在处于设计温度状况以及接触腐蚀介质的这些条件下, 仍然可以保持正常的工作运行状态。
(5)焊接变形很小, 焊接应力也很小, 这已经足以满足施工方面的要求, 同时也具备了所需的技术条件、人员条件以及设备条件。
(6)咱们在搞设计的时候, 最好还是尽量把焊缝弄成那种联系焊缝。
(7)焊接接头这一种东西, 它是比较方便让人进行检验的。
(8)在实施焊接作业之前, 需要做的准备工作比较简单, 而且进行这项焊接工作所需要的花费金额比较低。
(9)对于对角焊缝来说, 我们在选择以及设计的时候, 是不应该去选择过大的焊角尺寸的, 因为经过试验证明的结果表明, 大尺寸角焊缝在单位面积上面的承载能力是比较低的。
六.焊接接头的表示方法
设计人员为了让自己设计的结构或者是产品, 可以由其制造人员进行准确且没有错误的加工和制造操作, 就不得不把与施工相关的技术条件, 通过在设计图样以及设计说明书等等各类设计文件上进行的详尽表述来进行明确传达。
在焊接接头方面, 设计人员一般采用相关标准中所规定的焊缝符号, 同时也采用相关标准中所规定的焊接方法代号, 以此来对这些焊接接头进行表示。
也可以采用技术制图方法来进行表示, 但是要把焊接接头的焊接加工要求和注意事项用图形或者文字去进行详细的说明, 这一件事情是非常繁琐的, 同时也是一件非常复杂的事情。
现在的人们必须使用标准里面规定的那些符号和那些代号来指明焊接接头的类型、形状、尺寸、位置、表面状况、焊接方法, 还有跟焊接有关的其他一些条件。这样的做法, 能够让人们非常清楚地看到这些情况。
所谓的焊缝符号, 其实就是指在图纸上面, 用特定的符号把它们给标出来, 这样大家才能看懂, 这个符号包含了焊接的形式是什么样的, 尺寸是多少, 还有用的是哪种焊接方法。
这一内容由GB324《焊缝符号表示法》进行了规定, 并且该方法标准适用于金属熔焊和电阻焊。同时, 《金属焊接及钎焊方法在图样上的表示代号》也进行了相关规定。
焊缝的符号是由好几个部分组成的, 这些部分一共包括了基本符号、辅助符号、补充符号、焊缝尺寸符号以及指引线。
1.基本符号
2.用于辅助的符号, 以及用来进行补充说明的符号。
3. 焊缝尺寸符号
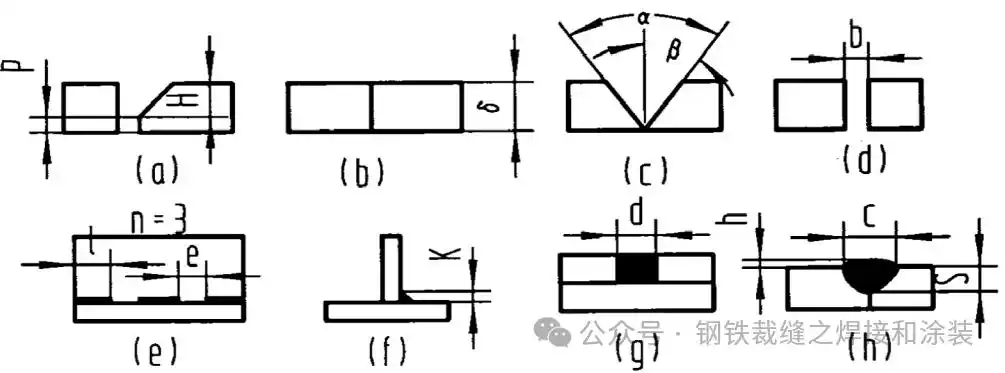
我们需要在焊缝基本符号的左边位置, 把横截面上的各项尺寸都标清楚, 具体例子包括钝边的实际高度、也就是标记为P的部分, 坡口的深度用H来指代, 以及焊脚的高度K等等。另外, 如果在焊缝左侧找不到任何标注文字, 并且也没有其他相关的说明存在的话, 那就表示该对接焊缝必须做到完全熔透的效果。
把焊缝长度方向的尺寸标在基本符号的右边, 这些尺寸包括焊缝段数 n、焊缝长度 l, 以及焊缝间隙 e。要是基本符号的右侧啥都没有标, 也没有别的说明的话, 那就表示焊缝是在整个工件的长度方向上连续的。
要在基本符号的上边或者下边, 标注坡口角度 α, 还有坡口面角度 β和根部间隙 b。我们要在指引线的尾巴位置, 去把那些相同焊缝的具体数量N给写上去, 同时也要把采用的焊接方法也给它标注出来。
七.关于基本符号的位置, 还有那指引线该怎么摆, 这些都有具体的规定。
1、基本要求
在焊缝符号里面, 基本符号还有指引线, 这两个是基本的要素。焊缝的准确位置, 通常是由基本符号和指引线之间的相对位置来决定的。具体包括哪些位置呢。
那条用箭头表示的线, 它所在的位置。
基准线这个位置。
也就是这些基础的符号, 它们的位置到底是在什么地方。
2、指引线
指引线由箭头线和基准线(实线和虚线)组成,见图。
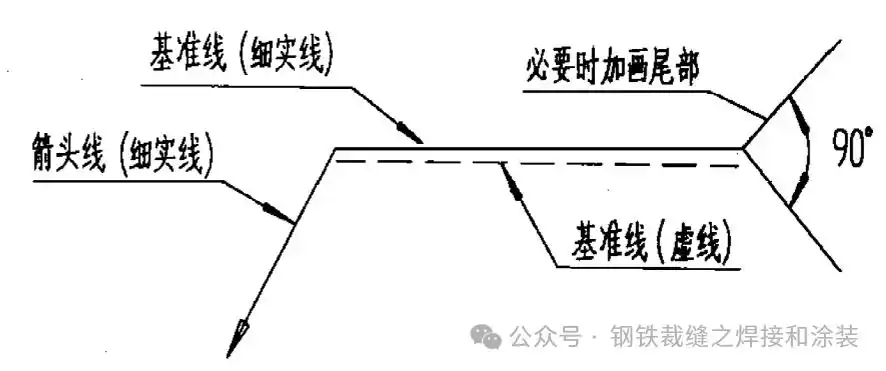
对于焊缝的位置来说, 箭头线一般是没有什么特别的要求的。如果箭头线是直接指向焊缝的这个情况的, 那它可以指向焊缝正面的, 也可以指向焊缝反面的。
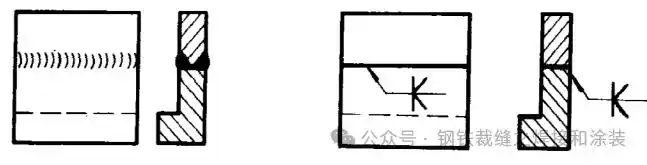
可是呢, 要是遇到要标注单边V形焊缝的这种情况的话, 或者是带了钝边的单边V形焊缝的情况, 又或者是带了钝边的单边J形焊缝的情况的话, 那么箭头线就应当指向那个有坡口一侧的工件的, 箭头线应当指向有坡口一侧的工件的。
再来说一下基准线的虚线的这个位置问题的, 它也是可以在画在基准线实线的上方的这样的位置的。
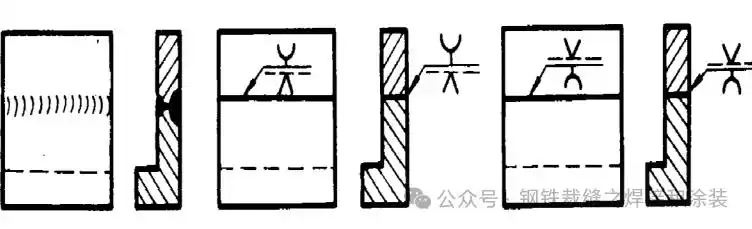
当箭头线直接指向那个焊缝的时候, 基本符号应该标注在实线的那个侧面, 就像图中所示的角焊缝符号那样。如果箭头线是指向焊缝的另一侧的话, 那么基本符号就应该标注在基准线的虚线那一侧。
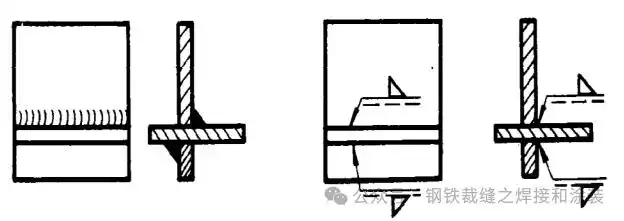
在标注对称焊缝的时候, 或者是在标注双面焊缝的时候, 基准线里面的那一条虚线是可以省略掉的。
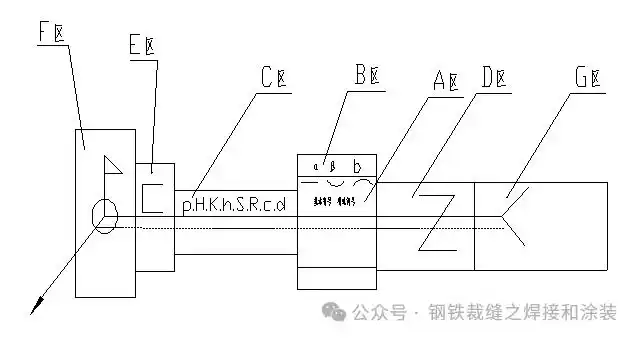
A区是属于主要功能区的, 在这个区域里面是需要进行标注的, 标注的内容包括基本符号、特殊符号以及补充符号当中的垫板符号, 同时还要对辅助符号里面的平面符号、凸面符号以及凹面符号进行标注。
B区, 被归类为补充功能区, 它布置在A区的上方或者下方, 并且标注焊缝尺寸里面的坡口角度α, 坡口面角度β, 以及根部间隙b。
在 C区的这个位置来说明情况就是, 把基本符号放到左边来, 然后在它的左侧去标注那些代表焊缝横截面的尺寸符号, 同时还要标出对应的数值, 这里面包括钝边p、坡口深度H、焊角尺寸K、余高h、焊缝有效厚度S、根部半径R、焊缝宽度C以及熔核直径d这些内容, 用分号结尾。
D区的位置, 是在基本符号的右侧那个位置, 要在该区域标注出交错焊缝的焊缝符号, 还要把焊缝在纵向也就是长度方向上面的尺寸数值给标注出来, 这些尺寸数值包括了焊缝段数n值、焊缝长度l值和焊缝间距e值。
在E区的位置, 需要去标注那些补充符号里面所提到的关于三面焊缝的符号。
F区间里面的操作, 主要是把那些标注补充符号里面的现场焊缝符号以及周围焊缝符号都给标注出来。
在G区, 要标注补充符号中的尾部符号, 并且在尾气符号的后面去标注那个相同焊缝条数的N值, 还有焊接方法代号, 以及焊缝质量和检测要求这些具体的信息。
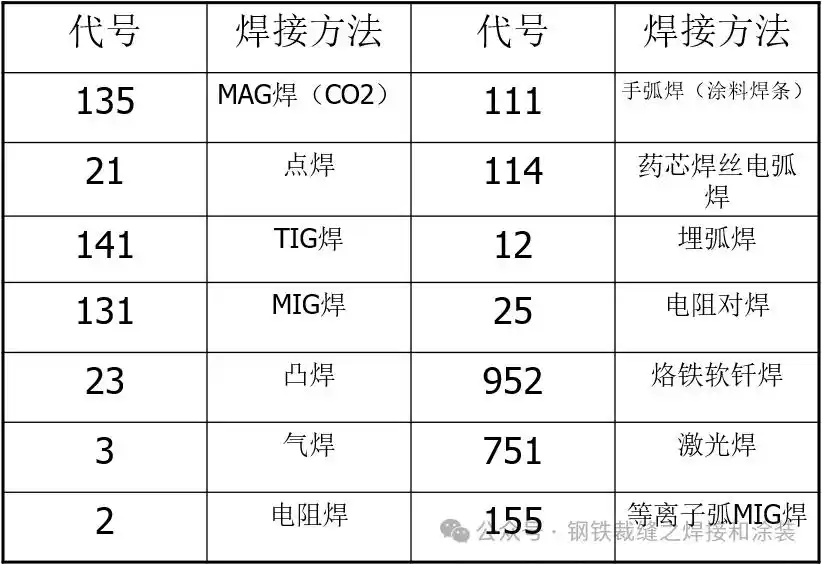
在图样的表示当中, 那些常用的焊接方法的代号是什么。
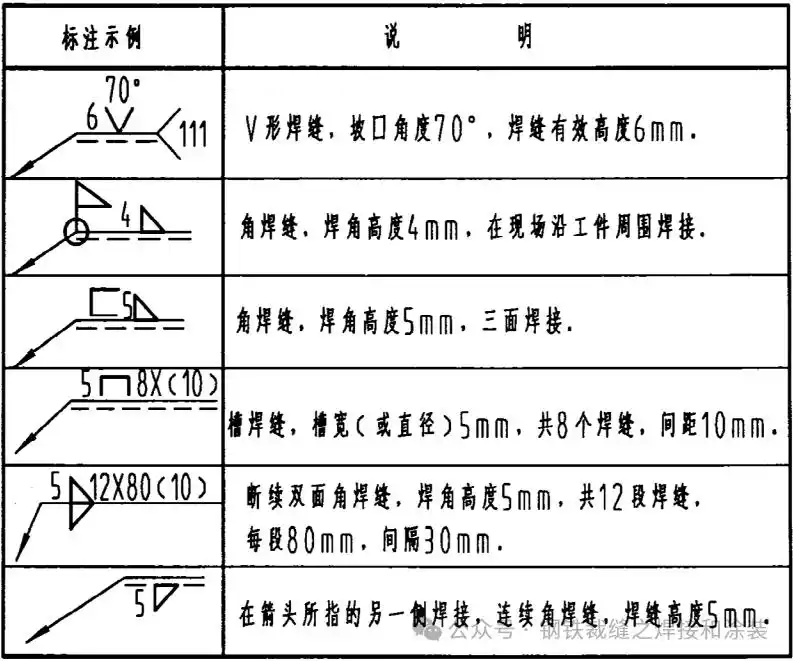
常见的、关于焊缝的那些标注方式、以及对于它们的说明。
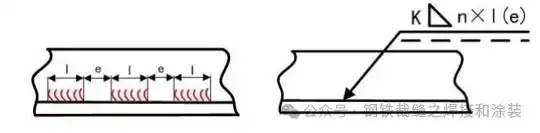
断续焊缝的标注方法请看下图, 图里面的n这个符号是代表焊缝的段数, 那个没有标明符号但实际存在的长度是焊缝的长度, 计算的时候不算上弧坑部分, 而e这个符号是用来表示焊缝之间的间距。
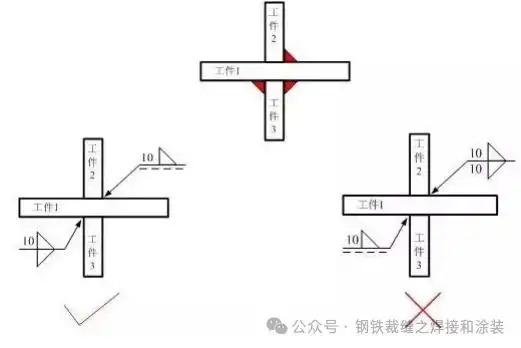
在常见的焊缝标注之中所存在的各种错误情况。
八. 关于国际焊接符号的标注方面, 确实存在着一些差异的地方。
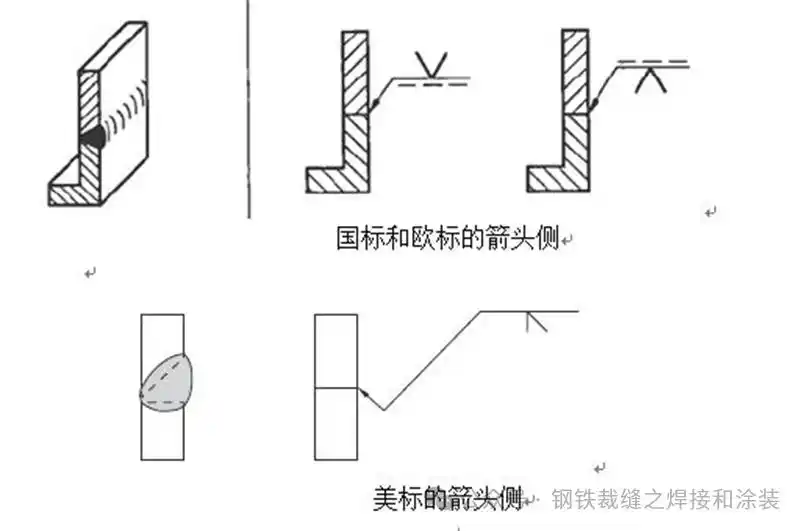
1. 关于基准线和箭头侧的这个情况来说的话, 我们可以先看一下国标以及欧标的情况, 因为在这些标准里面呢引导线是由一实线与一虚线这两部分组成的, 可是当我们再去看美标的时候呢就会发现它不一样了, 美标准里头指引线仅仅只包含有一条实线的这么一种构成方式。
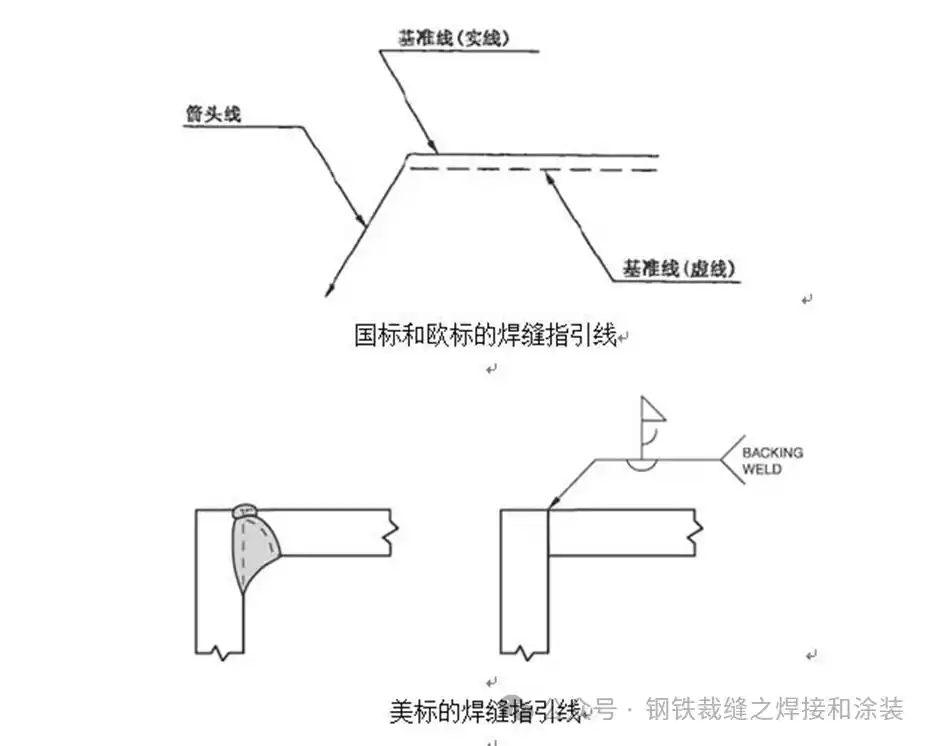
按照中国国家标准以及欧洲标准的规定, 箭头的侧面部分应当被标注在实际线条为实线的那一侧基准线的旁边, 至于具体的位置, 它是有可能出现在那条基准线的上面, 也有可能出现在那条基准线的下面, 详细的情况可以参考下方展示的图片;但是如果是美国标准, 对于箭头的侧面部分, 它有明确规定只能够标注在实际线条为实线的那一侧基准线的下方;无论是采用中国国家标准或者欧洲标准, 还是使用美国标准来执行焊接符号的标注任务, 在存在坡口的那个条件下, 箭头都必须指向那个放置了坡口的侧面, 关于这一点的具体情况同样可以见下方的配图。
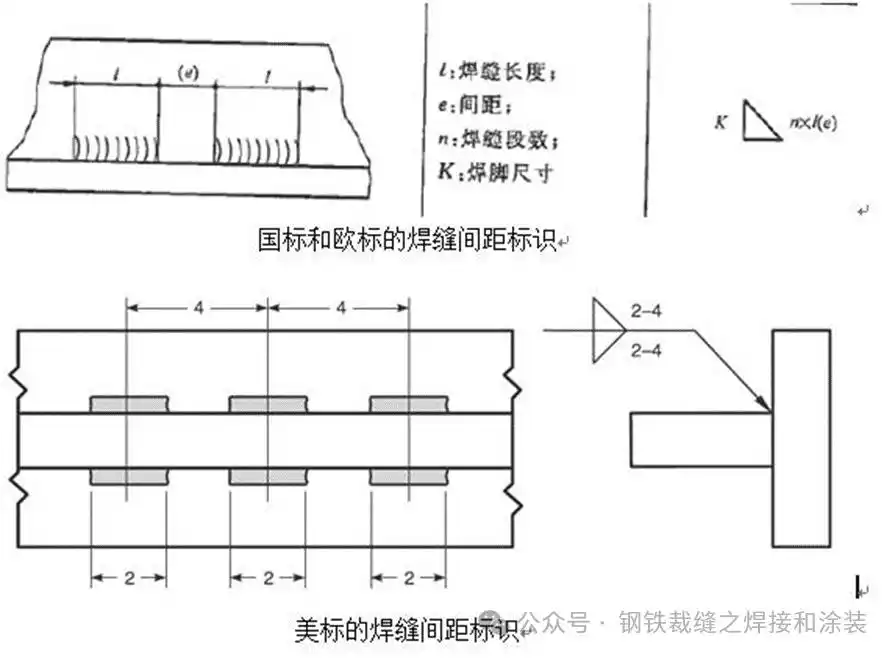
2. 断续角焊缝的间距, 这个问题的标准定义其实是不一样的。在国标和欧标里面, 两段相邻的焊缝之间的间距, 是按照两个焊缝尾部和头部的距离来算的。
不过到了美标那里, 它就变了, 美标是把两段相邻焊缝的中心点之间的距离当作间距来定义的。再说说标注方式的不同吧, 这也挺明显的。国标和欧标习惯把间距这个数值放在括弧里面表示, 但是美标不同, 它喜欢把这个数字写在破折号的后面。
3.点焊缝
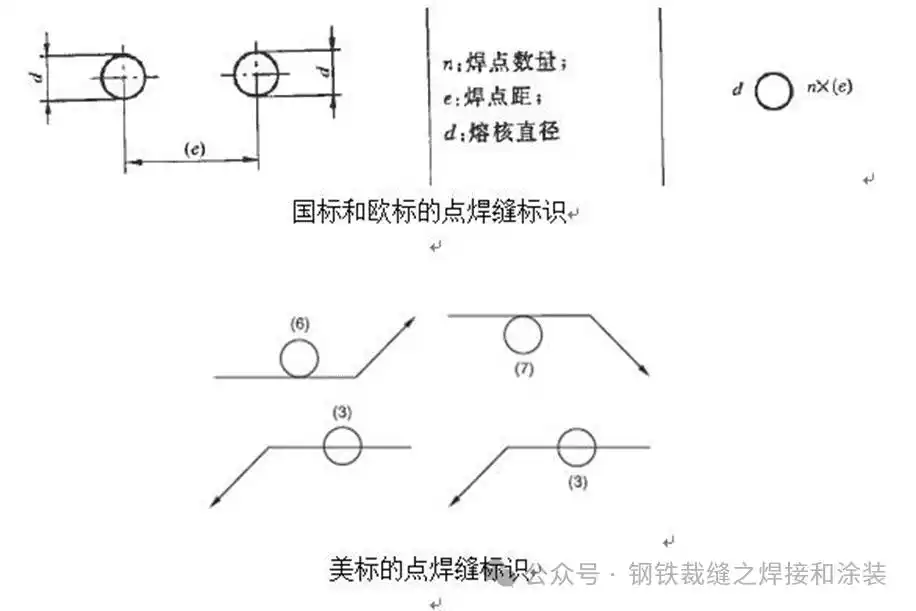
国标和欧标的点焊缝的数量, 是标在圆的后侧的, 如下图所示;美标的点焊缝的数量, 是标在圆的上下侧的, 如下图所示。
4. 焊接位置的符号, 国际方面存在两个主要标准。一个是美方的ASME IX和AWS A3.0这两套美国标准。另一个是国际标准。这两套标准在怎么表述焊接位置符号这个问题上, 差异还是挺大的。比方说美国标准里用1G来代表平焊。同时也用2G来表示横焊。至于国际标准呢, 它们也是有对应的符号来进行表示的。
这些差异说明了不一样国家或者说不同地区在焊接符号标注这件事情上, 会有自己特定的习惯以及对应的规定, 所以在实际去进行操作的时候, 必须得根据那些具体的标准还有相应的规范来把焊接符号给标好, 以此来保证信息能够被正确地传递出去并且让焊接工艺能得到正确的执行, 此外要是碰到那些会涉及国际合作的焊接项目的话, 那就得更加仔细地去看清楚不一样的标准之间存在哪些差异, 以免因为标注的方法不太对而引出一些误解或者是弄出什么错误出来。
注意, 这一篇文章在写作的时候参考了百度上的部分照片还有文库里面的文献资料。如果您觉得这篇文章侵犯了您的权利, 请直接联系咱们的微信公众号来进行删除这个事情的沟通, 非常感谢您的理解与支持。



暂无评论内容