



针对那些形状很不规则的块状零件的加工案例, 我们先是对图纸进行了评审, 然后制定了专门的装夹规划方案, 最后完成了交付的确认工作。
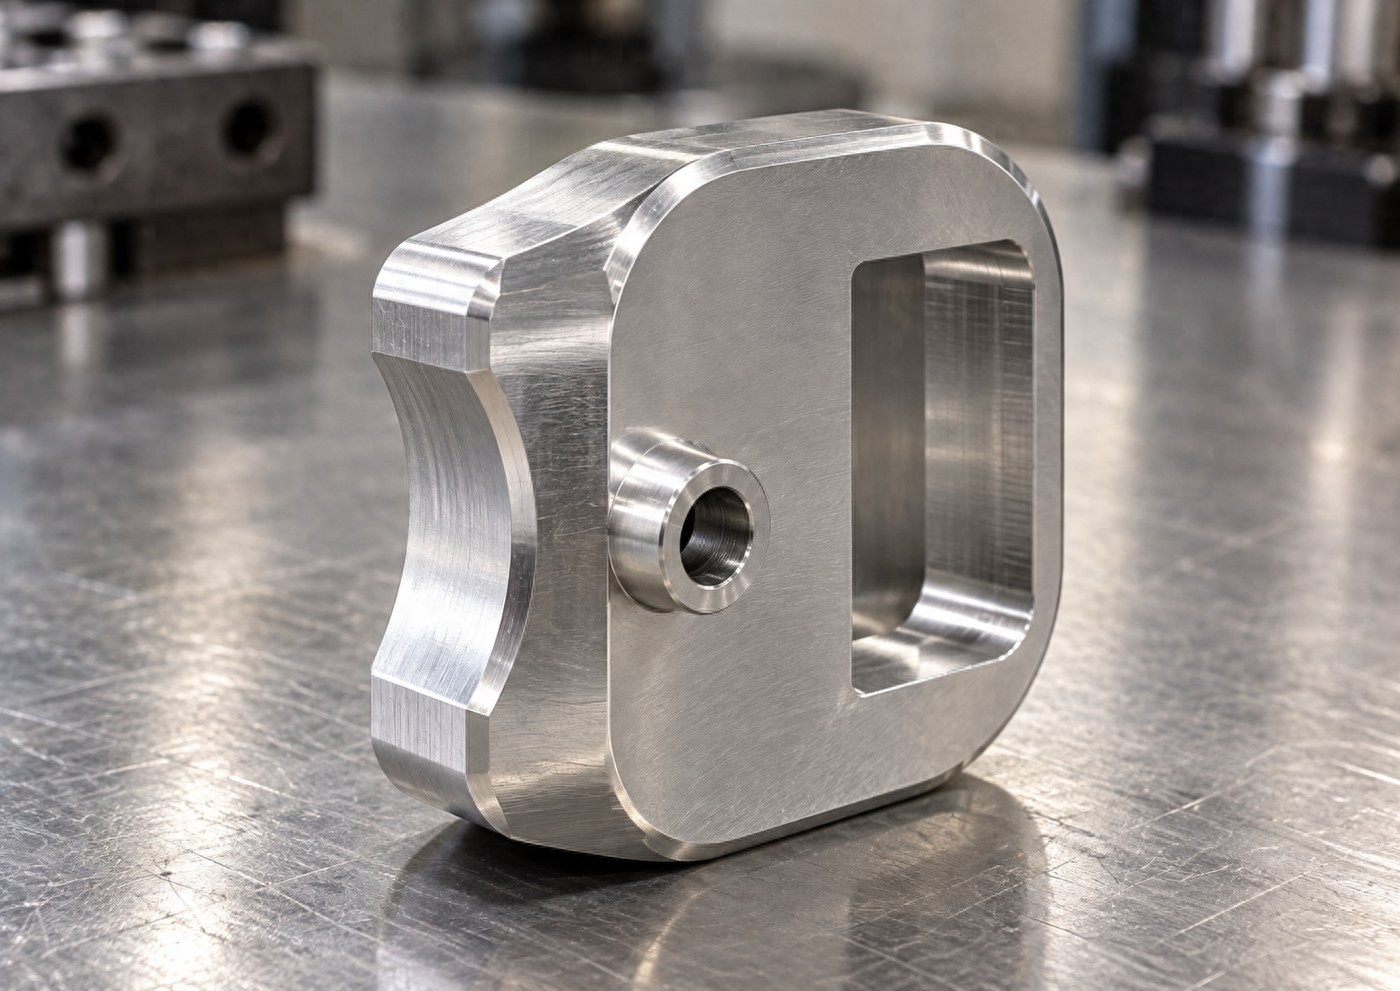
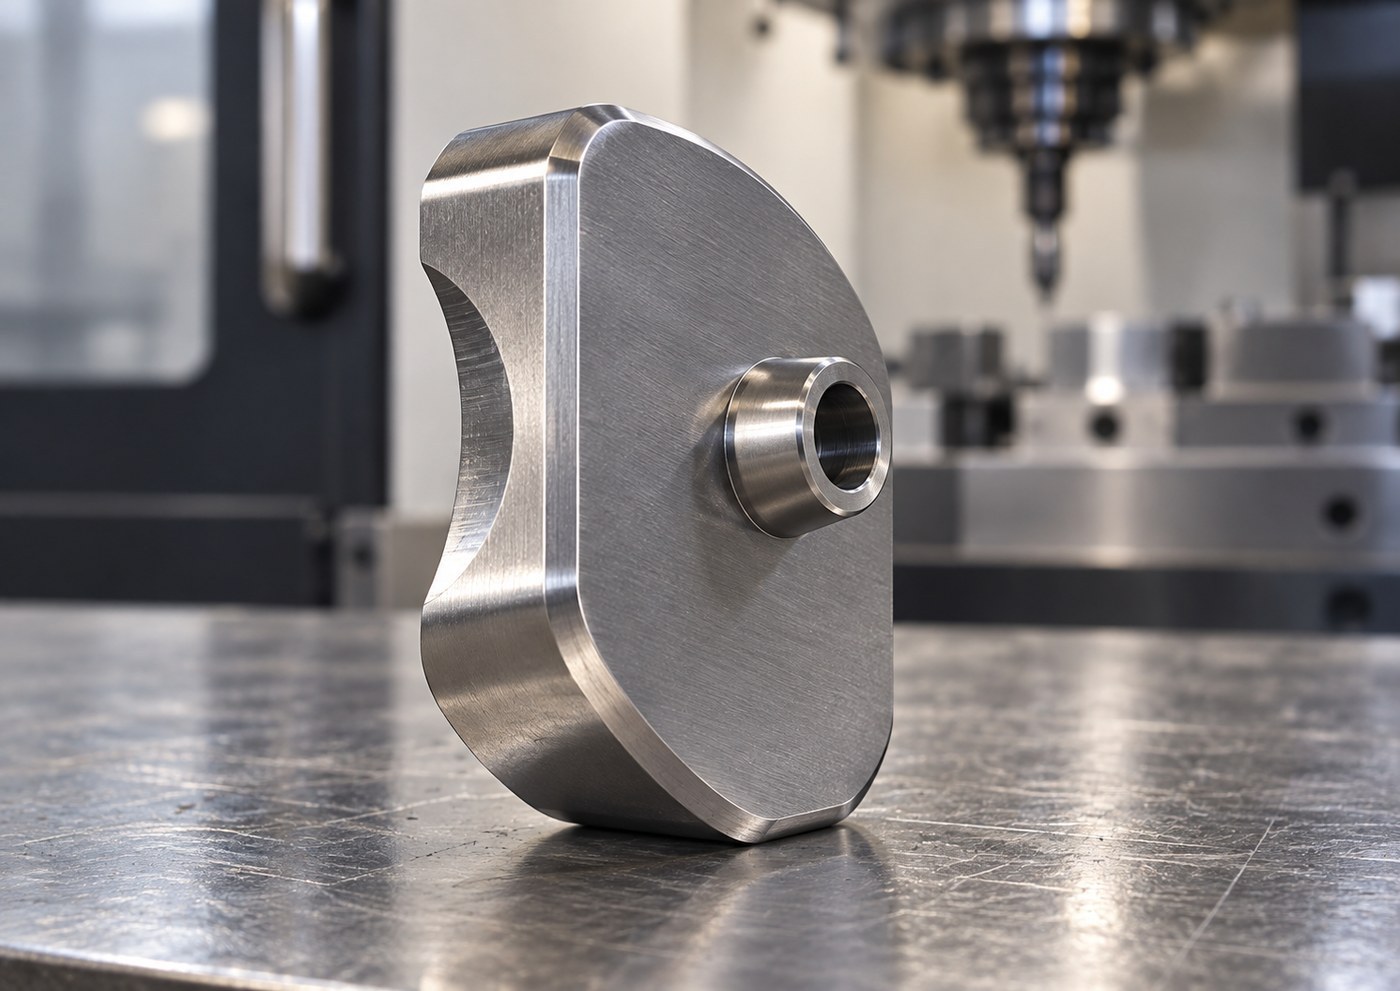
异形块状零件加工评审工作, 需要对工件的外轮廓、局部特征、定位条件以及检测要求进行统筹综合思考。现在的图像资料初步展示出孔洞、台阶、圆角、内凹弧面和圆柱凸台结构, 可是关于尺寸大小和技术要求的文字描述部分却无法实现清晰辨认。
因此在进行此类零件的工程交流与沟通时, 应当先核对上述提到的这些结构线索, 然后再展开对装夹方式和具体工序的讨论。目前所掌握的信息尚不足以确认具体的加工参数, 同样也不能确认该零件的实际医疗用途。
图纸可见数据摘要
现在公开的备注里只写了这是个机械零件。用图像初步一看, 觉得这个零件形状不规矩, 块状的样子。它的外圈轮廓有圆角, 有的地方往里凹, 还带着弧度。能看到它有孔, 还有台阶和圆柱形状的凸起部分。因为认得不太准, 这些东西只能先拿来做个初步评审。最后还得靠清楚的图纸来好好核对一下才行。
在现在这个阶段, 还没有办法去确认那些具体的尺寸, 也没有办法去确认公差, 同时也无法确认材料的情况, 螺纹方面的信息也缺少, 表面要求没有讲清楚, 工艺标注的部分也还没定下来。
关于孔的数量究竟是多少, 还有它是不是通的, 它在功能上扮演什么角色, 以及它和周围的其他特征之间到底是什么关系, 这些全都处于尚未证实的模糊状态, 所以在这种前提下, 绝对不可以直接把那些看得见的孔随手就写成螺纹孔, 也不能随便给它们安上定位孔的名头, 或者轻易地就认定它们是安装孔。
对于这种类别的结构来说, 我们是不可以仅仅凭借看外表就马上确定接下来的加工路线的。我们需要把结构核对、基准选择、夹持支撑、刀具接近、边缘处理以及交付复核这一连串环节给连起来进行判断, 然后再去形成具体的、可供执行的方案。
在图纸上面能看到的那些线索, 需要对加工的时候去关注这些要点, 根据这些信息给出对应的工艺建议, 把那些还等着去确认的事项列出来。
这是一个空的数据表, 具体的表格内容并没有提供。
这个带圆角外轮廓的块状结构, 其夹持接触面还有支撑位置, 可能会被用来评估软爪或者是专用夹具, 需要考虑它的外形尺寸、基准以及可以夹持的区域。
表格的第一列是孔的信息, 第二列是加工方向、检查条件以及边缘状态, 第三列是可以评估并且与同次装夹加工相关的特征, 第四列是孔的类型、数量、尺寸和用途。
台阶的高度关系是什么, 它在定位方面起到了什么作用, 可能需要评估中间工序的检查情况, 还需要考虑台阶的尺寸和配合关系, 以及它是否允许作为基准。
由于内凹弧面会导致刀具可达性受限以及产生干涉空间, 因此需要评估曲面的走刀路径和姿态调整, 同时要考虑到弧面的几何形状、轮廓要求及表面要求。
需要确认的是圆柱形凸台的详细情况, 并且还要考虑其周围的避让空间以及支撑条件到底是怎么样的, 接下来可能需要评估夹具是否能够避开这些区域或者是采用分段加工的方法进行制作, 最后一定要搞清楚凸台本身的尺寸大小, 它的功能到底是做什么用的, 以及它与其他部分之间的相对位置有着哪些具体的要求。
由于技术要求里面的文字写得不清楚, 我们没办法确定加工还有验收的具体参数, 所以需要补充相关信息之后才去确认方案, 这里涉及到的内容包括材料以及公差还有螺纹方面和表面的相关要求。
关于上述那些还没有得到确认的内容, 大家必须要把图纸拿来对照一下, 同时还要结合实际当中的具体需求来进行确定。
一、我们要先去做核对工作, 具体的做法是把孔、台阶还有凸台它们之间的关系给查清楚。
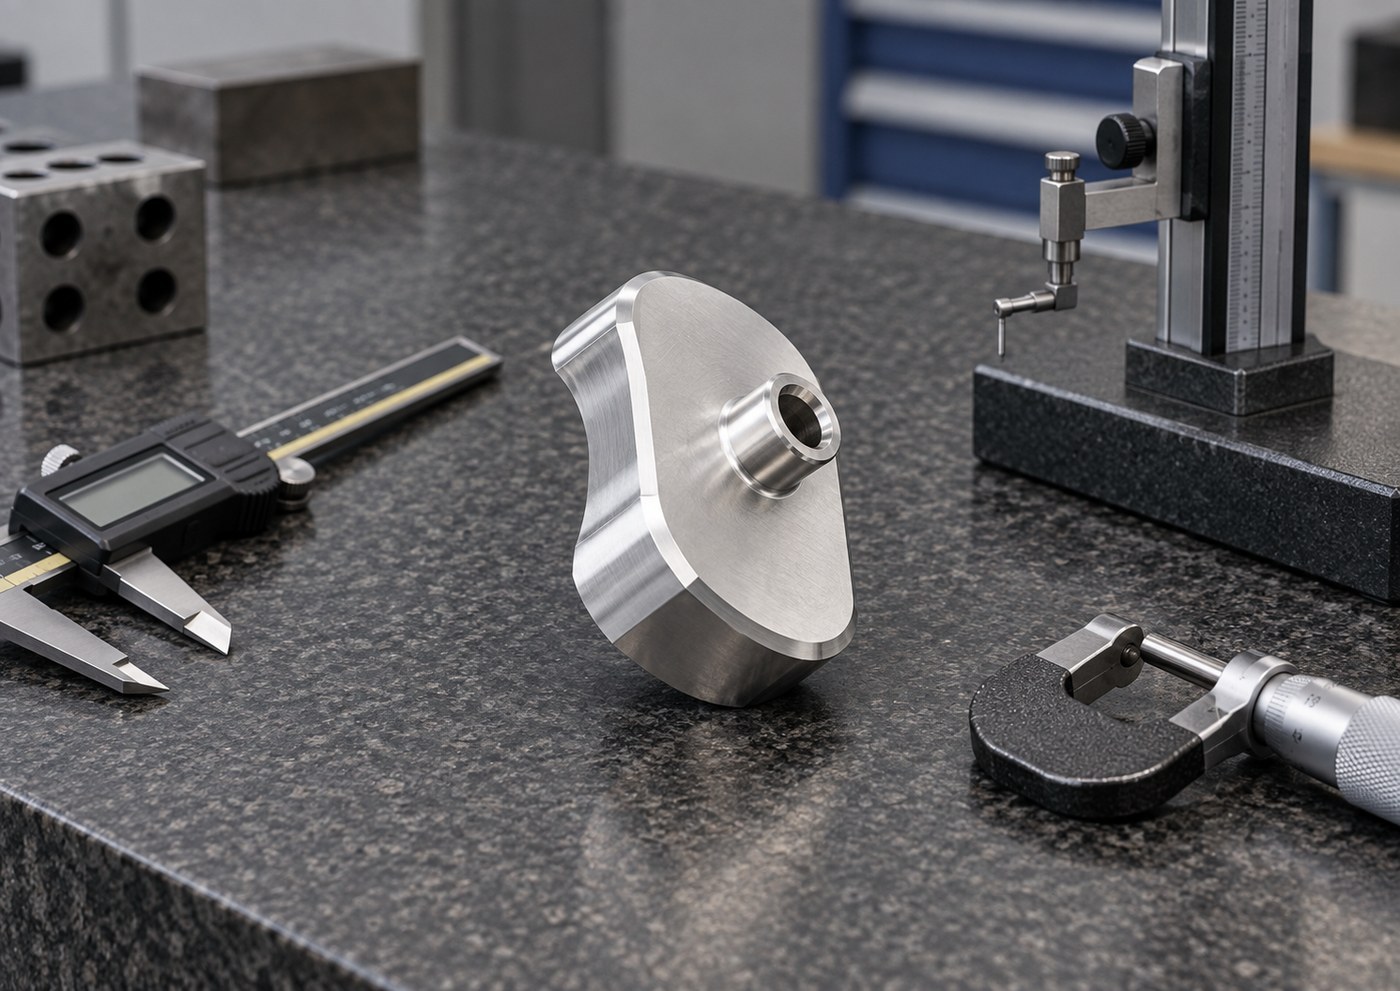
对于可见的那个孔, 还有那个台阶面, 以及圆柱形的凸台这一堆东西, 我们首先得把每样东西是用来干嘛的弄清楚, 把它们彼此之间的位置关系要求弄明白。
因为现眼下我们还判断不出它们是不是要一起参与到定位的工作里去, 或者是一起参与装配的过程, 所以我们就绝对不能自己拍脑袋决定, 把哪个孔, 哪个台阶面, 或者哪个凸台指定成为加工时候用的基准点。
在把缺失的信息补充齐全之后, 也许评估会把那些关系非常紧密的特征安排在同一个次装夹的过程中去完成, 以此来减少基准转换的环节。至于这样做到底可不可行, 还需要去仔细核对加工的方向、刀具的空间位置以及夹具的遮挡情况。
二、围绕异形外轮廓规划夹持与支撑
这个零部件的外轮廓是带有圆角的, 并且存在一些局部的凸起结构, 正因为如此, 夹持位置成为了需要重点进行评估的地方。在现在这个时候, 因为壁厚和受力条件都还没有被识别出来, 所以不能直接去认定这个零件是容易变形的, 同时也没办法确定那个凸台能不能承受得住夹紧力所产生的作用。
可能会去评估一下软爪或者专用的夹具, 然后来讨论支撑的位置、夹紧的方向, 以及怎么处理对内凹弧面和凸台的避让问题。至于真空吸盘, 它只能作为一个待评估的选项来看待, 需要确认有效的吸附面积和密封条件, 还要考虑切削载荷的情况;目前的现有信息还不足以判定它是否适用。
三、根据内凹弧面这一评估依据, 来决定接下来的走刀方式以及分段加工的具体操作步骤。
在评审这个内凹弧面的时候, 最关键的疑问是, 刀具能不能顺利碰到那个想要加工的地方。同时, 还得看一看刀具本身、连着它的刀柄, 以及固定工件的夹具, 会不会互相撞在一起。
因为现在还不清楚这个弧面到底有多大, 也不明白它的轮廓具体是什么样子的要求情况, 所以没法直接定下要用多大的刀具规格。也不能直接把切削的参数给定下来。更不可能想都不想, 就随便断定必须就要使用那种复杂的五轴联动加工技术。
可能评估常规曲面加工、分度加工或五轴联动, 并比较各自的装夹和检测条件。针对台阶、弧面与凸台的加工顺序, 也可能评估分段式加工, 先保留必要支撑, 再逐步完成局部轮廓, 具体路线须待几何关系确认后确定。
四、将孔口以及特征两者交界的位置, 一起纳入到边缘检查的范围之内去。
可见孔、台阶和圆柱凸台提示评审时应检查孔口、台阶边缘及凸台根部等位置的工具可达性, 当前不能确认所有特征是否相交, 也没有可确认的去毛刺或倒角要求。
可能需要在去毛刺以及实施检查的操作环节, 安排在那些会被后续工序所遮挡的相关区域之前进行, 同时相关的处理手段得防止对有待明确的功能性边缘造成影响, 不应该把在外轮廓上看得见的圆角情况, 直接扩展成一种所有边缘都得统一进行倒圆处理的强制要求。
五、等到那些还没有被确认的要求都整理好之后, 再动手去安排首次样品生产以及最终交货时的检查。
目前还没有能看得懂的尺寸, 也没有办法看清公差是多少, 所以暂时没法形成那些正式的检查项目, 更定不下什么条件算是合格的。
等以后把信息都补齐全了, 才有可能去评估一下孔和那个凸台的位置是不是对的, 还有台阶是什么样的关系, 再加上那个内凹的弧面轮廓该怎么检查。最终到底检查哪些东西, 得拿确认好过的图纸作为标准才行。
检测的方式要根据那些特征还有要求去选, 同时还得去想一下装夹的这个状态会不会让读出来的数发生影响。开始那件产品的确认事情, 不光要检查尺寸, 把那个说好了的边缘样子, 表面的规矩, 还有包的严实程度这些都得查一遍。不能仅仅因为看着跟图片差不多, 就说这个交货的东西是合格的。
在发送询价单以及把图片发过去之前, 建议你先把可能需要用到的一些信息准备好。
建议补充清晰且版本一致的图纸以及模型, 并说明材料、数量、用途、关键尺寸、表面要求、装配关系、外观面、包装方式和期望交付节奏。针对当前结构, 还应重点解释孔的功能、台阶是否参与定位、圆柱凸台是否与其他零件配合, 以及内凹弧面是否属于功能接触面。
在这些内容还没有明确之前, 只适合开展带有待确认条件的初步工艺沟通, 夹具以及检测还有后续处理的范围, 应该随着图纸评审结论一并确认。
您可以来图加案例参考, 我们这里有一个关于带弧面与凸台的医疗设备定位块沟通示例的具体做法可以作为借鉴。
我们承接内凹弧面位置的刀具可达性难题, 还有圆柱凸台部位的避让问题, 可以用带有相似特征的医疗设备定位块来作为方案讨论的一个场景。这里只是一个假设性的相似结构示例, 它并不代表当前零件的实际用途内容, 也不代表这是已经核实的交付项目。
在和这类定位块进行沟通的时候, 我们可以先让它核对一下装配基准数据, 然后再去讨论软爪或者专用夹具方面的事项, 看看具体是怎么支撑主体部分的, 怎么实现对凸台的避让操作, 并且怎么保留出弧面加工所需的空间范围。
之后, 咱们可以提出一些备选的办法, 这些办法分别涉及到分段走刀是怎么做的、孔口和台阶边缘怎么进行处理、还有把工件翻过来前后怎么进行检查。这个方案到底有没有用, 得通过检查第一个做出来的零件的相关尺寸、轮廓形状以及能不能组装起来来判断。
这样做的好处是能在提前发现夹具挡住地方重复定位的问题, 但是最后的效果怎么样, 还需要结合实际的具体图纸和图片里展示的实际加工结果来确认。
总结的内容首先是得去把那个能看见的结构给明确下来, 而后才是去把这些加工方面的要求啊还有验收的条件给落实到位。
目前, 图纸库在上传图纸的时候提供的公开线索, 是能够支持人们去开展针对孔、台阶、圆角、内凹弧面和圆柱凸台这些部位进行的初步讨论的, 但是, 仅凭这些线索是不够的, 不足以让人来确定材料到底是什么样子的, 也不足以确定加工参数应该设置成多少, 更不足以得出验收方面的一些结论。
所以, 研发的工程师和采购部门, 他们最好先把那些必要的技术要求给补齐到位了, 然后再去组织图纸评审工作, 接着再去进行工艺拆解操作, 随后还可以去做点小批量的打样, 同时在这个过程中还要开展过程检测的工作。
在选择合作者的时候, 你应当去关注对方是否能够清清楚楚地把已经确认好的结构部分和那些还没有确认清楚的事项给区分开来。同时还需要看对方能不能对装夹方式、走刀路径以及交付检查过程中存在的疑问给予及时的反馈。
如果使用经过认真核对的图纸内容以及首件加工出来的结论来推动后面的生产加工工作,相比于仅仅依靠看起来的样子来进行费用估算的做法, 这种方式对于控制可能发生的返工风险来说, 是具有更有利的效果的。
用户经常会遇到一些常见问题FQA。
问: 关于这块形状不太规则的零件, 现在能够确认下来的具体结构内容有哪些?
答: 初步能看清孔、台阶、圆角、内凹弧面和圆柱凸台这些特征。不过识别的把握并不大, 所以具体的几何关系还需要用那些看得很清楚的设计图来一一核对才行。
问: 在当前图像能够直接观察到的这些孔洞, 是否允许按照螺纹孔的相关加工要求来进行处理?
回答是: 不可以。目前没有办法确认螺纹的标注情况, 至于孔的具体类型到底是哪种、它的用途是什么、尺寸到底有多大, 还有它是不是彻底贯通的, 这些都需要再次进行详细的确认。
关于内凹弧面是不是非得用五轴联动来进行加工这个问题。
回答: 在当前阶段, 结论尚不明确。为了能够做出准确的判断, 必须先补充完整关于弧面几何形状的具体描述以及相对应的各项技术要求。在此基础之上, 才可以对刀具的可达性、是否存在干涉现象以及装夹条件进行深入评估, 并最终通过比较分析来确定最为合适的加工路线。
请问, 那个呈圆柱形状并且突起的部分, 能不能够被直接用作夹持的位置呢。
回答是: 无法直接做出确定性的判断。因为关于凸台的具体尺寸、它所承担的功能以及允许受到的负荷情况, 目前都是未知的信息。所以, 必须首先去确认一下是否可以对其进行夹持操作, 在这之后, 再来深入探讨应该把软爪或者是夹具放置在哪个接触位置上。
提问者咨询的是关于带有圆形边缘外轮廓的设计细节, 该设计是否意味着每一个孔口以及台阶边缘的位置都需要进行圆角处理。
答: 不说明。可见外轮廓圆角不能替代其他边缘的处理要求, 孔口和台阶边缘应按确认后的图纸以及加工沟通处理。
当尺寸和技术要求这两个方面都不够清楚的时候, 应该用什么办法来推动报价工作呢? 还有, 首件确认的流程又该怎么开展?
答: 可以先列出候选工艺与缺失信息, 但是, 正式报价范围应该在材料、尺寸、公差及表面要求确认后落实, 首件验收项目也应该在材料、尺寸、公差及表面要求确认后落实。


暂无评论内容