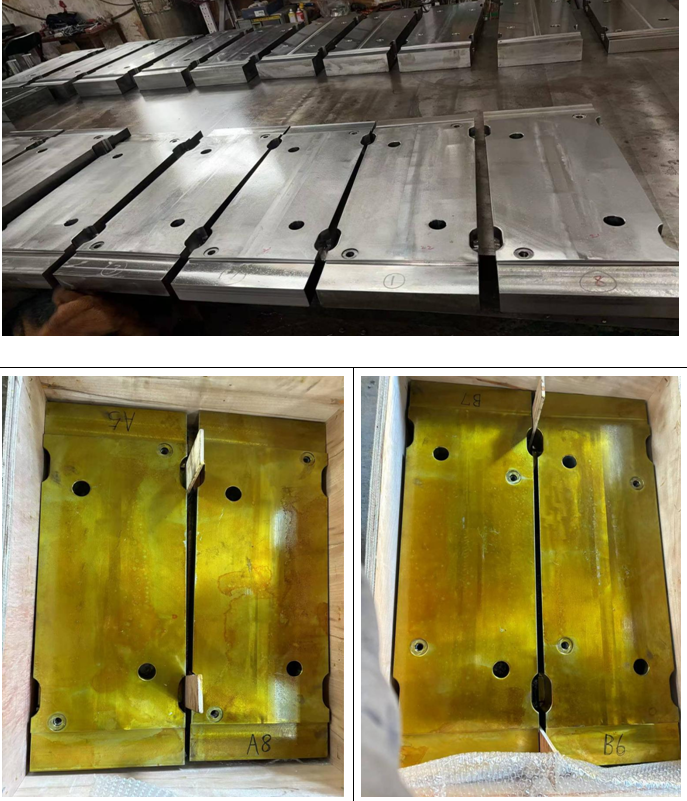


镀锌是一种轻便的解决方案, 这种方案能够增强它所覆盖的那些基材的强度, 它是通过形成物理屏障的方式来做这事的, 金属表面上的锌层是可以延长用作基材的那个金属的使用寿命的, 那个屏障是能够阻止水分渗透到作为基材的那个金属里面的, 这样做就可以防止出现生锈的情况, 锌镀层是那种理想的防腐蚀材料, 这是因为它的氧化速度远远低于底层铁金属的速度, 从而就是能够有效地发挥牺牲阳极的那种作用。
在金属电镀这个方面, 选择镀锌是有一种环保特点的, 这是为什么, 主要是因为它能够被回收, 然后还能够被再次使用。那么, 到底什么叫做镀锌。
这个说法的最基本含义。
镀锌, 也就是所谓的锌电镀, 它是一种精密的表面处理工艺, 这种工艺能够防止腐蚀, 并且还可以保护金属, 这样做的话就不需要像热浸镀锌那样使用极高的温度, 该方法其实是在金属表面沉积一层薄薄的锌层, 这个镀锌的工艺会使用含有锌离子的电解液, 这些锌离子会在金属表面形成一层锌镀层, 因为这层薄薄的锌层可以防止金属与空气、水分发生反应, 从而有效地防止生锈。
锌电镀的这个工艺流程, 到底是怎么走的呢。
镀锌这种做法, 对技术方面的要求是非常非常高的。下面这些内容是跟镀锌工艺相关的、比较详细的说明。
1. 表面处理
我们要把表面进行清洁处理, 要把那些出现在基材上面的锈迹还有油渍以及脏东西全都清除掉, 要使用碱性的清洁剂来做这个事, 这样做是能够帮助镀锌层在很长的时间里都能保持完好的状态, 还要确保所有产生出来的清洗废水都能够按照联邦关于金属表面处理废水的排放限值来得到妥善进行处理。
如果清洁过程做得不彻底的话, 是有可能导致出现起泡或者是剥落这样的一些缺陷情况的, 清洁这个环节里头包含了一个操作, 就是要把金属放进到一个溶液里面去浸泡上5到10分钟的时间, 而且那个溶液的温度得维持在150华氏度至200华氏度之间, 这样做是为了能把里面的污垢给清除干净。
随后进行用酸处理的方法, 其目的在于去除附着表面的锈迹情况。并且, 部分供应商还会使用电清洗机这种工具来实施微观级别的清洁工作, 这种操作方式是通过在金属的阳极或者阴端的部位施加电荷的手段来实现的。
2. 电解质溶液的配制
在镀锌这一操作里头, 工人得把那个基材给放到了一种特殊的电解液中去, 这个溶液呢也被称为电镀槽, 电镀槽里面通常都会含有一些各种各样的化学物质还有锌离子的溶液,这些东西能够去帮助优化电镀这个工艺, 与此同时它们还能够在最终的产品上面起到作用, 可以让这个最终出来的产品具备那些所需要的物理上的特性以及化学上的特性。
3. 电化学反应
镀锌这件事, 它依赖于那种叫用电化学反应的东西, 在这样的过程里面, 锌离子它会通过那个电解液, 直接从阳极那边移动到阴极这边去。
在这个反应发生的当下, 锌做的阳极会发生氧化的情况, 并且会把锌离子释放到那个镀液之中。这些带有正电荷的锌离子, 它们会朝着带负电的阴极方向移动, 与此同时, 金属工件它是被固定在阴极上面的。
在阴极这个地方, 锌离子会被还原掉, 然后会在金属的表面进行沉积, 最终形成一层固体的东西, 也就是固态的锌阳极, 它会失去电子, 接着形成带正电的锌离子, 这些被形成的锌离子会随后穿过电解液, 向阴极那个方向移动, 而阳极上面发生的反应为: 。
Zn (s) → Zn²⁺ + 2e⁻
在阴极这个地方, 发生了那个还原反应, 这个情况就是让锌离子去拿到电子, 然后它们会在金属部件的表面结成一层薄薄又均匀的锌层, 这层东西非常有用, 它能起到防止腐蚀的作用, 是当做底层金属的牺牲保护层的, 具体的那种反应方程式就在这里面, 如下所示。
在阴极处, 锌离子会结合两个电子从而发生还原反应, 最终生成固态的金属锌。
4. 把东西洗干净, 然后再进行精细的加工处理。
在镀锌工艺的每个关键步骤做完之后, 都必须用水去冲洗这个工件。等到镀层已经弄好了, 就把那个工件放进装满了液体的容器里面去冲洗, 目的就是把那些可能存在的表面污染物给去掉, 紧接着要把它彻底弄干。
假如说污染物太多了, 也可以把冲洗的这个动作重复来做好几遍。可以根据污染的严重程度来选, 到底是放到流动的水里面去洗, 还是放在那个冲洗槽里面去把零件洗干净。当需要那种额外的保护措施的时候, 可以在后进行的那个处理过程中, 加进去封层剂和钝化剂这些东西。
关于镀锌层的表面最终处理, 大家通常把它叫做钝化处理, 那么这下面具体可以分为哪几种不同的类型呢。
使用多种型号的镀锌办法, 以此来形成不同厚度的锌层。
黄锌镀层
这种情况下的镀锌工艺, 在汽车行业里面是用的最多的, 它能提供中等的防锈效果和防腐蚀保护。黄锌镀层这个事情, 其实是热镀锌工艺的后续步骤。等热镀锌做完了之后, 还要进行钝化处理这个过程, 会把含有铬酸盐以及各种其他成分的钝化溶液涂在锌的表面, 让它通过发生化学反应来形成一层黄色的钝化膜。
因为传统黄色铬酸盐一般里面都含有六价铬, 所以各个企业必须按照职业安全法规规定的那些暴露控制措施, 去严格地执行它们。这种钝化膜会给黄色镀锌件带来一些独特性能。这些性能和普通镀锌件是不一样的。在成分方面来说, 这是两者之间最显著的区别。
黄锌这种镀层, 现在人直接用得最多的地方, 是那些机械加工行业、汽车行业, 还有家电行业里面, 这里面包括了汽车里的零部件, 也包括了家电的外壳部分。除开具有耐腐蚀这个特性之外, 它还具备耐磨损的这个特性。另外还有一点, 就是它具有良好的装饰性, 能够把产品的美观程度给提升上去。
蓝色/透明镀锌
这种采用镀锌方式的工艺, 它的能够抵抗腐蚀损坏的能力, 通常是存在比较明显不足的。但是, 如果将其与其他的同样种类的制造技术进行对比的话, 我们会发现, 该方式在保护环境方面的表现要更加优异一些。
所谓的透明镀锌, 它其实是指作为一种在镀了锌之后的后期工艺里面, 专门施加到那层锌的表面上的, 一种颜色是无色的铬酸盐转涂层。
这种透明的铬酸盐处理也被大家叫做钝化处理, 它的主要作用就是去保护那一层锌, 并且还能够提供额外的防腐蚀的保护效果。经过这种表面处理方式之后, 这些零件的表面就会呈现出一种外观, 这种外观是带有一点蓝色调的那种银色。
蓝色或者透明的镀锌层, 它们的表面美观效果十分不错, 因此被广泛使用于机械零件、垫圈、螺钉以及装饰领域等方面。
黑色镀锌
黑色镀锌它其实就是一种金属的镀层工艺。这种工艺可以采用黑色的氧化处理, 或者采用真正意义上的黑色电镀方式, 也有的情况是把这两种方法结合起来使用。锌镀层的表面颜色并不是单一的一种, 它的色泽可以从橄榄褐色变化到纯黑色, 中间有很多过渡。
在防锈的能力方面, 这种镀层能提供更强的一些性能。特别是在采用了黑色氧化处理的时候, 防锈的效果会更好一些。正因为它的这个外观是深色的, 所以它经常被用到装饰性的用途上面去。
为了呈现出标志性的黑色外观, 我们要把镀锌部件浸泡在含有硫化钠或者钴基化合物的溶液里面。这个处理过程会把它们的表面转化成黑色的锌化合物, 一般情况就是硫化锌或者是性质相似的其他物质。通过这种方式还能够让它的耐腐蚀性得到增强。
关于电镀液化学方面的内容, 这里要讲到的主要是酸性锌电镀和碱性锌电镀这两个部分。
除了电镀之后还要对表面进行一些处理的这一层意思以外, 电镀这项工艺最关键的地方其实是在电镀液里面所包含的那些化学成分之上。
在酸性这个镀锌工艺里面, 大家使用的是酸性的一种电解液, 而不是使用碱性的一种电解液, 通过使用这种酸性的电解液, 可以实现一个比较快的沉积速度, 并且还可以为那些形状比较复杂、或者是一些不容易进行镀覆操作的表面提供相对更好的覆盖作用以及效果。
对于这类技术而言, 它对于那些内部构造非常复杂、或者说带有很多很深凹槽的零件来说, 显得是特别有效的, 这是因为当把酸性电镀液所采用的方法和碱性方法放在一起进行比较的时候, 可以清楚地发现, 采用酸性电镀液的方式能够把这些难以处理、很难被触及到的区域给覆盖得更加均匀。
酸锌电镀的电镀速度是比较快的, 正因为如此, 所以它是适用于大批量生产的场合的, 尽管这种电镀方式是可以形成非常光滑且均匀的镀层的, 但是必须对所使用的酸镀液进行非常仔细的管理操作, 为的就是要去避免因为管理不当而导致镀层出现过厚的情况, 或者是避免出现可能产生的氢脆现象这些问题的。
在镀锌的这个过程里, 每一个不同的参数都会产生各自的具体影响。
为了能够获得质量比较好的镀锌表面, 就必须要把各种各样的参数都控制好。一般来说呢, 材料表面那个镀锌层的质量是用下面这个公式来给出的:
镀锌层质量(单位是g/m2), 这个量等于厚度与密度的乘积, 密度(单位是g/m3)。
涂层厚度
在特定的环境里, 要决定锌涂层的寿命长不长, 最关键的因素是涂层的厚度。就算其他所有情况都一模一样, 厚度为十微米的锌涂层也会比厚度为三十微米的锌涂层更早出现失效的情况。锌涂层的寿命长短和它的厚度、还有所处环境的腐蚀程度的大小成正比关系。
可以通过使用X射线荧光, 也就是我们通常说的那个叫作XRF的东西, 来达到测量涂层厚度的目的, 这是一种被作为工业标准来对待的方法。在这个方法里面, 不管是那种可以手拿着的或者是摆在桌子上的XRF仪器, 都会对涂层的表面进行X射线的照射, 然后就去测量由锌层发出来的属于荧光X射线的那些能量内容。
为了保证在不同的生产批次之间, 测量能够具备精度, 所以就必须使用那些经过国家计量院所认证的标准参考物质, 来帮助这些XRF仪器去完成定期的校准工作。这个方法, 能够在数秒之内, 提供精确的、无损的微米级的厚度测量结果。
第二种测量方法使用的是磁感应(也就是涡流)这个原理, 磁感应测厚仪在操作的时候会把探头直接放到涂层的表面上面去, 它依靠检测锌层下面的钢基材对磁场产生的反应来算出厚度, 这种类型的测厚仪价格比X射线荧光仪器(即XRF仪器要便宜一些), 而且它的准确度是能够符合普通的工艺检查需要的。
该方法的不足之处, 在于它要求必须使用具有磁性的原材料进行支撑, 其中像钢材这样符合要求, 而像铝材则完全不予以考虑, 与此同时, 这种处理方式还非常容易受到表面糙度大小、整个工件的形状结构特点, 以及具体操作人员所掌握的实操经验水平等各种因素的综合影响。
pH值
一定要把电镀液的pH值维持在正确的范围里头, 这事情对于保证电镀出来的质量能够一直稳定在同一个水平线上来说, 是起着特别关键的作用的, 因为那个pH值它本身是会直接影响到锌离子往工件表面进行沉积的时候所能达到的那种光滑平顺的程度, 同时也是有可能对最终的附着牢固程度带来一些影响的。
温度
在电镀作业进行的过程中, 槽液的温度这个东西是起到一个非常关键的作用的。一般来说, 温度升得越高, 那么金属沉积的速度往往也就越大。但是呢, 这个温度必须被控制在严格的范围之内。这么做的原因之一是为了防止出现过热这样一种情况。一旦出现了过热的现象, 那么就可能会导致产品上面出现一些不符合标准的缺陷。
电流密度
电流密度会对锌离子沉到金属表面的速度产生影响, 稳定的电流密度对于形成均匀的锌层是非常重要的事情, 如果电流密度出现波动的话, 是会导致镀层的厚度变得不均匀的。
电压
在电镀槽两端施加电压, 来促进锌离子从阳极向阴极转移。正确的电压值能够确保电镀效率, 同时不会对设备或者零件造成过度磨损。
电镀时间的长短。
零件在电镀槽里面泡着的这个时间的长短, 它直接地决定了那个锌层的厚度的多少。因为浸泡的时间如果变得越长的话, 那么镀层通常就会变得越来越厚, 可是呢, 一旦出现了过度电镀的这个情况的话, 它就很有可能导致镀层出现脆化的问题, 或者造成附着力变差。
大家想知道的是如何对电镀锌过程中出现的那些缺陷实施控制措施, 尤其是针对白锈病这一问题的有效解决办法。
白锈或者白斑,这通常是意味着风险比较高的情况。它出现的原因, 是在锌的表面有了氧化锌和氢氧化锌形成的东西存在。这种情况, 一般是因为在电镀之前和之后, 零件碰到了水分, 而且又没有做到充分的钝化处理。
还有一点, 就是当零件在电镀完成以后, 因为存放不当或者运输不当, 让自己处在了一个潮湿的环境里了, 那也会出现这样的情况。要是白锈的程度比较轻, 并且仅仅只是发生在表面层上的话, 那就能够通过把受影响的那些零件重新进行钝化操作这个办法来修复。
严重生锈的零件, 通常是需要进行剥离处理的, 然后还要重新电镀, 最后再重新钝化。为了防止这种情况发生, 需要做好预防措施。这个措施的具体内容就是, 在镀锌完毕之后要立刻进行钝化操作, 这一点千万不可以拖延。另外, 在准备对零件进行包装之前, 一定要确保它们已经彻底干燥干净了。
红色锈迹
如果在钢基材表面过早地出现了红锈, 这就表明锌层已经被腐蚀得完全消耗干净了, 或者是当初沉积的锌层的厚度本来就不够。这也有可能是因为在那些凹陷的地方出现了镀层遗漏的情况所导致的。
为了防止这种情况发生, 就应该根据实际应用环境来指定正确的用于ASTM B633的使用条件。对于带有螺纹以及带有凹陷的那些零件, 应该采用碱性镀锌溶液配方来进行操作, 这样就可以确保镀层覆盖是均匀的。
烧焦的沉积物
深灰色、粗糙的或者呈粉末状的镀锌层这个情况, 表明的意思就是, 在高电流密度的那些区域里, 因为电流密度太高了, 所以导致了镀层出现过载的问题。烧焦了的镀层, 它的附着力比较差, 它的耐腐蚀性也差, 而且从外观上看, 它具有那种典型的暗淡的和粗糙的样子。
为了防止这种情况发生, 也就是采取预防措施的话, 主要包括这两点, 一点是要根据电镀液的成分以及工件的几何形状, 去选用那个正确的电流密度, 另一点是还要避免把阳极放置在离凸出部位过近的那个位置上面。
出现水疱, 并且伴有脱皮现象。
在锌沉积层的下面, 会出现凸起的气泡或者说水泡, 这一情况通常是由于表面处理方面做得并不恰当, 或者是出现了局部的污染所导致的那样, 为了能够解决这个存在的问题, 必须要确保执行彻底的预处理清洁工作以及除垢措施。
氢致脆化
虽然这个缺陷用肉眼看是看不出来的, 可是酸洗或者电镀的时候吸上去的原子氢, 会让那些强度很高的钢制零件出现那种特别严重的脆性断裂。
为了防止这种状况发生, 所以在电镀工作完成以后, 高强度部件必须马上而且严格按着那个 ASTM B633 标准去做退火处理。这本来就是在联邦航空还有航天器材料要求的标准里面说好了的一定要做的关键的结构安全规程。
结论
镀锌这个工艺, 是给金属部件提供一个非常可靠的保护, 同时还很省钱, 能够防止被腐蚀。制造商通过严格控制电镀液里的各种参数, 并且仔细地挑选钝化剂, 这样就去掉了那些可能出现的缺陷情况, 最终确保了精密的那些零件以及定制的样品原型, 能够拥有在工业级别上长期稳定的性能表现。
参考资料
美国环境保护署这个机构没有给出具体日期, 但是发了一份名为《金属表面处理废水排放准则》的文件, 这个文件在40 CFR第433部分里面可以找到, 该文件属于美国环保署所发布的工业废水排放指南这类资料的一部分, 相关资料可以参见来源。
职业安全与健康管理局(OSHA)。(无日期)。. 六价铬——安全与健康专题. 美国劳工部。摘自
美国国家标准与技术研究院在(未注明日期)发布了关于标准参考物质(SRM)的报告, 该机构隶属于美国商务部,以上内容摘自。
美国国家航空航天局(NASA)在2021年发布了这一内容, 其文件编号是NASA-STD-6016。这个文件的名称叫做航天器标准材料与工艺要求。该资料属于美国国家航空航天局(NASA)技术标准体系的一部分, 来源是摘自行。


暂无评论内容