

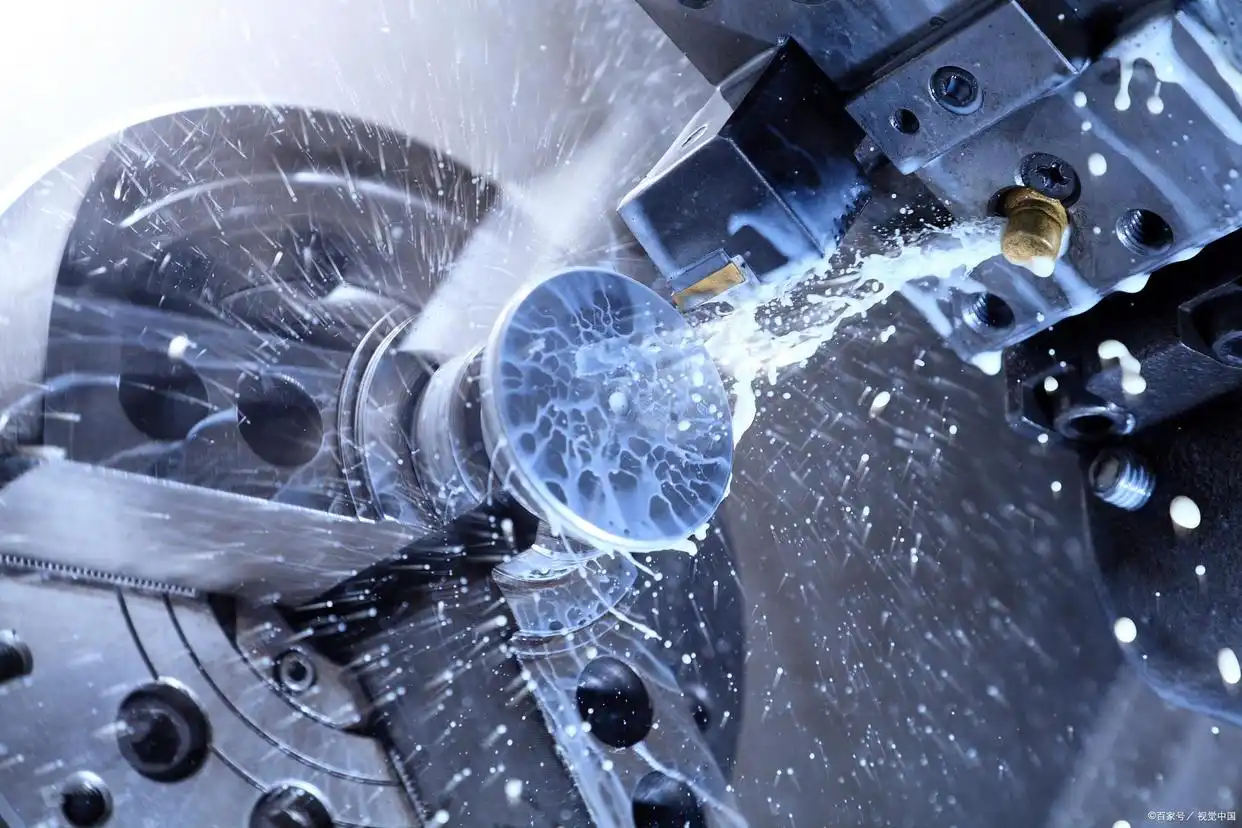
金属加工液, 也有人把它叫做金属切削液, 它指的是那些在金属做切削、做功成形、做处理和做保护这些过程里所使用的工艺润滑油, 而金属切削液在进行金属材料切割以及生产加工的时候, 扮演着非常关键的那些作用。

经过实践证实, 要是使用那种适当的金属切削液, 是能够把切削温度给降低个60到150摄氏度之多的, 并且也能改善一下被加工工件的表面粗糙度情况, 还能让切削摩擦阻力降低15级, 这样一来就提高了数控刀片和砂轮的使用寿命了。
铁屑还有灰尘可以从切割区给冲走, 于是, 这就提高了生产率以及产品质量了。所以说, 它就得到广泛应用在机械加工方面以及制造行业里面去了。
金属切削液这个东西, 主要是分成了油基的, 还有水基的以及乳化液的这三种类型。用户在根据不同的加工方式, 同时也依据不同的材质来进行使用的时候, 必须要去用相对应的那些切削液。说真的, 只有把切削液给用对了情况下, 它才能够在应用中起到其相应的作用效果。
咱们首先需要去弄明白油基切削液, 还有水基切削液, 以及乳化液到底都有哪些个不一样的特性。
在大多数情况之下, 油基切削液的润滑表现是比较好的, 而水基切削液的冷却功能则是比较出色的, 至于乳化液这块儿, 它既具备了一定的润滑和防锈方面的作用, 也具备了一些冷却以及清洗的功效, 不过它存在的一个缺点就是很容易滋生出微生物, 从而导致液体发生分解和变质的现象。
根据上面所说的不同类型切削液所具有的这些具体特性, 那么接下来大家就可以从好几个不同的方面出发, 进而选择合适的金属切削液。
一、根据工件材料选择
工件材料是否好切削这件事, 对挑选切削液有着特别重要的影响。因为不同的切削加工情况和要求是不一样的, 所以它们干起来有容易有难。大家在粗加工的时候总想着刀具别磨坏得快, 又想生产效率高;而到了精加工阶段,那就得看工件是不是够精准、表面是不是够光滑。
遇到那些难啃的材料, 就得挑活性强点、里面加了抗磨和极压添加剂的切削液;反过来, 要是材料比较好加工, 就用那种不含极压添加剂的切削液就行了。
当我们对有色金属以及轻金属展开切削动作的时候, 由于切削力不会很大, 与此同时切削温度也不会非常高, 因此我们可以选择使用矿物油, 也可以选择使用高浓度的乳化液。
当我们在处理合金钢材料时, 如果发现目前的切削量处于比较低的水平, 并且对表面粗糙度的要求也相对较小, 比如在进行拉削操作或者是螺纹切削的情况下, 这个时候我们就必须使用具备极其优良润滑性能的切削液了, 所以我们可以选用极压切削油, 同样也可以选择高浓度乳化液。
在切削铸铁还有青铜之类的脆性材料的时候, 加工过程中经常会产生崩碎的切屑, 这些碎屑会跟着切削液到处乱跑, 最后流进机床的导轨缝隙里, 进而导致一些部件损坏, 所以这时候可以使用那种冷却作用强、清洗性能好的低浓度乳化液。
二、根据加工工艺选择
在进行切削速度比较高的粗加工工作的时候, 比如像车削、铣削以及钻削这些情况, 必须要去要求金属切削液具备一个很好的关于冷却方面的性能, 这个时候就应该选用那些属于水基类型的切削液, 还要选择浓度比较低的乳化液。
而在处理一些涉及到精度比较高和材料强度比较大的加工工艺时, 像在拉削、攻丝、深孔钻削还有齿轮加工这样的过程中, 这时候就必须要求切削液体能够拥有非常出色的用于润滑方面的性能了, 所以是可以考虑去选择那极压性质特别强的切削油, 也可以使用浓度处于一个较高水平状态的乳化液。
三、根据刀具材料选择
1、工具钢刀具这种类型的刀具, 它的耐热温度是在200到300摄氏度之间, 耐热的性能是比较差的, 在高温的情况下会失去硬度, 所以就要求采用冷却效果比较好的金属切削液, 最好是用低浓度的乳化液。
2、在使用高速钢刀具进行高速粗切削作业的时候, 由于切削量变得很大, 所以会产生非常多的切削热, 为了避免出现工件烧伤的情况, 并且确保加工质量不会受到影响, 应当去使用那种冷却性能比较好的水基切削液;而在另外一些情况下, 如果需要采用高速钢刀具来进行中低速的精加工操作之时, 目的是为了减小发生在那个刀具和工件之间的摩擦黏结现象, 同时还需要去抑制切削瘤这个状况的产生, 进而提高所达到的加工精度方面水平时, 通常情况下一般会采取使用油基切削液这种方式或是改用高浓度乳化液来作为替代方案。
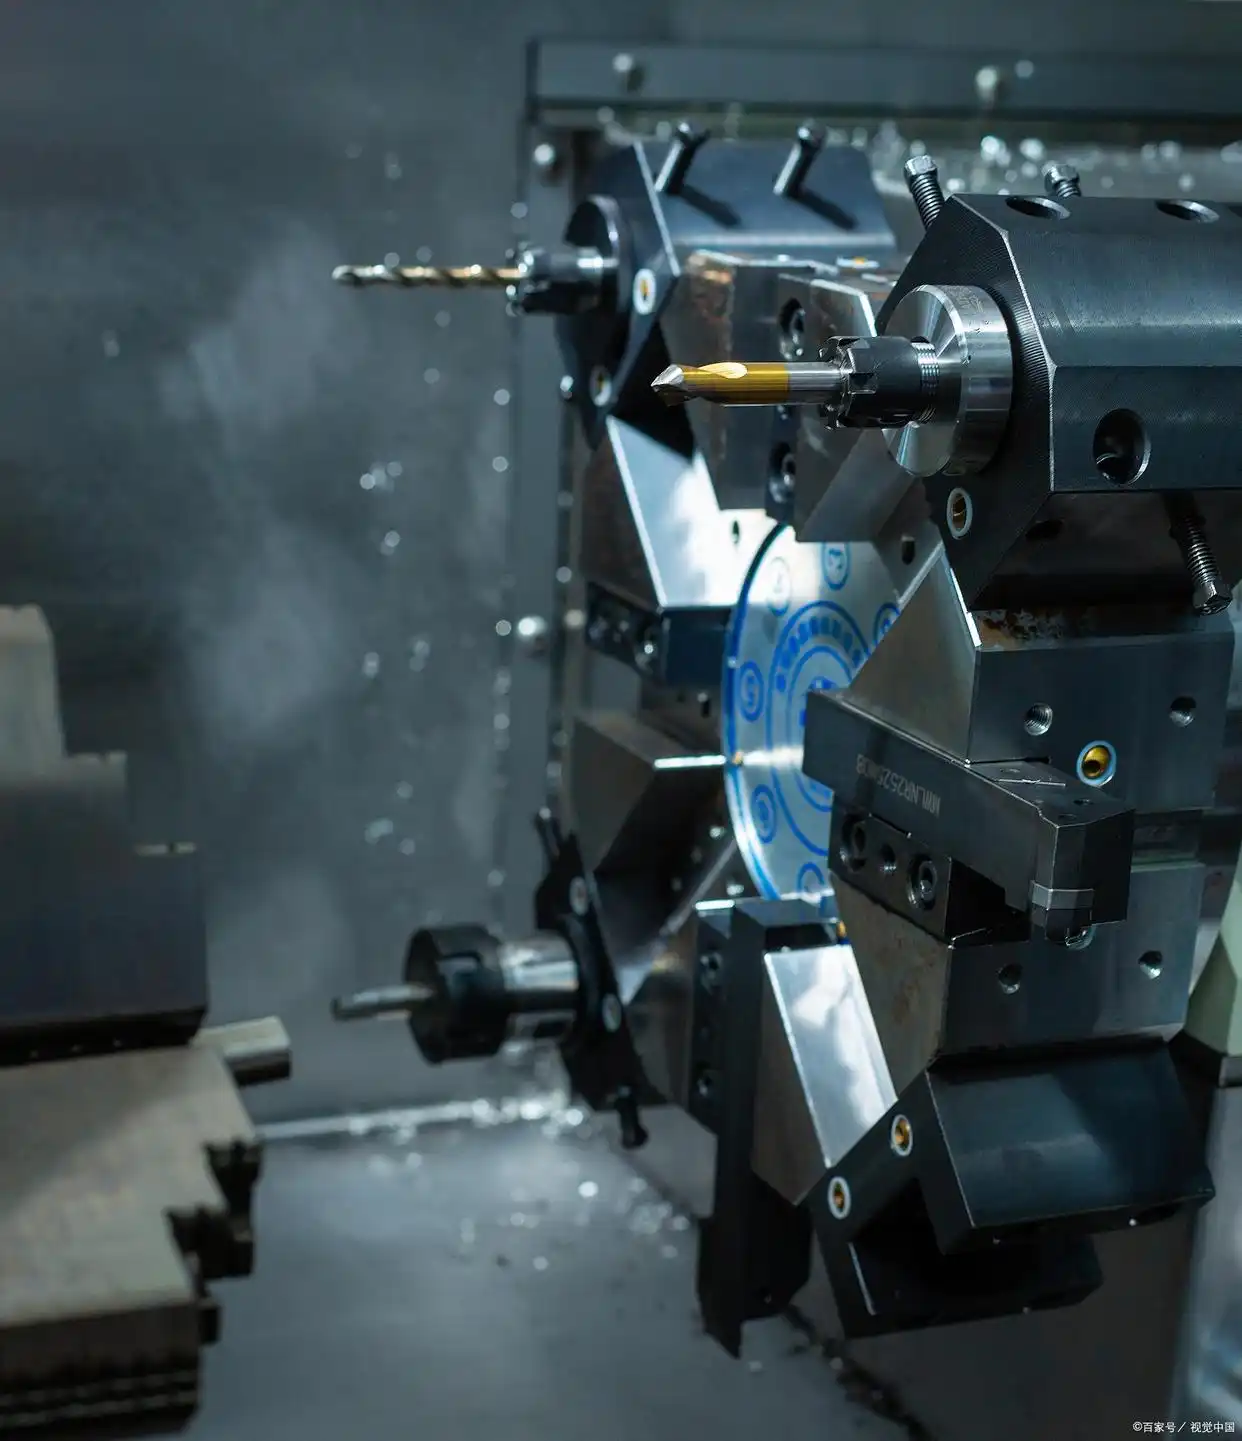
3、硬质合金刀具这种东西, 它的熔点以及硬度是比较高的, 化学性能还有热性能也比较稳定, 切削以及耐磨的这些本事, 比起高速钢刀具来要好个不是一星半点。平常干活的时候, 可以用点油基的切削液。
但要是碰上那种重着劲儿切的活儿, 切削那地方的温度会高得吓人, 刀具很快就磨损没, 这时候非得弄到流量够足的冷却和润滑用的药液来才行, 拿百分之三到百分之五这么浓度的乳化液倒是合适得很(要是采用喷雾方式去冷却, 那效果更是好的很)。
4、陶瓷刀具, 金刚石刀具, 立方氮化硼刀具, 这些刀具的硬度和耐磨性是比较高的, 在切削的时候, 一般是不使用切削液的, 不过有时候也可以使用水基切削液。


暂无评论内容