


进钣金招聘交流群
公众号小编微信
今天在这里推荐一款可以免费下载的好工具。
钣金件可以说是工业产品当中最常见的一种结构形式, 它们的身影无处不在, 既存在于手机的外壳、机箱和机柜里, 也出现在汽车的零件以及家电的面板上。
可是在很多工程师进行钣金件设计的时候, 大家常常会碰到问题, 原因就是不太清楚冲压工艺到底有哪些限制, 所以最终设计的方案要么是没法加工, 要么就是成本会过高。
今天这这篇内容算是干货性质, 目的就是要带大家去系统地把钣金件结构设计里面的核心要点给梳理一遍, 希望这样能够帮到你, 让你可以从只会做简单的设计这个层面, 进一步进阶到真正懂得如何进行设计的这个阶段。
本文目录
01钣金基础入门:材料与工艺
在进行冲裁设计的时候, 需要把尖角还有狭槽这些情况给避开掉。
03折弯设计:高度、半径与干涉
04凸包与止裂槽设计
这里有一些可以帮助提升强度并且能够把成本进行降低的秘诀。
这里详细地讲解一下, 这六种常用的装配方式。
01 钣金基础入门
什么是钣金?
钣金是针对金属薄板, 也就是厚度通常在一道6毫米毫米以下的那种材料, 所采用的一种综合性的冷加工制造方式。这个工作里头包含了冲裁、折弯、拉伸、成形、铆合, 还有焊接等等这些工序。
它身上最让人一眼就能看出的明显标志, 就是同一个零件各个地方的厚度都必须保持一样。正因为有了这样一个特别的地方, 在进行结构设计的时候, 钣金件既有别人没有的优势, 同时也存在着比较清楚的工艺上面的一些限制条件。

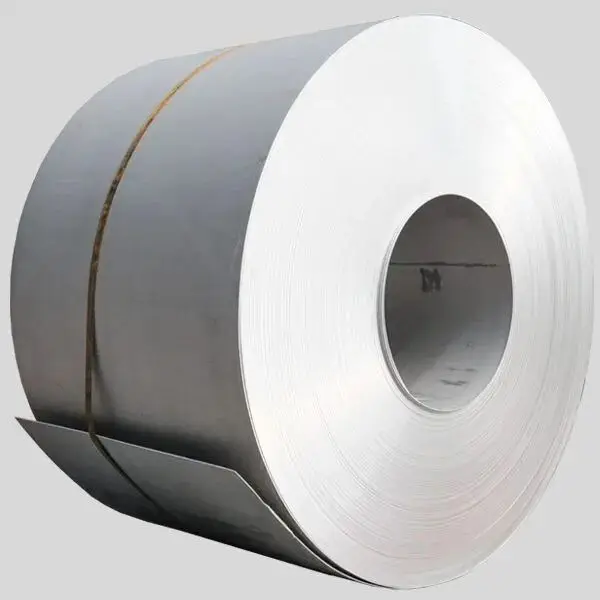
钣金原材料卷材
冲压工艺简介
冲压这个东西, 其实就是用压力机和模具往板材上面使劲儿, 让它发生塑性变形或者干脆就分开, 然后得到那种所需要的形状还有尺寸的工件的一种成型的加工方法。按照工序组合方式这个情况来看, 冲压模具这玩意儿可以分成三大类。
所谓工程模, 简单来说, 就是在一次冲压的行程里, 只在一个工位上完成一道工序。这些工序的种类有很多, 例如冲孔、折弯或者是落料等等。
复合模的意思是什么呢? 也就是说, 在一次行程之中, 在一个工位上面, 同时就把好几道的冲压工序都完成了。
所谓连续模, 就是在一次的冲压行程这个动作里面, 同时在好几个不一样的工位上面去把好几道的工序全部都做完的一种方式, 这种模具还被叫做级进模。
常用钣金材料一览
在材料的特性方面, 我们可以来看一下它的典型应用场景。
SPCC冷轧板
这是最经常用到的东西, 它非常容易刮伤, 也容易生锈, 所以需要进行表面方面的处理。
机箱、机柜、支架
SECC镀锌板
它的耐腐蚀性能比较好, 同时也在装饰性方面表现得相当不错。
那个是外观件, 同时也是家电的面板。
不锈钢
耐腐蚀耐热,力学性能优异
这些物品包含了装饰件, 同时也包含了医疗器械。
铝合金板
这个材质既轻便又耐腐蚀, 而且在导热性以及导电性方面表现良好。
航空件、外观件
02 冲裁设计要点
冲裁是钣金加工过程中的第一个工序, 同时也是设计问题最为频发的那个环节。下面这六个原则能够协助你避免那些经常在设计中出现的陷阱。
原则一,避免外部以及内部出现尖角。
关于安全方面的问题, 因为钣金件的外部的尖角位置是很锋利的, 所以它很容易就会划伤感操作人员或者给用户。
从模具因素这一角度来看, 钣金件上的尖角位置, 在对应对应的模具上面也会设置成尖角的样子。凹模这个部位因为需要处理尖角, 所以在加工的时候会比较困难。
等到进行热处理操作的时候, 这种结构非常容易发生开裂的现象。当开始执行冲裁作业的时候, 刀具这边容易出现边缘崩掉的情况, 同时磨损速度也会变快。这样的情况最终会导致模具的使用寿命大幅度缩短。
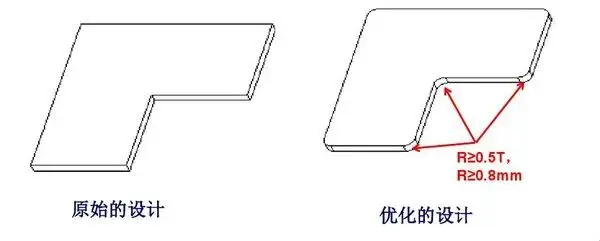
左边是那个原本的设计, 它的边角是尖的。右边是经过优化之后的设计, 这里的圆角半径必须要大于或者等于一点五倍的厚度, 也就是R≥0.5T。
第二个原则是, 不要弄出那种太长的悬臂结构, 也不要设置那些槽口特别窄的狭槽。
悬臂如果过长, 再加上狭槽的存在, 就会使得冲压模具上面与之对应的凸模, 尺寸变得太小, 强度不够, 进而导致模具的使用寿命变短。另外, 悬臂过长的话, 还有可能会造成钣金材料产生不必要的浪费。
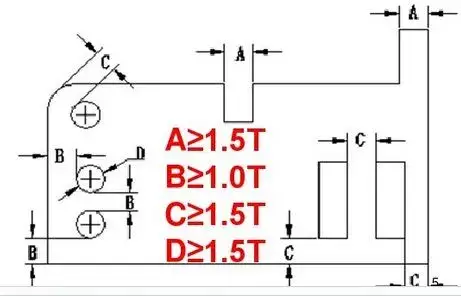
第三个原则到了第五个原则, 讲的是孔的大小的问题, 间距的问题, 还有位置的问题。
1.冲孔的尺寸要是弄得太小的话, 那么凸模的这个强度就会不足够的。
2.在孔和孔之间的地方, 还有从孔到边缘的那个距离, 都需要保持住够用的区间。
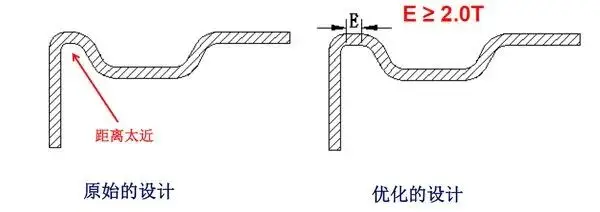
3.需要避免的是, 把孔的距离设置得离折弯边或者成形特征太近, 这里有一个建议性的标准, 就是要求E这个数值要大于等于2.0乘以T。
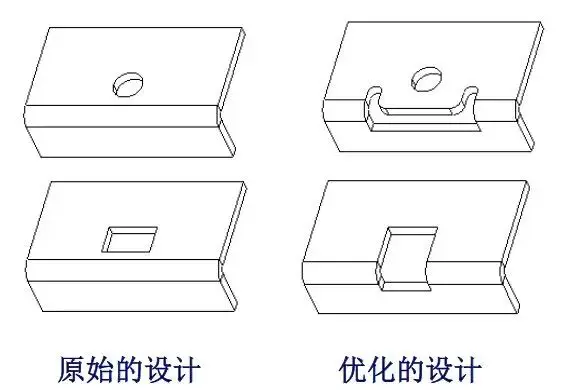
如果孔的位置距离折弯边太过接近, 就会引发零件变形的情况发生, 在进行了优化处理之后, 需要确保参数 E 大于或等于 2.0T。
原则六:避免展开后冲裁间隙过小
03, 关于折弯方面的, 那些需要去注意的要点。
折弯这一操作, 它是给钣金件赋予三维形状的一个关键工序, 同时它也是在实际设计工作里面最容易出错的部分。针对这个问题, 这里有八个主要原则是必须请大家一定牢牢记住的。
我们要遵循第一个原则, 那就是折弯处的高度绝对不能设置得太低。
一旦钣金的折弯高度太低的话, 在折弯的地方特别容易出现扭曲以及变形的情况, 从而就没办法拿到那种理想的零件形状, 同时也很难保证尺寸上的精度是达标的, 通常大家都会给出一个一般的建议说法, 要求那个高度 H 必须大于或者等于2.0倍的 T 再加上 R。
第二个原则是, 折弯半径必须要选择得恰当一些。
为了确保折弯时的强度足够可靠, 钣金件在形成折角的时候, 其内侧的弯曲半径必须要大于该种材料所能允许的最小折弯半径。如果选择的弯曲半径太小了, 那么就容易导致材料的外表面出现开裂的现象。
相反地, 如果把弯曲半径选得过大, 就会使得零件发生比较严重的回弹情况, 而这将会直接影响到最终加工出来产品的精度水平。
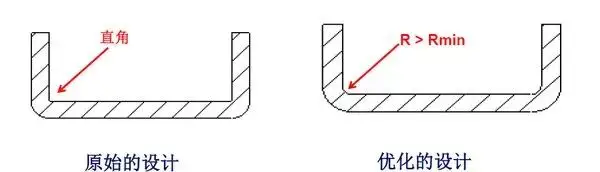
原则三的情况是, 折弯的方位, 和纤维的方向, 这两者之间要是垂直的关系。
在钣金折弯这个环节上头, 咱们应该尽着最大努力, 把弯折的方向弄成跟那个材料的纤维方向, 也就是大家说的轧制方向那样, 是正儿八经的垂直关系。这么做的好处在于, 它能够让那个折弯出来的质量变得更好一点, 让强度也变得更结实一些。这样一来呢, 发生开裂的这种危险情况就会减少很多。
原则四点, 就是要做到避免在折弯根部的地方进行压料的作业。
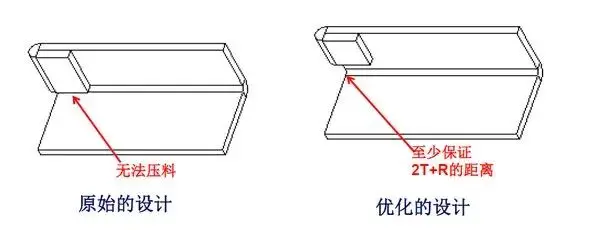
原则五和六需要去考虑一下怎么样去避免折弯的干涉的现象, 同时也是要能够把折弯的强度给保证到位了。
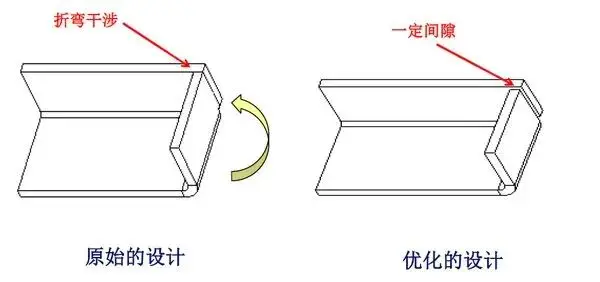
在设计的时候必须把折弯这个过程给模拟出来, 这样做的目的是为了要避免在实施折弯动作的过程当中和设备上的其他位置产生碰撞, 从而出现干涉的情况。
原则七~八:避免复杂折弯 & 多重折弯上的孔很难对齐
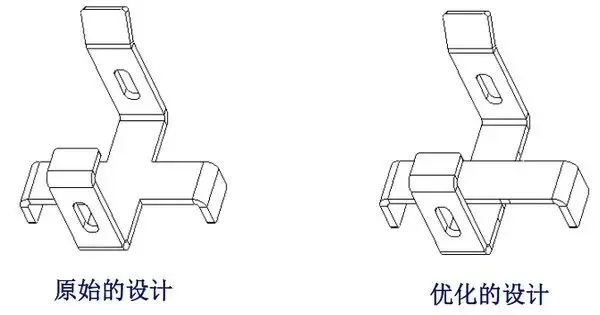
左边是复杂折弯, 这是不 的, 右边是简化设计, 这是被推荐的。
04 凸包与止裂槽设计
凸包设计四要素
凸包这个东西, 它经常被用在那些地方, 比方说增加钣金件局部的强度, 或者是为了避让其他的一些零件, 再就是把它当作是一种定位的特征。大家在搞设计的时候, 需要注意这么四点方面的问题:
深度的这个方面呢, 是不宜过深的, 如果深度过深的话, 那么材料过度减薄的时候就容易破裂。
关于凸包的侧壁这个部分, 应当设置一定的斜度。这样做的主要原因, 是为了让脱模这个动作变得更加容易。
在转角这个地方, 连接根部的那个角度需要做到圆滑地过渡过去, 这么做是为了避免产生应力集中的情况。
距离这个方面, 要求是凸包要与周围的特征物体保持足够的间隔, 这样才能避免它们之间产生相互的影响。
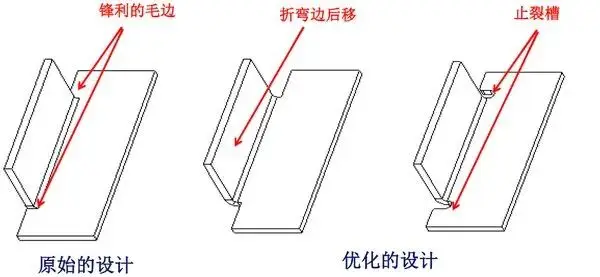
止裂槽设计
止裂槽经常用在折弯这道工序里, 也用在凸包这道工序里, 它的主要作用是防止材料出现撕裂的情况, 同时还帮助减小成形的力。关于止裂槽的宽度问题, 需要让它大于一点五T, 这里的T代表的是板厚这个概念。
在05这个部分, 强度这一块是得到了提升的, 同时成本也是被降低了。
通过运用以下这五个相关的方法, 来使得钣金件的强度得到提升。
方法一, 这是要规避那种看起来平平无奇的平板式外观布局设计。
单纯的平板钣金件的强度表现是最差的, 一旦受到微小的外力作用就非常容易发生变形。因此必须在设计阶段加入诸如折弯、翻边或者是凸包之类的立体特征, 以此来增强结构的刚度。
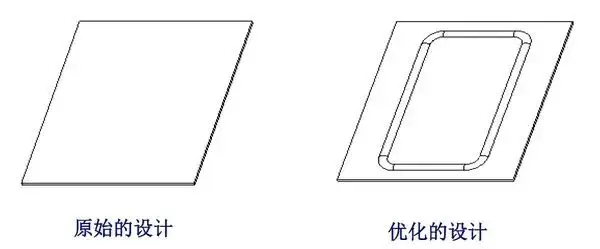
左边展示的是平板设计, 这种设计的强度比较差。右边则是通过增加折边的方式, 使得整体强度得到了非常显著的大幅提升。
方法二:添加加强筋
对于那个钣金平面来说, 在上面冲压出那些凸起的加强筋这一做法, 是提升其强度并且能够节省花费的一个非常有效的手段, 当然这也只是众多方法中的一种。
第三种的法子嘛, 就是去多加一些折弯的步骤或者翻边的步骤, 再或者是把反折的部分压平这样的操作。
你可以把平板的边缘进行折弯, 或者把它翻起来, 这样一来的话, 就能让那个边缘的刚度变得相当高, 而且整体的抵抗变形的那个能力也会得到非常显著的加强。
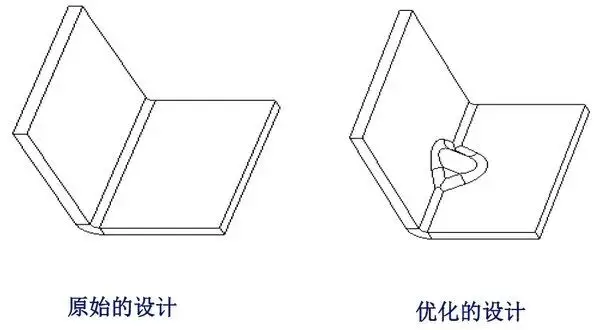
就是采取第四种方式, 在那个折弯的地方, 去加上一个用来进行加强支撑的三角形结构件。
是在折弯转角的地方, 进行冲压操作, 冲出三角形的加强筋, 这样做的结果呢, 是能够有效提升那个转角的区域里面的强度, 以及抗变形的能力。
方法五是指通过折弯边实现自铆接, 或者是利用拉钉把这些部件连接成一个整体。
可以把多个折弯的边, 通过使用自铆钉或者拉钉的方式连接起来, 进而组成一整个框架结构, 这么做的结果是可以非常明显的提高整体刚度水平。
有五种方法, 可以帮助你把钣金成本降低下去。
1.对钣金的形状进行合理安排与设计, 这样做能够把材料的使用率给提上去, 同时还可以把所产生的废弃材料给减少掉。
2.如果已经满足了相关的功能需求的话, 那么就需要把钣金件的外形尺寸尽可能地缩小一点。
3.钣金件的形状最好弄得简单一点, 让加工那些工序能少干一些。
4.合理地来选择零件的装配的方式,去避免过度的设计。
5.要通过好好地利用钣金结构, 来把零件的数量减少掉, 这样一来, 装配的成本也能够跟着降下来。
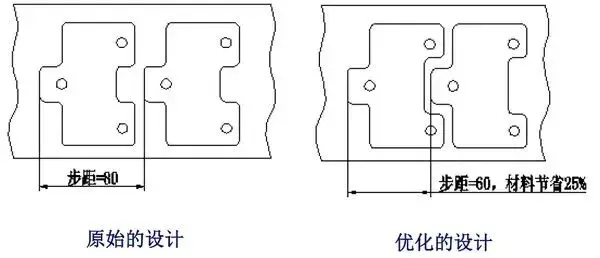
我们可以通过对排样方式进行优化, 这样一来就可以显著提高材料的利用率, 同时也能够直接降低成本。
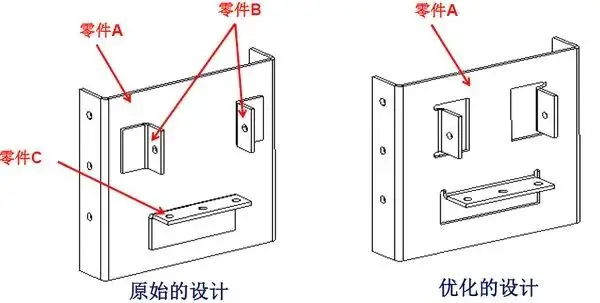
通过巧妙的这样一种设计方式, 是把好多个那个零件给合并在了一起, 结果就是能够大幅地降低掉那个装配的成本费用。
06 五大常用装配方式
大家要知道, 钣金件它们是怎么装配的这档子事儿, 是直接关系到咱们产品到底能不能顺利造出来、靠不靠谱、还有以后修起来方不方便这几个关键问题的。下面呢, 就是要给大家详细列出来的那五个最最常用的装配方式。
1. 卡扣装配
卡扣装配这种方式, 算是最省钱的那种办法, 而且速度也快, 根本就不需要什么别的紧固件来帮忙, 它通常用来把塑料件和钣金件给连在一起, 或者是让那些钣金件之间能够一下子就被拆开或装上起来, 所以在设计的时候呢, 必须要把卡扣能变形多少得考虑进去, 还要把那个卡紧时候的劲儿也摸清楚。
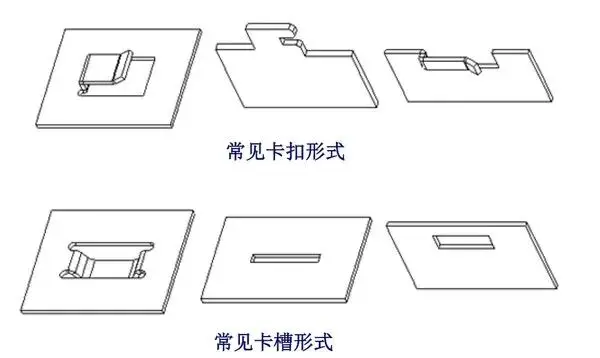
常见卡扣形式与卡槽形式
2. 把拉钉, 也叫作铆钉, 这个零件进行装配。
拉钉装配这个操作, 它是通过专用拉钉枪把铆钉拉紧进行固定的。这种装配方法适用于那些不方便从两面同时进行操作的场合情况。在常见的种类里, 一共有两种形式。分别是平头拉钉和圆头拉钉这两类。
图中左侧为平头拉钉, 右侧为圆头拉钉。
3. 自铆装配
所谓的自铆这种方式, 它其实就是利用了钣金这个材料本身在冲压的过程当中去形成一个相互锁紧的结构, 因为完全不需要用到那些额外的紧固件, 所以成本很低, 而且效率非常高, 这种方法是适用于把两层或者多层钣金给连接起来的。
4. 螺钉机械装配
螺钉装配是一种最为传统, 且被认为是最为可靠的连接方式。它主要包含有三种不同的形式:
采用先抽出牙孔然后再使用自攻螺钉这种方法的话, 它的成本是比较低的, 比较适合那种数量比较少的项目在进行时候使用, 可是连接强度并不是那么强。
通过抽取牙孔并实施攻牙工序来配合螺钉进行连接, 这种方案使得连接具备可靠性, 并且能够支持反复进行的拆装操作。
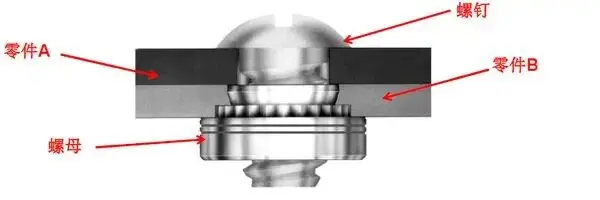
采用铆合螺母和螺钉进行配合时, 这种连接方式的强度是比较高的, 因此它很适合被用于那些需要承受一定力量的部位。
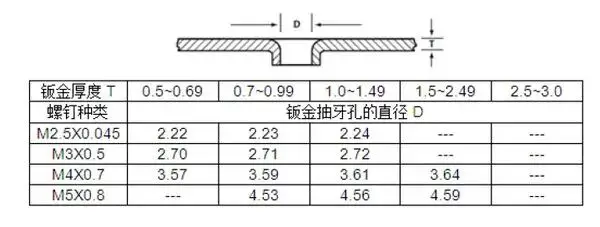
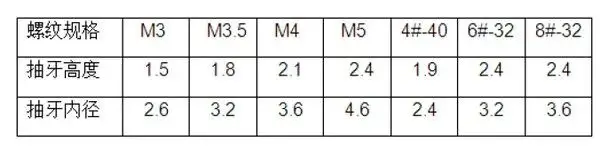
钣金抽牙孔直径对照表(根据板厚和螺钉规格选择)
铆合螺母+螺钉装配示意
5. 焊接
焊接这种加工方法, 是把两个单独的钣金件先加热到熔点的温度, 然后让它们冷却下来, 从而形成一种牢固的接合状态按照加热的具体方式来划分, 这种方法主要分为气焊和电焊这两个大的类别。
气焊, 这个办法, 就是用气体燃烧产生的火焰, 来对需要焊接的工件以及焊丝进行加热操作。
电弧焊是指通过产生电弧放电, 把这种高温用来融化焊条以及被焊接的工件, 进而实现连接的一个过程。
电阻焊这个方法, 是使用电极进行放电来把工件给熔接在一起的, 这里面包括了点焊和缝焊这样一些具体的类型。
总结
优秀的钣金件设计, 需要在功能需求、工艺可行性和成本控制之间, 找到那个最佳的平衡点。本文所总结的那些要点, 是涵盖了钣金设计的核心环节。
冲裁避坑:远离尖角、悬臂、不合理孔距
折弯的主要要点在于对高度的控制, 对于半径的方向与是否存在干涉也要进行管控。
我们要去把握凸包以及止裂槽的深度、斜度还有它们之间的距离。
通过加强筋和折边这些方式来提高强度, 告别平板。
关于成本控制这一块, 我们可以选择把外形给简化掉, 还有就是要想办法去提高材料利用率的这个水平。
在需要进行装配操作的时候, 大家可以去选择合适的连接方式, 这种选择包括使用卡扣、拉钉、自铆、螺钉或者是焊接。
把这些关键要点弄明白, 那么你钣金设计的这个能力水平呢, 就会进入到一个新的阶段里面去。


暂无评论内容