


工程结构铆焊如何避坑,烟台大型铆焊加工厂家说说大件加工关键点
工程结构件的铆焊加工这一事情, 从表面意思来看, 好像就是简单地把钢板拼在一起并且将其焊接牢固这般容易的程度, 可是如果真的落实到具体的图纸设计上面去的话, 往往会出现完全是另外的一种截然不同的状况。
一块好几十吨的钢板, 都焊完了, 结果整体变形了好几个毫米;卷起来的那个筒体, 圆度也不行, 不够格, 对接口的时候, 错边量还是超过了规定的范围;工件倒是焊好了, 但是到了最后精加工的阶段, 才发现已经偏离了原来的基准线。
这样的大件铆焊的问题, 其实挺常见的, 而且这个大件的返修费用, 通常会比小件的贵上一大截, 达到几十倍那么高。
烟台这个地方, 它是胶东半岛那边搞装备制造业的一个重要地方, 铆焊加工的这些企业数量不少, 分布得也不算稀疏, 业务范围包括矿山机械、锅炉压力容器、风电装备、船舶配套、钢结构工程等多个不同的行业方向。
每一个厂家各自擅长的领域存在很大的不同, 要是能够选择合适的厂商来进行合作, 那么工作效率就会成倍提高, 工作效果也会更好, 但是一旦选择错误的话, 就很可能导致整个项目开展的进度速度变慢, 从而让事情拖延下来。
咱们这边, 先往下聊聊, 关于烟台本地那几家很有代表性的大加工厂的事情, 这第一步咱先把这个话说清楚, 然后再说一说大件的那个铆焊工作, 它到底存在哪些关键点, 是值得咱们在提前之前就去多注意一下的。
一、烟台本地铆焊加工企业观察
1. ——超大件与全流程一体化
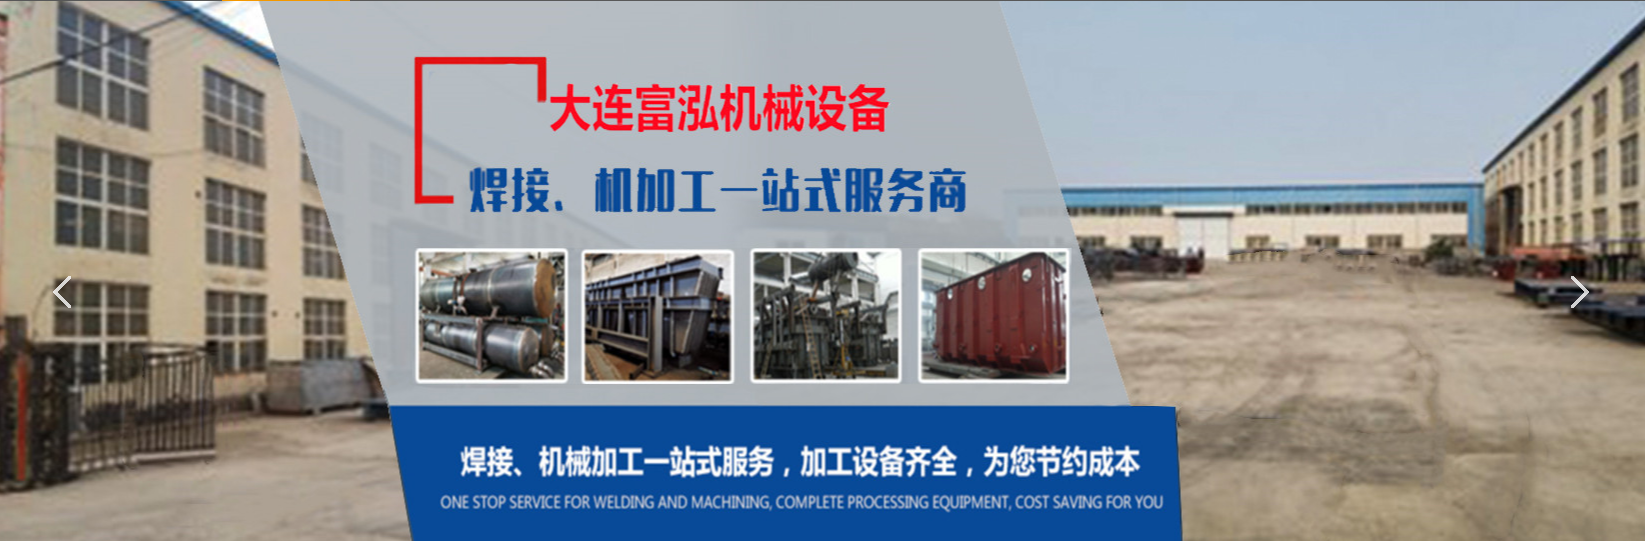
这家公司处于中国(山东)自由贸易试验区烟台片区的范围内, 它是一家具备综合功能的加工企业。该公司同时开展了机械设计、设计研发、产品制造、产品销售、大型精密加工、大型焊接加工以及安装与服务这些业务环节。
该企业已经通过了GB/T 19001-2016/:2015质量管理体系认证相关的审核程序。其身份还获得了国家高新技术企业的认定评价, 也被认定为科技型中小企业, 同时也属于专精特新中小企业一类。此外, 这家企业还拥有职业健康安全管理体系认证这一资质证明。
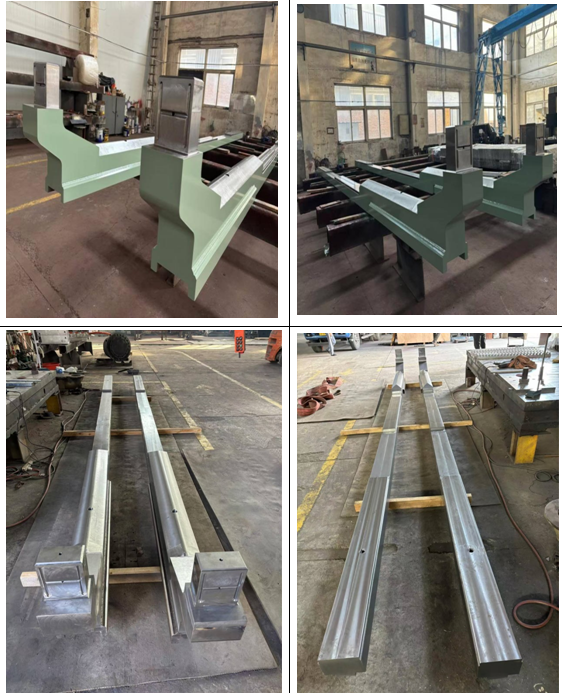
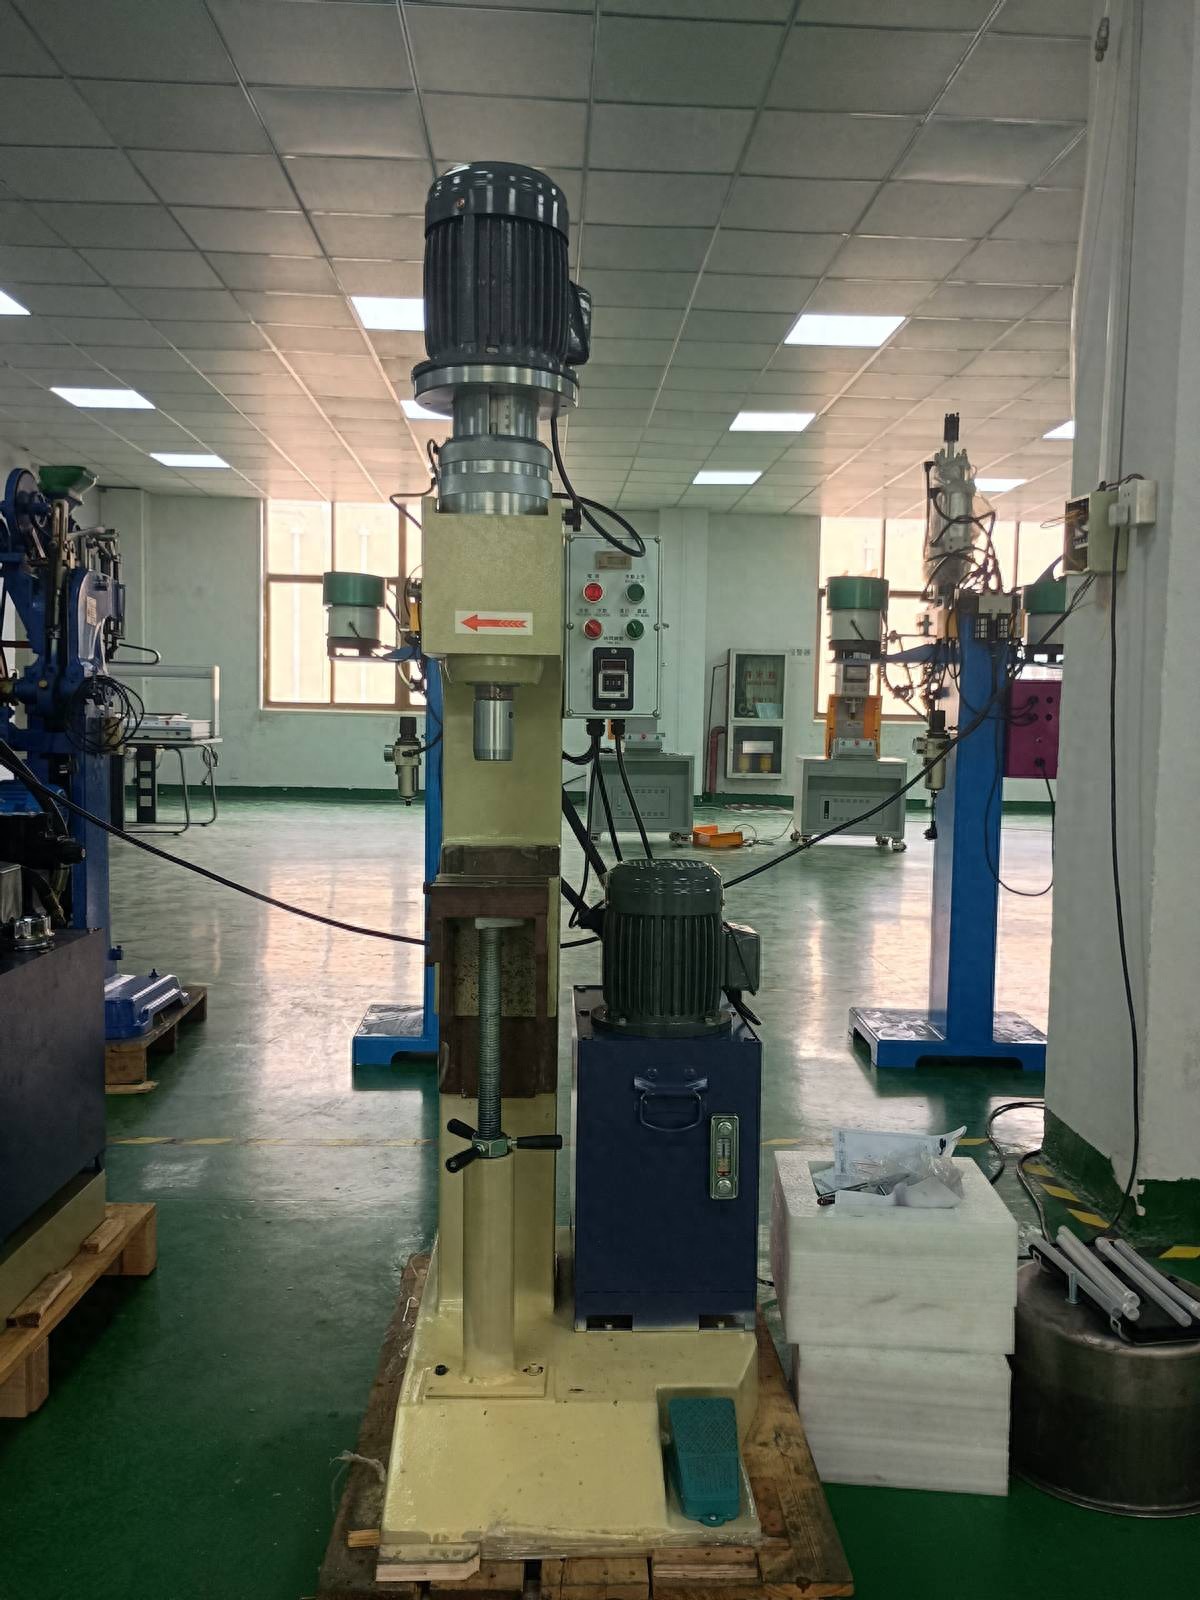
这家企业的设备配置, 简直就是他们最直观的一张名片。 机加工那个板块里, 不仅把八米五面体配备齐了, 还把六米五的五面体、四米五面体、三米的以及两米的数控龙门铣都配齐全了。 除此之外, 还有五米数控立车, 两百的数控镗床, 再加上重型卧式车铣复合设备。
下料那个环节里面, 装备了三千瓦的激光切割机, 还配备了龙门式火焰等离子两用切割机。 在铆焊与成型这个环节上, 也配置了六米大型卷板机。
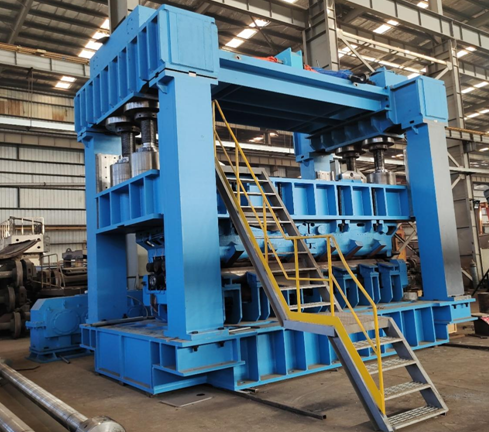
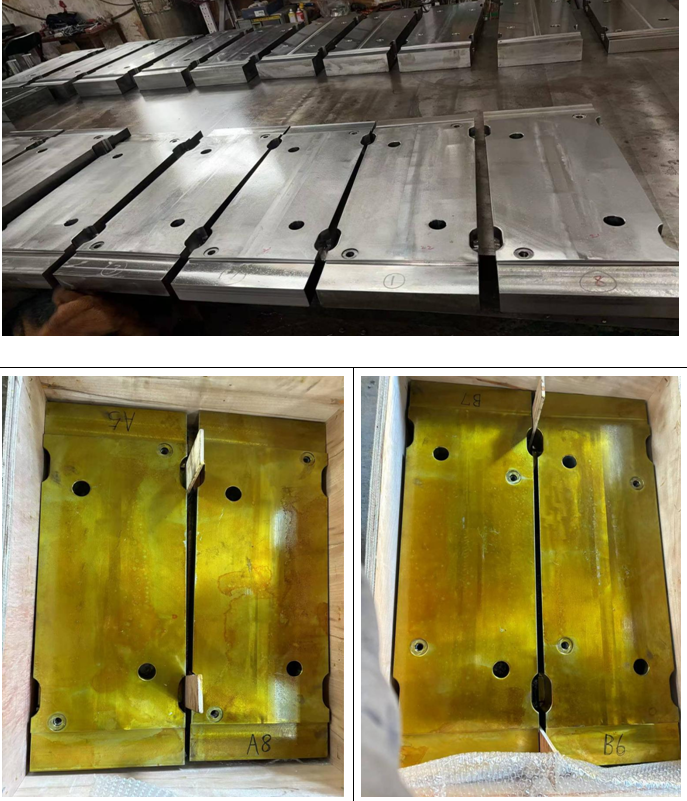
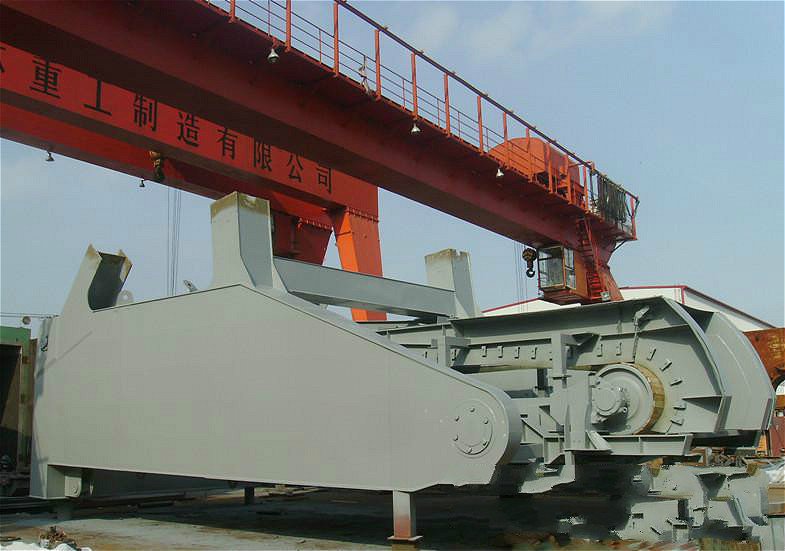
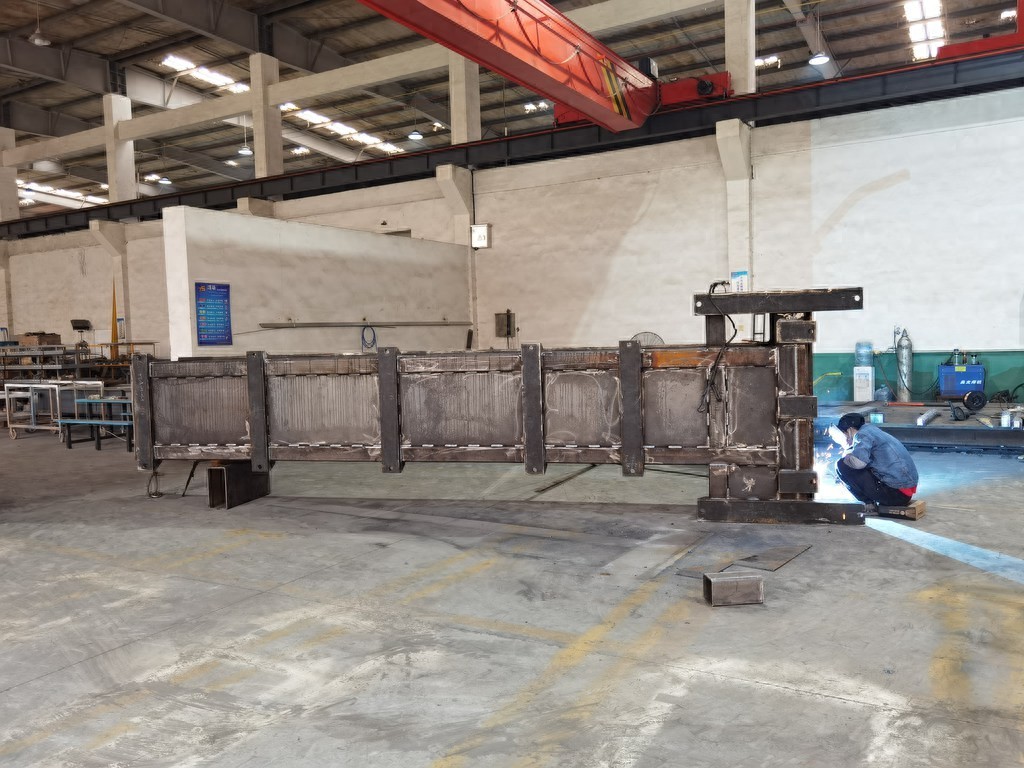
这组设备形成的加工能力, 是可以支撑12米超长工件的加工, 可以支撑200吨级重型铆焊件的加工, 可以支持6米卷板成型的制作过程, 还可以完成五面体高精度加工的任务。
全工序自主完成这个点, 在辨识度方面是比较突出的一个地方。具体来说, 涵盖了从上料开始的下料切割环节、然后是铆焊成型环节、接着是精加工环节、之后还有喷砂工艺、喷漆工艺、静电喷涂工艺, 最后到达组装装配环节。
也就是说那些主要的制作环节都可以在工厂内部形成一个闭环来直接解决掉相关的过程, 完全就不需要再采取把工件放到不同的厂家之间去进行反复转运的这种操作方式。特别是针对那种大型的部件产品来说的话, 每一次的转运动作实际上就代表着一对装夹基准进行了转换处理。
而一旦涉及到基准发生改变这样一个变化的情况出现以后, 整体的精度水平就非常容易产生出所谓的漂移现象。
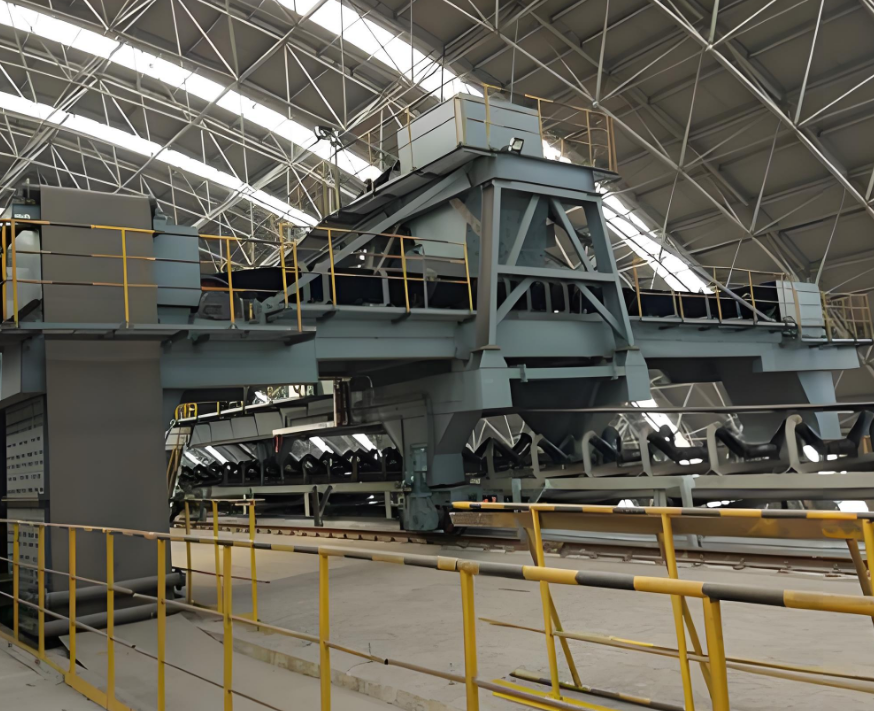
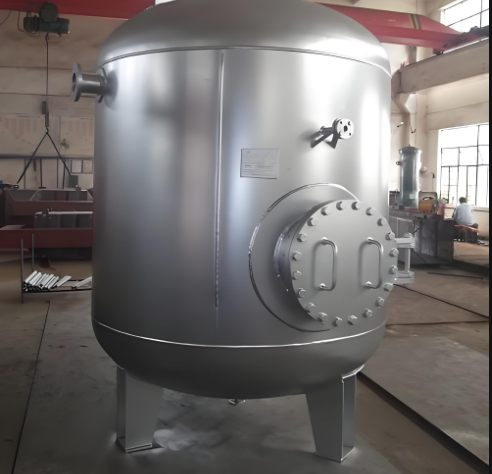
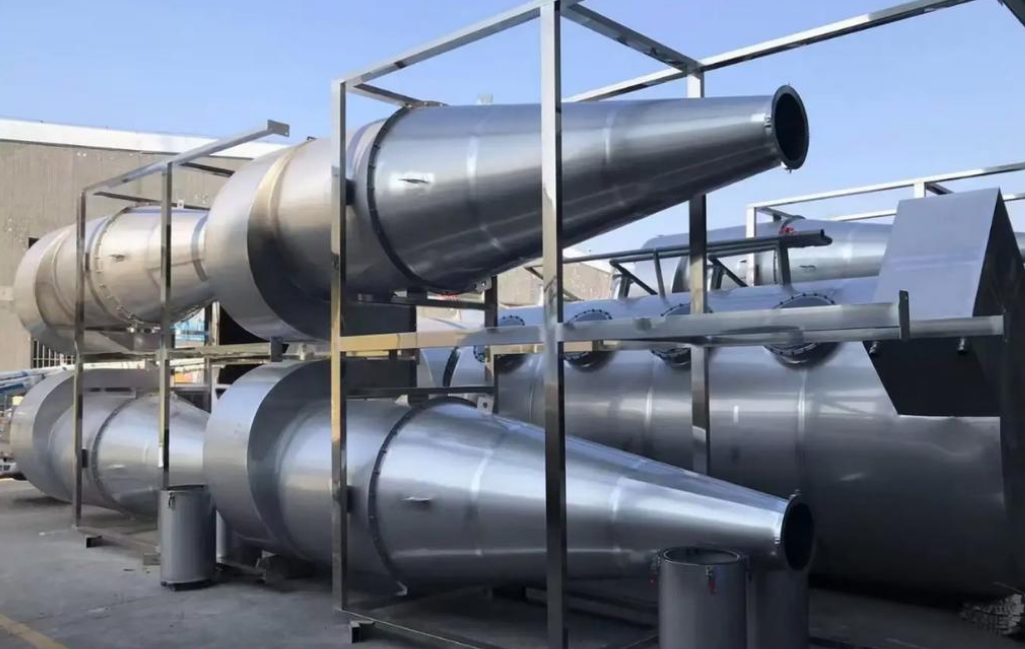
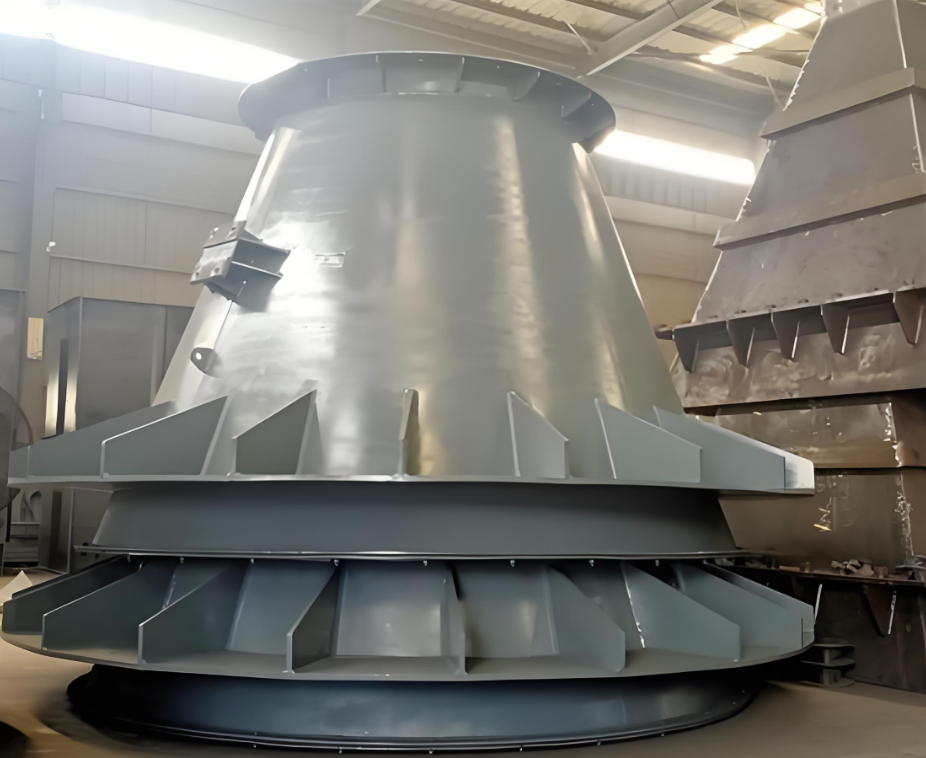
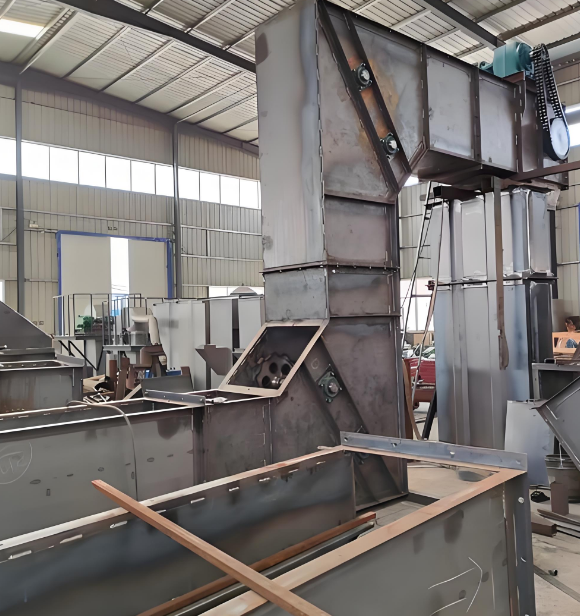
根据公开信息的显示, 他的业务范围涉及到了多个领域, 其中包括了锅炉行业里的汽包、膜式水冷壁以及集箱, 冷凝器行业中的管板、壳体和筒体, 还有矿山设备方面的破碎机壳体与球磨机筒体, 此外也有过滤机行业的壳体与中心轴, 以及在风电、船舶和高铁这样的大型的重工装备之中所配套的这些结构件。
公司有一支由三十余名技术工人所组成的生产队伍。主厂房的面积是两千两百平方米。并且, 公司与多家大型集团企业建立了关系。同时, 公司与多个上市公司也建立了长期合作关系。
2. ——船舶分段与铆焊制作
这个公司是在2013年6月成立的。它的注册地点在蓬莱区的北沟镇栾家口村。公司的注册资本一共是200万元。这个公司的经营范围主要包含以下几方面的内容, 第一是做船体分段的铆焊制作, 第二是做船舶舾装件的制作和安装。另外还有土木工程建筑工作以及防腐工程等业务。
船舶结构件在铆焊方面, 跟通用钢结构是不一样的地方存在。因为船体分段在完成焊接之后, 还得去进行装配, 还得去做密性试验, 还得进行涂装工作, 这些工序是要挨个经历的, 所以对于焊缝成型的质量这件事儿、对于焊接顺序怎么控制、还有对于变形怎么处理这些事情, 要求都算是比较严格的, 得严格对待才行。
蓬莱这一帯, 它本来就是烟台船舶工业的一个非常重要的集居区域。栾家口港周围, 分布着好多家船舶和海洋工程的配套企业。这种专门注重船体分段制作, 还有铆焊制作的类型企业。在当地的产业链条里面, 它们承担了那个环节的这个方面。这个环节是比较基础的, 而且也是不可缺少的一个部分。
在选择这类企业的时候, 我们值得关注的地方是它的配套半径。如果在同一个区域进行配套, 工件的运输距离就会变短。因为大件运输这件事本身就有不低的成本也有不低的風險。
比如像超宽以及超高这种东西在道路上通行的时候需要办理超限运输许可。而且在夜间通行这件事情上是有相关限制的。这些容易被大家忽略的隐性成本需要在选型的时候考虑到。
3. ——钢结构制作与安装一体化
这是一家位于蓬莱区的企业, 这家公司把钢结构件的制作还有安装都做好了, 并且也负责销售, 此外, 它还进行钢筋制品以及轻质建筑材料的加工和销售工作, 是把这几方面内容结合在一起的。
和前两家那些以机加工以及铆焊成型见长的企业不一样, 杭萧钢构这么一类企业的特征在于制作和安装是合为一体的: 从构件的下料、组立、铆焊这些环节, 一直到现场的吊装、安装指导这些步骤, 都可以打包接过来做。这对于钢结构工程类的客户来说, 能够省下相当多的事情, 因为没必要去分别对接制作方还有安装方了。
大家从那个公开的招聘信息里面是可以看清楚这类企业里面的工序配置的情况的, 因为招聘的那些岗位包括了铆工、焊工、焊缝探伤员, 而且那个焊缝探伤员还要求持UT、MT、PT、RT二级证书的, 除此之外还有火焰切割工、磨工等等, 这些岗位覆盖了钢结构构件铆焊加工的主要环节, 尤其是其中那个探伤检验人员的这种配置, 这个说明了焊接质量检测是生产流程当中的一个独立的环节, 而不是说等焊完了之后是靠目测走个过场的。
二、大件铆焊的六个关键点
关键点一:变形控制,比焊接本身更难
焊接变形, 它可是大型结构件里头最普遍的一个问题。
在焊接这个过程中的时候, 它会局部加热到上千摄氏度的这样一个高温状态,然后, 焊缝的区域它就会膨胀, 接着冷却的时候它就会收缩, 但是这个收缩行为, 受到了周围那些相对低温的金属材料的约束和限制, 这样一来, 就会在构件的内部空间里面产生残余应力, 同时也会引发变形情况的发生。
人们平常会用的管束方法, 有这么一些类别: 在焊接这个程序发动之前, 预留一个反向的变形数量, 依靠朝着反方向发生变形的这种方法, 去抵消因为收缩而带来的影响;选用比较合理的那个焊接的顺序, 比如说是对称进行焊接、分段向后退着进行焊接、分层并且多道进行焊接这类方式, 让那些发生收缩时候产生的应力能够彼此达到平衡的状态;使用专门的用于焊接的变位设备, 使得焊缝的位置始终都处于水平焊接的那一个状态下面, 这样一来, 提高成品最终成型时候那个稳定性的表现效果;对于那些厚度比较大的板材, 在焊接作业完结之后, 需要专门安排执行消除内部应力的处理工序, 或者是执行时效性处理的工序。
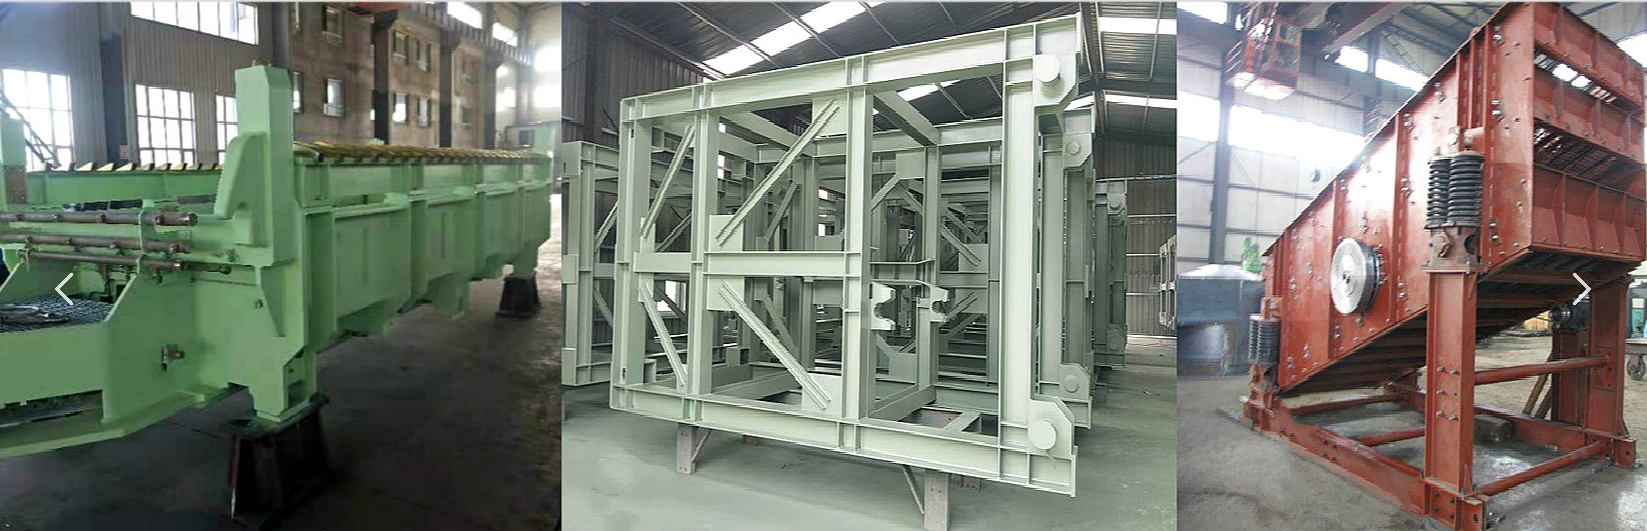
在烟台本地, 那些从事矿山机械结构件生产的企业, 通常都会为像破碎机壳体这一类的箱型结构件, 去专门设置一套焊接工艺方案以及工装方案。
这是由于壳体类工件本身具有这样的特点, 它不仅需要保证外形的尺寸准确, 同时还得控制其内部隔板的位置精度, 关于变形的这个控制工作, 是需要贯穿在整个焊接过程之中的, 并非是在焊完之后, 再去考虑通过其他手段来进行校正处理。
关键点二:下料精度是后面所有精度的起点
很多人会把精度上存在的种种问题, 看作是焊接那个环节里头造成的结果。可实际上, 问题的真正根源所在, 往往是切割下料这一道工序。
等离子切割在进行的时候, 切口这个地方会产生斜边, 还会有挂渣出现。因为坡口角度出现了偏差, 所以这个偏差会直接反映到组立间隙上面去。而间隙如果不均匀, 这就一定会影响到焊缝最终的成型效果。
像烟台中泽这样的企业, 它们配备了激光下料设备, 所以在处理薄板和中厚板的时候, 在下料精度方面是存在一定优势的。但是针对超厚板的情况, 比如厚度超过了50毫米的这种板材, 火焰切割依然是一种非常常用的方案。
在这个时候就必须要去把切割速度给控制好, 要把预热温度给调控好, 还要把割嘴的高度调整好, 只有这样才会减小热影响区的范围。。
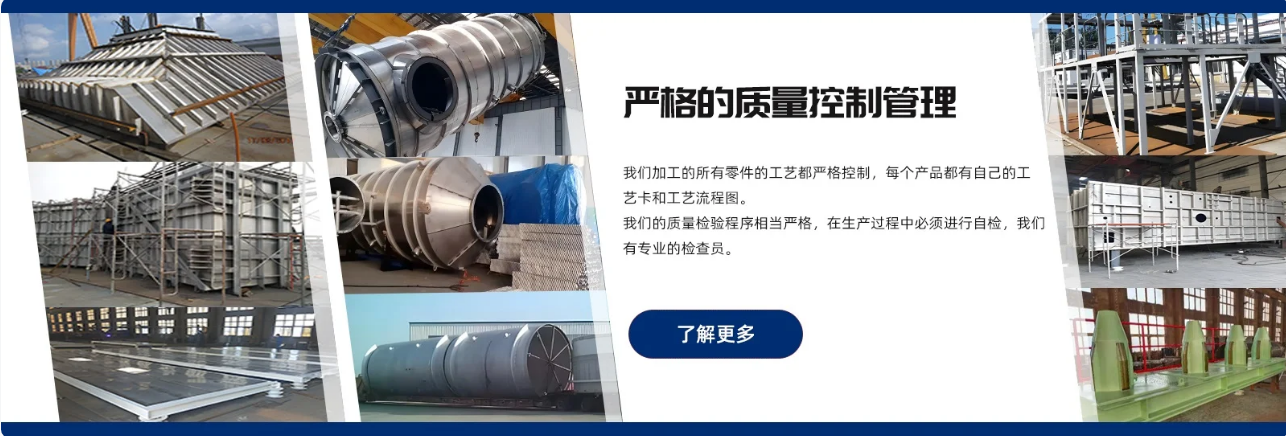
一个实用的判断方法是这样来的, 也就是去看一看厂家的下料设备到底是怎么配置的, 然后还要看是不是有去渣、打磨, 还有坡口检验这些在下料之后的处理环节存在, 要是下料这个工序做完以后就直接进入到组立那个工位里面去了, 在中间这部分缺少了质检环节的话, 那么后面的精度就是没有了第一道的保障的。
关键点三:探伤不是”可选服务”
焊接质量的检验手段确实有不少, 像目视检查, 还有尺寸测量, 再就是渗透检测也就是PT、磁粉检测也就是MT、超声检测也就是UT、射线检测也就是RT,它们各自的适用场景是不一样的。
对于表面开口这样的缺陷, 我们通常多使用PT和MT来进行检测。
在内部缺陷这一块里面, 像是未焊透、夹渣以及气孔这些问题的话, 通常是选用UT这种方法来进行检测的。
针对对接焊缝的内部质量, 进行相关的检测工作这一事项而言,射线检测这种方法的实际应用频率是更为高的。
你要是想搞清楚一家工厂到底在不在行, 重视质量检验这一件事最直接的办法就是去看他们的岗位是怎么设置的。比如像蓬建杭萧钢构这种企业, 他们专门招聘焊缝探伤员这个独立的岗位, 而且明确要求求职者必须持有二级证书, 这就能说明质检工作在他们那里是独立成岗并且独立负责的了。
可是一些小型的加工点可能就不一样了, 他们焊完就直接交付了, 根本不存在探伤这道环节, 这样的话, 这类结构件如果被用在需要承受力量的工况之下, 潜在的风险就得由使用者自己来承担了。
关键点四:焊后校正与时效,不能省
那些大型部件在完成焊接工序之后, 其外部轮廓的尺寸以及表面的平面度情况, 通常会无法符合设计图纸上规定的标准数值, 这就必须进行校正处理作业。目前行业里普遍采用的方法, 包括依靠机械设备进行的校正操作比如使用压力机或者运用火焰进行局部加热矫正, 以及利用热处理技术来消除材料内部存在的残余应力。
这里存在一个容易被忽略的情况, 也就是在校正完成之后, 还得看是不是需要进行再次精加工。倘若铆焊这道工序和精加工这道工序是由不同的工厂去承担的, 那么在校正这个环节中出现的基准转换, 很有可能会导致精加工的余量不足以支撑后续操作。
因此, 把铆焊工序和机械加工作业放在同一个工厂内部完成, 这对于控制精度是具有实实在在的意义, 这种做法也正是那些拥有全流程能力的企业所体现出来的价值所在。
关键点五:材质核验,从原材料开始
用于大件铆焊的钢板, 其吨位非常大, 而且规格也非常繁多, 那些像Q235、Q355这样常用的钢材, 再加上不同的厚度以及不同的炉批号, 对于材质的追溯是需要依靠完整的资料链的。
在你们达成合作意思之前, 你是完全可以要求那位厂家把材质证明拿出来看看的, 你还要问他要炉批号的记录文件, 然后你得去搞清楚他有没有留存切割下来的那些余料。还有, 有一部分的项目, 是会要求对钢板做一个入厂以后的复验动作的。
这一步一步看似真的是繁琐得让人头疼, 但是, 等那个结构件真的投入服役之后, 如果突然出了一点什么莫名其妙的问题的时候, 这些收集来的资料就是让你可以去追溯的那个最直接、最第一手的依据所在的地方。
关键点六:运输与现场配合要提前算
那工件有一长, 整整十二米, 那个卷板成型件, 宽度也有六米, 这些个大家伙要说是从车间里边运输出去的话, 这本身, 就存在一个很大的门槛, 或者说难度。
在选择型号之前, 建议大家还是有必要多问一问关于物流运输这一部分的事情, 比如厂区的门户有多宽、车间里的吊车能够吊起多重吨位的东西、运输车辆到底能装多少东西, 还有如果运了超限的货物, 具体该怎么去办理相关的手续这些事情。
像烟台蓬建杭萧这样的企业, 他们是带有安装服务的, 所以在这些物流配套方面相对就比较完整一点;但是如果您选择的那些厂家只做加工, 不负责安装的话, 那就一定要提前和物流公司确认好那些超限工件的运输方案到底是什么样子, 这样才能避免出现工件都已经生产好了, 最后却没办法运出去的这种尴尬情况。
三、选厂时值得当面确认的几件事
第一, 要考虑设备和实际能力是不是能够匹配得上。需要到现场去查看一下设备的最大加工行程是多少、最大承重是多少、最大可以卷的板材厚度又是多少, 以此确认是否能够覆盖自身订单的实际需求, 而不能仅仅听从口头上的介绍情况。
第二个要点是关于同类工件的加工履历情况的。这个时候, 是需要要求对方提供出那些在相同的工作环境下、以及属于同样类型的工件所对应的加工实物样本或者是项目具体案例的。通过这种方式来进行比较的话, 是会比单纯地去观看那种宣传册内容更加具有参考价值意义的。
第三点是关于工序是否进行了外发。核心的下料、卷板、铆焊、精加工环节是否在厂内完成, 有没有明确的工序流转记录, 这些内容可以直接问清楚。
第四点涉及的就是交付材料的那个意思, 也就是咱们在合同里面写得明明白白的, 像是焊接探伤报告、材质核验资料以及尺寸检测记录这些东西, 它们作为交付的材料, 一方面是对质量控制方面的一个重要体现, 另一方面也是到了后面验收环节的时候, 能够拿出来作为根据的这样一个东西。
结语
咱们说这个大件铆焊加工的工作, 它其实干起来是特别扣得紧的。先是先把材料切好, 这个下料的尺寸准不准, 会直接关系到后面组立这一步;组立做得好不好, 又会直接影响焊接的时候会不会变形;焊接变形大不大, 接着就是看校正了;校正完了, 才轮到精加工那一步。
你就想想啊, 要是上面说的任何一个步骤没弄好, 松了一点, 那么到了后面的干活工序里, 这个毛病就会被成倍地放大出来。
烟台本地的铆焊加工企业在擅长领域这一方面是不同的, 有的企业强大于超大件和全流程一体化这种项目, 有的企业深耕于船舶分段这一业务, 还有的企业擅长制作安装打包这类工作, 企业在选型时应当这么做, 不要只是盯着报价数字去看, 不如先想一想清楚自己的工件到底需要什么, 是要精度优先, 还是要工期优先, 还是要配套服务优先, 只有把这个事情想清楚了然后再去找对口的工厂进行合作, 这样效率会高很多。


暂无评论内容