压铆标准工时
使用手工方式执行压铆作业。
1.
当操作环境的情况比较好的时候, 并且工人的熟练程度比较高的情况下, 进行简单的小型零件的压铆工作的时候, 每个工人每压铆一个零部件。
这个岗位所需要的标准工时情况, 大致是在。
15 30
秒。比如, 对于在一些电子设备的壳体上面所使用的很小的那种铆柱来进行手工。
工压铆, 平均每一个点所用的压铆的时间, 它大多数都处于这个区间里面。这是基于对大量熟练工人在正常工作条件下的情况来算的。
我们是通过统计节奏下的操作时间才得出了相关数据, 而且这些数据样本还涵盖了不同地区、还有那些不同企业的生产情况, 至于样本。
量超过
500
是关于那个操作的人次记录的事情。
2.
如果零件的结构是处于一种比较复杂的状态的话, 那么在实施压铆这种工序的过程当中,就很有可能会需要去经常性地对那个零件的位置进行调整, 而且对于那些对所说的压铆角度有着特定要求的这种情况。
在严格实施管理要求的情况下, 针对每一个进行压铆作业的操作节点, 其对应的标准工时指标将会被提升至。
45 60
秒。以汽车内饰件中带有较多。
以那些需要弯折的部分, 以及特殊形状区域内的零件作为例子来说, 因为这样的操作难度会随之增加, 所以工人在执行压铆这个动作的时候, 必须要比平时更加仔细。
对设备进行地定位并且把操作做完, 经过对于超过。
300
对这一实际情况进行分析, 最终得到了目前为止使用的这一个工时标准的范围。
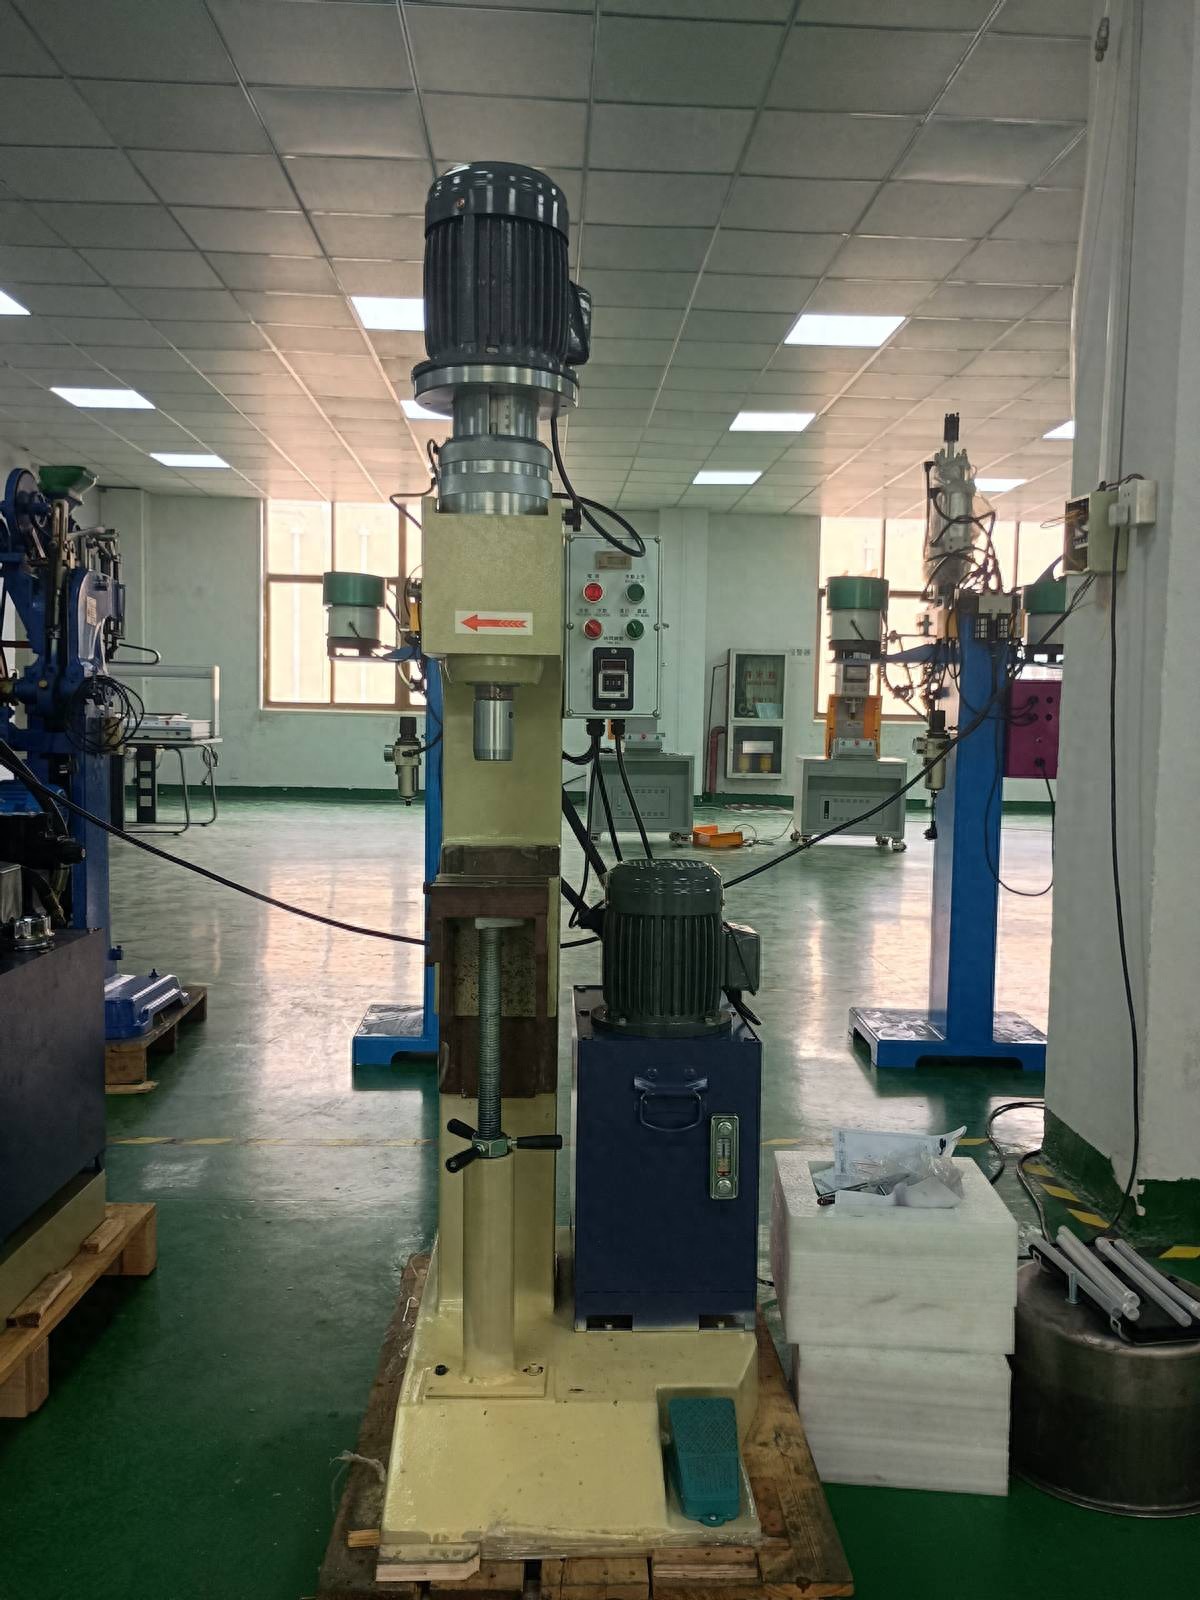
就是半自动压铆机在做压铆这个动作。
1.
普通规格铆钉压铆, 指的是使用半自动压铆机, 对普通规格的铆钉进行处理, 例如直径。
3 5mm
铆钉)的
在实施压铆这道工序的时候, 针对每一个需要压铆的位置而言, 其标准工时大约需要耗费的时间大概为。
10 20
这个时间数值是一秒钟, 这个数据值是综合了不同品牌半。
这 stuff , 是那个自动压铆机在好多好多个工厂里头真正干活的时候, 大家把它的运行情况给统计起来得到的。里面牵涉到的数据样本, 那可是包括了超过。
800
进行那一次压铆操作的记录工作, 这主要是因为眼下所使用的半自动类型的压铆设备, 它是带有一定程度的自动化处理功能的, 所以在进行定位操作的时候以及执行铆接动作的那个速度表现方面。
其速度相对是比较快的, 不过还是需要人工来进行上下料的这些操作, 所以最终的计算出来的工时也就还是待在这个对应的范围之内。
2.
较大规格铆钉压铆:若使用半自动压铆机对较大规格(如直径
6 8mm
铆钉)
把压铆这一步进行完, 因为那个铆钉的尺寸比较大, 所以实施压铆操作过程当中所需要的压力数值就得变高一些, 同时设备运转的时间会显得稍稍长一点, 每一回完成一个部件的压铆工作。
点的标准工时会增加到
这是一个数字组合。
现在是这个秒种。通过了对不同行业使用这种情况的分析, 不同的行业包括机械制造, 还有建筑五金。
半自动的压铆机器, 在处理那些个头特别大的铆钉, 进行压铆操作的时候。
600
经过了对相关环节的多次分析和反复的操作研究, 最终确定了这一标准工时的具体区间范围。
让那台全自动压铆机, 去干压铆的活。
1.
在高速自动化生产线上的情况之中, 那台全自动的压铆设备要是能够保持着稳定运转的状态, 那么。
由于该产品的批量规模相对较大, 对于将每个压铆点进行操作时所对应的标准工时情况, 是能够被有效地控制在一定范围内的。
5 10
这一情况, 在规模比较大的家庭里面, 也是常常会碰得到的。
在那些专门制造电子产品的厂子里, 有自动化了的生产车间, 这种车间里面会用到全自动的压铆机, 还会配合着高效的用来往上料和往下料的系统, 在对零件进行连续的加工处理。

暂无评论内容