研究的背景与问题
钛合金是一种金属, 这种金属的原子排列是密排六方结构, 它难以变形, 所以导热性很差, 热加工时变形抗力很大, 塑性很低, 热加工的温度范围很窄。钛合金这个东西, 它的抗疲劳能力是很出色的, 同时它的抗腐蚀性能也很强, 无论是在常温下还是在高温环境下, 它都能保持非常高的强度水平。
那些比较典型的代表品种, 比如说TC4、TC11、TC18、TA15、TB13等等这些材料, 它们被非常广泛地应用在航空领域、化工领域、石油领域、造船领域这样一些地方, 并且它们在超导材料这个领域里面、在形状记忆材料这个领域里面、还在吸气储氢材料这个领域里面, 都在发挥着特别重要的关键作用。
钛合金材料的变形状况是非常复杂的, 传统的加工模式到现在为止依然是停留在那些多火锻造和多火轧制以及横列式低速生产等效率非常低下的状态当中, 这种现状里面人为干预的程度是非常高的, 加工的过程随时都有可能中断, 装备的水平是比较落后的, 没有形成智能化和规模化的生产过程, 同时产品的性能稳定性也是非常差的, 在目前这个阶段还没有形成完善的高效加工模式。
在钛合金棒线材这个应用领域里面, 产品的规格组距的范围那是相当广泛的。不管是线材还是大规格的棒材, 都有一定的需求存在。
所以咱们需要采用尽可能少的热加工工序, 以此来实现多规格、多品种以及高效低耗的生产状态。这样做就可以解决传统模式底下钛合金的热加工难点了。这确实是目前钛合金加工领域当中亟待需要去解决的一个问题所在。
PART1大规格棒材无法直接轧制开坯的问题
现在人看这句话觉得有点绕弯子但能懂, 钛合金这个材料做出来的大规格棒材, 目前还在用锻造这种办法去生产它, 没有把开坯轧制这种方式给用上, 这里边的主要原因为什么呢:
锻造过程里头的开坯环节, 是可以拿来避免上面所说的那些个问题的, 可是它的坏处也是非常清楚地摆在那里的:
因此的话, 有一些产品呢, 它们会去选择采用轧制这种方式, 以此来代替锻造, 这就是所谓的“以轧代锻”, 这一件事儿对于大规格钛合金来说, 是一个必须得去解决掉的问题, 是大规格钛合金亟待解决的问题。
PART2小规格线材盘卷重量小的问题
因为钛合金在进行热加工的时候, 它的温度可控范围是窄小的, 所以在热轧的过程期间, 随着轧制动作持续不断的时间往后越来越长, 被处理的轧件表面的温度就会降低到一定的程度, 一旦达到那个程度之后, 就无法继续再进行轧制操作了, 正因为受到了这样的因素所影响的原因, 所以针对线材成品所形成的盘卷重量来说, 它们基本上都不是很大的。
选取钛合金线材这个生产过程中难度属于最高级别的产品作为举例说明。目前国内通常能够加工生产的规格是在每一卷重量为50公斤到70公斤这样的范围以内。因为这样产品本身的盘重比较小。
要是单卷重量超过70公斤的话, 同一卷里面的机械性能稳定状况就会变差。不同的盘卷之间的机械性能差异会显得非常大。这样的现状无法满足像航空航天等那些具有高端属性的领域所产生的需求要求。
PART3钛合金生产兼容差的问题
因为不同钛合金在变形的时候, 其变形的程度和速度, 都是受到材料内部组织状态的影响, 也是受到变形温度的影响, 还是受到变形时间等多重因素的影响, 并且不同的轧制工艺以及对应的制度也是有区别的, 所以必须要考虑到不同钛合金在轧制孔型设定方面和生产兼容性方面的要求, 还要考虑到为了适应市场需求而必须具备的生产灵活性方面的现实需要, 因此必须配备一条生产线, 这条生产线既要能够满足钛合金的正常生产需求, 也要能够适用镍基合金等难以变形的金属材料以及普通高合金材料的共同生产需要。
解决问题的思路
与技术方案
把产品的组距给划分好, 具体的做法是将直径在85毫米到350毫米范围内的产品安排在大棒线进行生产。而对于那些直径小于85毫米的规格的产品, 则是去小棒线进行生产。接下来就会针对每条生产线实际所碰到的问题来采取不一样的解决办法和思路。
在第一个部分, 要推广这种新的制作工艺, 也就是用轧制的手段去代替锻造的过程, 从而让大规格的棒材能够以轧代锻, 同时还要做到锻造和轧制这两个工艺相结合。
开发人员去开发了那种大型的能来回轧的二辊可逆式轧机,这样一来就能用轧制的方式来代替锻造了。还有一些材料就不用再走锻造这个流程了, 而是采用那种效率高又稳定的专门技术直接进行轧制, 紧接着在横着移动的并且可以反复轧制的机器上边快速地操作, 最后高效率地弄出了大规格的那种棒材产品。
PART2“一火成材”高效轧制新模式,增大小规格线材盘卷重量
先是通过实验把钛合金的变形特性给确定下来, 然后呢, 就是采用了那种近恒温轧制的理念, 接着就开发出那个可以快速的横移的可逆轧制技术以及灵活的孔型技术, 最终就这样子实现了钛合金的大盘重线材进行一个火次的热轧生产。
PART3高效兼容的钛合金生产模式
操作人员会根据材料本身的, 那个可以被加工的, 速度的快和慢, 来去挑选一个合适的, 脱头的断面形状, 同时, 还要把这个小延伸轧机的, 各道次之间, 那个速度变化的, 范围给好好地调整一下, 这样的话, 就可以把钛合金, 镍基合金, 还有普通的高合金材料, 这些都给它结合到一起, 然后, 在同一条生产线上头, 去实现多种产品的轧制工作, 最终的, 就是为了确保经济效益, 能够达到最大的那个程度。
中冶京诚的研发团队制定了总体思路, 这个思路是把基础理论研究和关键装备及技术开发结合起来, 然后再进行生产应用的推广。
他们通过技术攻关, 实现了用自动控温控轧的方式来加工钛合金, 这种方法解决了业界长期存在的难题, 这些难题包括多火锻造和横列式轧制加工成本高、成材率低、表面质量差、批次稳定性差以及自动化程度低等情况。
同时, 他们还攻克了多个环节的关键核心技术, 这些核心涉及的是轧制工艺方法、高精轧制装备以及智能化电气控制系统等领域。
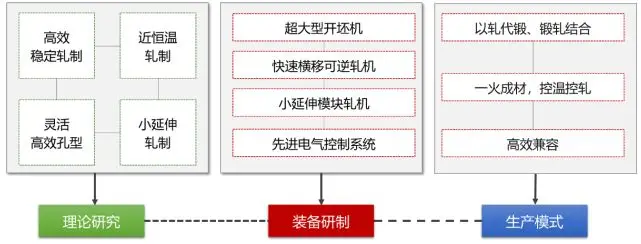
图1 总体研发思路
主要的创新成果部分, 也就是第一部分, 是自主开发了超大断面钛合金的所谓以轧代锻以及锻轧结合这样一种超常规的道次柔性化的稳定轧制新工艺。
这项研究主要针对大断面坯料在锻造过程中的成型以及直接轧制成型过程的开展,对这两种模式在质量控制方面的效果进行了分析对比。所分析的质量控制要点包括了消除铸态组织缩孔、修复铸态组织裂纹以及晶粒细化。在对相同的坯料和成品进行考察时发现, 直接轧制的温度均匀性是其中最好的。
同时, 由于直接轧制过程存在限制宽展变形这种情况, 所以其在轧制工艺中产生心部应变更大的事实, 使得它比纯拔长锻造工艺更加适合用于替换锻造来进行轧制生产工作。
另外, 在对钢材进行轧制操作的时候, 如果把这个压缩比值增加到4以上这个数值, 并且再适当一些地控制好每一道的压下量, 那么就能实现和锻造一样的那种成品质量水平。
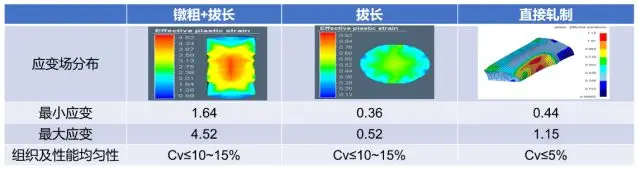
图2 应变场及应变和渗透性参数
这个项目搞出来一个非常庞大的1350开坯机, 还有一个比较大、能快速横移并且能进行可逆轧制的轧机。通过这种方式, 弄出了大尺寸棒材的一种做法, 就是直接用轧制来代替锻造, 或者是把锻造和轧制结合起来用。
这样一来, 有一部分材料就不需要再做锻造这个步骤了。我们采用的是那种效率高、过程又很稳定的轧制技术, 直接就把产品轧出来了。而且呢, 是在那个能够横移、又能进行可逆操作的轧机上, 快速且高效地生产出了大规格的棒材产品。
成功解决了大断面锭在锻造开坯以及成圆环节所面临的一系列难题, 同时也妥善处理了多火次且长流程下的工序复杂情况、高能耗状况以及表面表面处理成本偏高的问题。最终, 实现了将最大直径为900mm的圆锭, 轧制成为直径在85~350mm之间的产品的世界级记录。
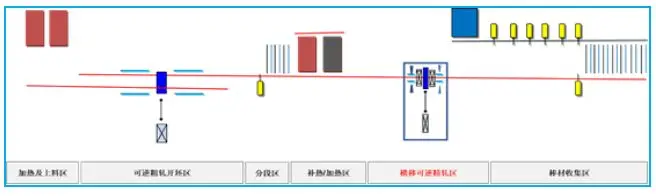
图3 大规格棒材“以轧代锻、锻轧结合”新工艺
航空级别的钛合金材料的变形特性是存在很大差的, 针对那种强度高以及摩擦系数低的情况, 因为加工制作工艺还有材料自身的特性等因素的影响, 需要去开发出用来轧制大圆锭的超常规道次并且能保持稳定的成套技术, 先用小的变形量来消除掉铸造形成的组织形态, 紧接着再进行渗透性高于一比零点七的多道次的大压下量的操作, 使得芯部产生的应变达到零点四四到一点一五这个范围里面, 按照工艺的理念采用多种自动翻钢的方式实现柔性化控制, 最终能够实现用轧制的方法代替锻造的效果。
与此同时, 这项技术打破了以往的惯例, 并且开拓了新的思路, 从而开发出了一种针对对中装置的多结构组合形式。这种组合形式中, 机前的对中装置与轧机之间设置了可以安装滚动导卫的空间。
同时, 机后的对中装置具备了能够扶正轧件的功能。这种做法既满足了箱型孔需要进行多道次轧制的要求, 也实现了使开坯机的极限出圆直径达到85毫米的能力。
这样做大大地提高了横移可逆轧机的使用效率。产品的性能达到了国军标2级的水平。成材率提升到了81.4%。加工成本降低了40%。
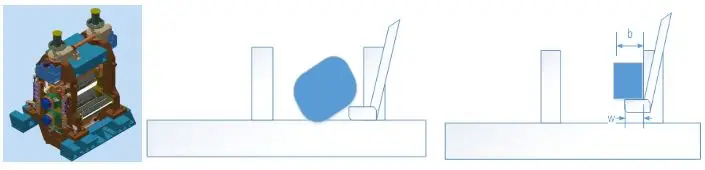
图4 超常规道次、柔性化轧制
第二部分, 我们开创了一种航空级钛合金的高效率轧制的新模式。这个新模式的特点就是采用一火成材的方法来实现轧制过程。
航空级钛合金的热加工温度范围是处于一个比较窄的情况, 在进行热轧操作的时候, 伴随着轧制时间的不断加长, 轧件的温度会逐渐降低, 一旦降低到一个特定的程度以后, 那么就无法接着进行轧制工作了。受到这些因素的影响, 线材产品所在的盘卷重量都不是很大。
本成果创新性地引入了近恒温轧制理念, 在近恒温轧制理念的指导下, 热加工图发挥了作用, 运用变形量、变形速度、轧制周期这些因素, 得到了钛合金的近恒温轧制温曲线, 采用了灵活又高效的孔型系统, 实现了不同钛材在同一套孔型上的共用, 为航空级钛合金高效兼容生产提供了理论依据。
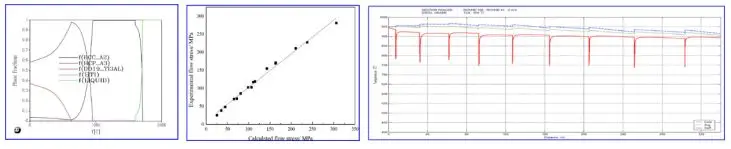
图5里面展示的应力应变曲线是用来对高温状态下面的变形抗力进行预测的, 这里的预测结果和实际测出来的数据进行了比较, 同时这个图表还包含了在近恒温轧制温度条件下的那条曲线。
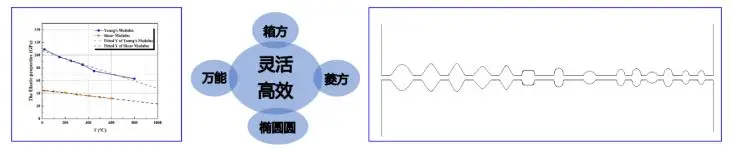
图6高温热物性参数_灵活高效孔型_高效兼容孔型系统
本成果创新开发出快速横移可逆机组还有连轧机组还有精密轧机还有模块轧机的成套近恒温轧制技术和装备, 有效控制变形过程的温度场, 开发出速度控制、小延伸轧制以及控制冷却的成套先进工艺, 实现了多品种小批量航空级钛合金棒材以及大盘重线材的一个火成材, 解决了横列式轧机劳动强度大、人员投入多, 成材率低、自动化程度差的问题, 实现了外径六毫米到十五毫米盘卷和外径十五毫米到一百毫米棒的批量生产。
实现了钛合金单卷盘重量从70kg到200kg的这一历史性的大突破, 其超细晶粒度达到了13~14级, 丝材在同一直径范围下的性能波动幅度控制在小于或等于20MPa的区间内, 从而彻底解决了航空级别的高端紧固件严重依赖进口的“卡脖子”这一关键问题。
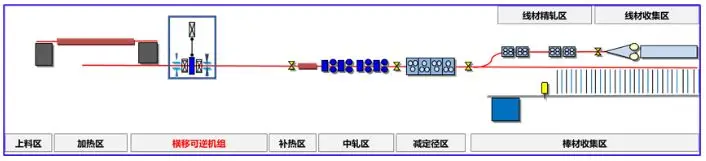
图7 小规格“一火成材”新模式
在PART3的阶段, 我们的目标是开发出一套世界最大的成套轧制装备, 以及与之对应的控制系统。
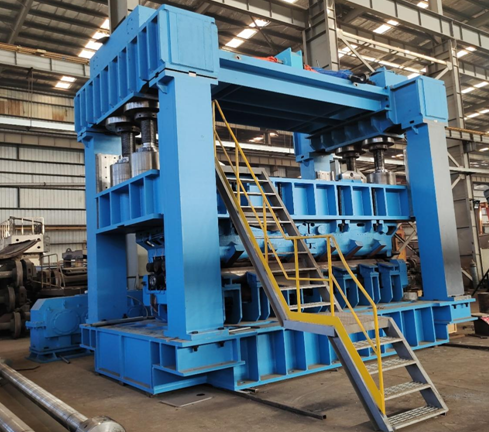
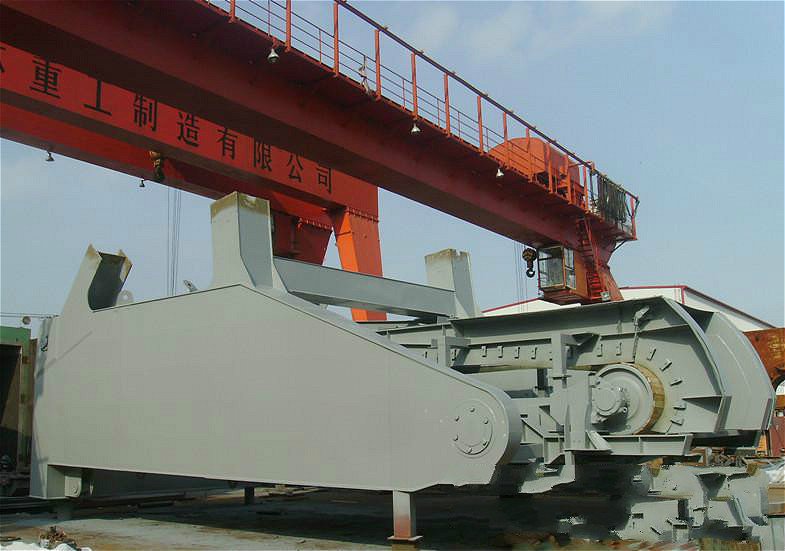
针对大断面钛合金轧制装备目前处于空缺状态, 而且也存在设计方面的难题, 该项目基于航空级钛合金热加工变形抗力非常大的特点, 同时基于快速横移可逆的理念, 在国际上率先创新出了一款大规格、能够快速横移的可逆轧机。
这一成果实现了最短的道次间歇情况, 并且减少了整体轧制周期, 也降低了劳动强度, 进而提高了轧制效率。
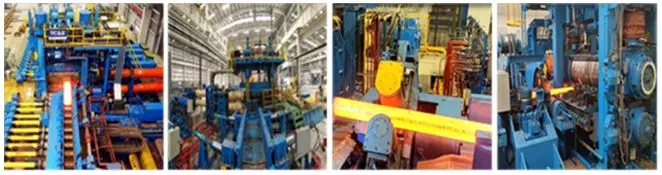
它满足了对于大轧制力以及近恒温轧制的相关要求, 成功解决了由于困扰着大型轧机在横移过程中所产生的稳定性问题、不均匀磨损现象以及产品精度偏低等问题, 从而开创了航空级钛合金高效轧制的一种新模式并带来了新型装备。
它为突破传统锻造生产模式提供了先进的装备保障, 同时也为实现钛合金高效生产提供了先进的装备保障。
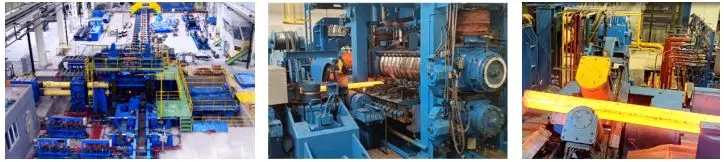
图8 BDM快速横移可逆轧机
本成果把快速横移可逆轧制这个理念给创新地引入了进来。这样能够柔性地去匹配轧机在横移、抛钢以及翻钢时候的情况, 同时也能匹配轧件的直线供给情况。
而且, 横移可逆轧机的数量是多少, 翻钢机械手以及对中装置它们的位置在哪里, 这些内容全部结合坯料的大小还有长度来进行综合考虑。最后, 还要按照不同工艺制度的各种需求, 来做灵活的和柔性的配置工作。
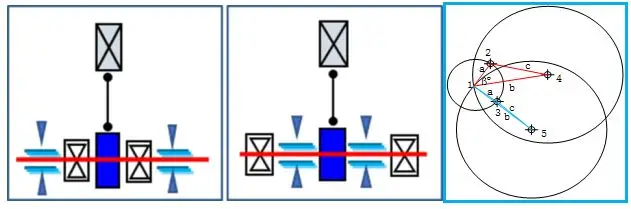
图9 柔性匹配横移可逆轧机装备
这套大型横移轧机装备, 它的静压力特别大, 所承受的负荷也特别的沉重。它同时要求设备在横移、进行轧制以及保证产品精度, 还有提高作业的比率上, 都能够达到非常标准的状态。我们这个结果, 创新性地设计了成套的技术方案。这些技术包括使用双高速电机进行同步驱动。
还包括让辊缝跟平衡功能做到主从跟随的运行方式。还包含了使用翻钢机械手, 来实现在跨过一个极点的时候, 可以进行没有任何扰动的柔性切换操作。同时还提供了封装式的导卫设计。这一系列的措施下来, 让这个设备的轴向承载能力得到了提升, 幅度达到了百分之十。让这些零部件所使用的年限和寿命提高了两成的时间。
而对于轴向窜动车这个问题。
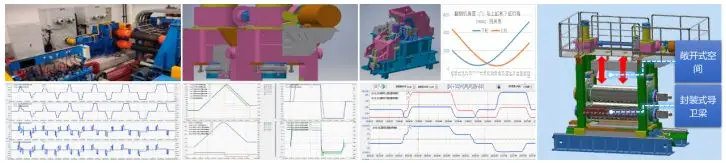
图10 横移可逆轧机成套技术
电控系统是轧制装备以及生产稳定运行与实现工艺效果方面的“神经中枢”, 本成果自主地开发了航空级钛合金全流程全自动控制系统, 深度适配了航空级钛合金复杂多变的轧制工艺, 结合了任意道次自动起轧及强大的自适应模拟轧制, 动态且多向实时监测系统温度、速度、设备状态以及轧制过程, 进而实现了全流程控温控轧自动化生产的效果。
该方案解决了传统钛合金棒线材生产过程中自动化程度特别低的问题, 同时也解决了因为锻造工艺带来的成品质量不稳定的问题和产量低的问题, 实现了生产过程的高度自动化的状态和智能化的状态, 提升了成品的高精度和高一致性, 并且把产能翻了几倍。
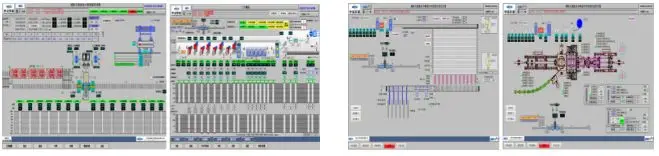
图11 全流程全自动控制系统
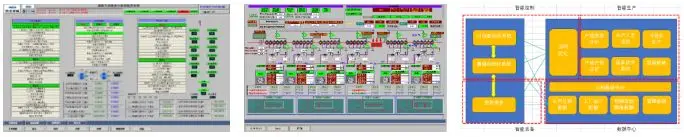
图12 任意道次起轧、全自动时序模拟及智能化生产平台
与国内外同类技术对比
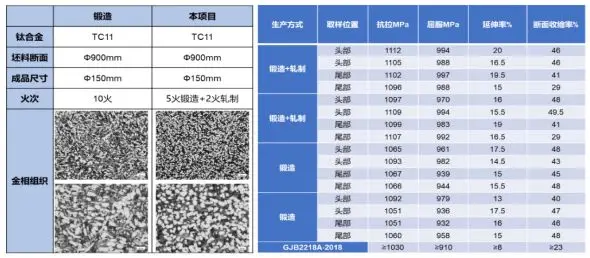
(1)关于大规格这一方面的优势进行对比, 其中涉及到了组织性能和力学性能这两个内容的比较, 锻轧这种工艺相对于纯锻造来说, 平均而言要高大约50Mpa, 并且相关的数据是比较稳定的, 在头部和尾部之间几乎没有差异。
表1 大规格优势对比
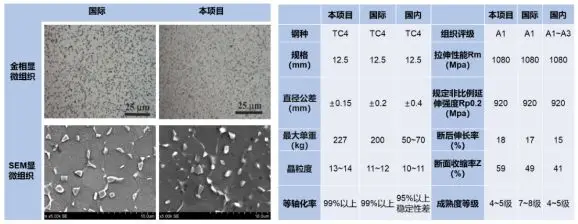
(2)关于小规格产品的优势, 大家可以进行具体的对比分析。主要的优势包括了盘重的最大值、超细晶粒的结构特征以及非常高的一致性标准。
在这一点上, 我们提前实现了二零二一年由国家发布并且在重点新材料首批次应用示范指导目录中明确规定的目标, 也就是要求单卷的重量要大于或等于一百公斤。这一成果的取得, 成功打破了长期以来由国外掌握的核心技术垄断局面, 并且为国内航空级别钛合金的生产方式树立了全新的模式。
表2 小规格优势对比
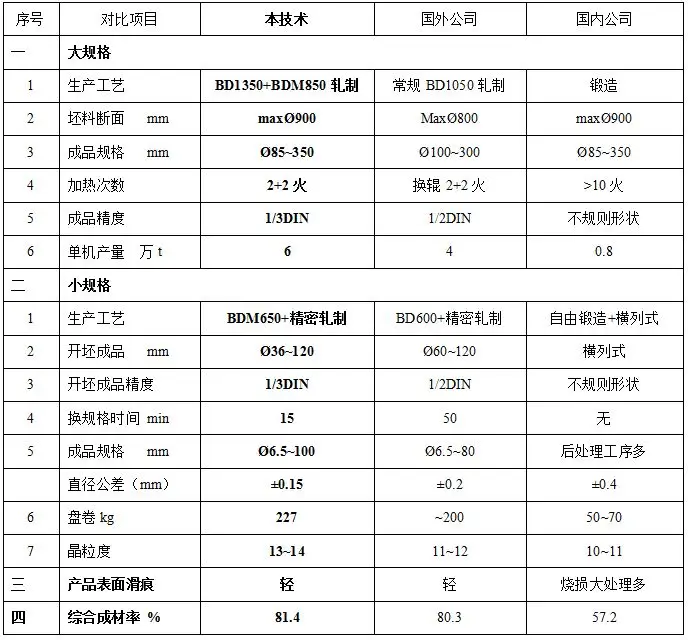
(3)关于装备以及生产模式的对比情况来看。
表3 装备及生产模式对比

暂无评论内容