一、铆接工艺概述
使用铆钉, 把两件工件, 或两件以上的工件, 都连接在一起的方式, 就叫做铆接。说实在话, 这个铆接工艺的本质是什么呢? 就是通过让东西发生塑性变形, 从而实现连接的效果。
依据铆接工艺的不同, 还有依据铆钉形式的不同, 它完全可以被划分为很多种类。在一些高档车型的制造过程里面, 主要使用的是冲压铆接工艺。特别是在铝制车身当中, 它的功能, 基本上就相当于钢制车身里的电阻点焊工艺。
从整体上看, 铆接这个工艺作业在进行的时候, 它不会破坏工件表面的防腐层, 同时, 它也不受工件材料本身的任何限制, 而且它的连接强度非常高, 工艺也比较稳定, 操作起来非常简便, 成本还比较低, 所以, 它在实际应用中的范围是比较广泛的。
二、铆接规范
在进行汽车的售后维修工作的时候, 要按照汽车厂家制定的那些关于维修的具体规矩来办事, 对于车辆上面的一些特定的部位, 是必须需要通过铆接这样的方式才能够去把相应的维修处理给做好的, 至于说铆钉到底能够被划分成哪一些更为具体的种类, 这完全是取决于它在结构形式方面以及形状方面所呈现出来的不同情况的, 比如说是存在那种实心的铆钉、也存在着空心的铆钉、半圆头的那一种铆钉、沉头的铆钉、平头的铆钉或者是盲铆钉等等这些类型, 那么它们究竟是被安置在汽车的哪些具体位置之上使用的, 以及在操作使用的方法方面应该怎么做才对是正确的, 这一系列的事情都必须要去对照着阅读一下汽车厂家所提供的维修保养手册来进行最终确认才能确定。
1.铆接规范要点
一般来说, 材料是不一样的, 直径也是不一样的, 长度也不是一样的, 那么铆钉能承受的力量也就不一样的。所以在维修的时候, 务必要根据现场的实际状况去挑选规格正确、型号对应的铆钉。
(1)在搞铆接活儿之前, 必须先拿大力钳把固定板件给夹紧喽, 得让它们贴合得非常紧密, 这样才能确保后面的工序不出岔子。
(2)按照行业里头关于铆接这一套工艺的标准, 当你采用铆接连接这个办法的时候, 那个铆钉的直径应该要是板件厚度的两倍, 这里头要以那些板件里最薄的那个厚度作为计算的依据。
然后, 铆接时候的钉距应该是铆钉直径的三倍, 这个尺寸的偏差, 不能超过正负一毫米。再接着说, 铆接时候的边距应该就是铆钉直径的两倍, 这个尺寸的大小, 偏差也不能超过正负一毫米。
(3)铆钉连接所具备的强度,实际上还要看那个铆钉孔开得准不准, 以及它的表面质量到底好不好。在汽车维修这种工作里, 用工具钻出来的铆钉孔, 它的直径最大不能超过所使用的铆钉直径0.2mm, 所以在开孔完成之后, 一定要记得把孔边上那些翘起来的毛刺给刮掉才行。
(4)必须要根据铆钉的规格、型号以及强度, 来选择使用合适的铆钉枪, 还要配套正确的夹头或者是冲头, 如果做不到这一点的话, 那么不仅没有办法去完成任务的铆接作业, 在严重的情况下, 甚至还会损坏工具还有工件。
(5)铆接操作的时候, 得去调整压力或者拉力这个东西, 要依据板和板的厚度, 还有板材本身的性能情况来挑选合适的压力或者是力大小这一类的东西, 要不然的话会引起铆接出现缺陷的状况, 要是严重的话, 还可能会导致工件出现过度延伸变形的现象, 甚至开裂的情况发生。
(6)在具体的操作进行当中, 必须要保证那个枪头, 是一直保持着垂直的状态, 并且是正对着工件的表面去的, 如果不是这样的话, 那么就会有可能导致出现铆接缺陷。
2.铆接质量标准
在铆接工作完成之后, 需要对铆钉的表面状况进行仔细检查, 具体而言, 就是确保铆头的部分不存在如被磕碰损坏、出现压出的凹陷或是产生裂缝这类任何类型的质量缺陷。
(1)要把铆钉头弄到和工件紧密贴合, 这个是必须做的。要是局部的地方有空隙的话, 那就得分开看情况来处理了, 针对半圆头的那种铆钉, 它的那个间隙不能超过零点零五毫米。
再来看沉头铆钉呢, 它的间隙也是有限制的, 最多不得超过零点零四毫米。除此之外, 还规定了这个总的空隙长度, 是不能超过铆钉头周长百分之十的。
(2)在铆接过程里, 工件表面会被压出一些凹陷, 特别是铆钉头周围5mm内的区域, 下陷的深度必须控制在不大于0.2mm这个限度内, 否则的话就会对工件造成过度的挤压。
(3)在实施铆接操作期间, 那个用来固定的铆钉, 它是会发生塑性变形的, 与此同时, 其中的一小部分材料, 它还有可能会在那个压力的作用之下, 被挤到那两个金属板的面与面之间的空隙里面去, 从而形成缝隙, 这个情况是不被允许的, 如果一旦发生的话, 就必须重新再次去实施铆接的这个作业环节。
(4)在两个铆钉之间的那一部分工件, 其间隙是不可以超过0.3mm的。
(5)铆钉头这个地方是可能出现裂纹的, 不过呢, 这个裂纹是不能够交叉到一起去的, 另外要说的是, 裂纹的深度不能超过那个铆钉头顶那部分高度的四分之一的。
(6)对于铆钉头部出现的局部凹陷情况, 其深度数值不可以超过铆钉头自身高度的四分之一。
(7)在铆钉的顶部位置, 不可以出现那种像圆圈一样的被压出来的痕迹。
(8)把铆接弄完之后, 那个铆接孔是不可以显露出来的。
三、铆接操作实例
现在就用某一辆高档轿车后翼子板换成例子来说一说在售后修车的操作里, 做那个铆接活儿的通常步骤都有哪些, 还有必须得注意的那些事儿。
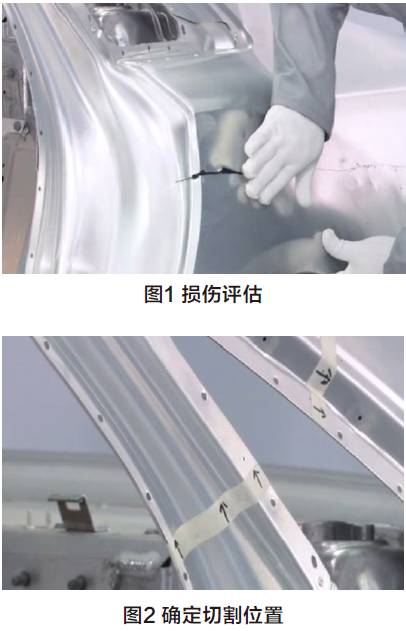
(1)对损伤情况进行评估和判断, 具体如图1所示。然后, 来确定损伤的具体范围以及切割应当所在的位置, 这一步骤如图2所示。接着, 要明确有哪些相关的附件需要进行拆卸操作。最后, 还需要去查看仓库里面所备有的备件是否符合相关要求。

(2)准备好所有的设备、以及所有的耗材, 再加上全部的用来个人防护的东西。
请注意一件事情, 就是去防止铝合金那个做车身的部分出现腐蚀的那个情况发生, 所以要是进行对铝合金车身来进行修复这个动作的话, 就必须使用单独成套而且是专用的那一些来做车身修复的工具, 绝对不可以和钢制的车身修复那些工具混着用在一起。
(3)使用气动切割锯在确定的切割位置, 将板件的连接断开头。操作的时候要注意, 不能伤到背板, 而且要保持切割的精度。另外, 也可以按照以下的顺序来操作, 先对板件进行粗切的工序, 等完成匹配之后呢, 再进行精准的切割步骤。
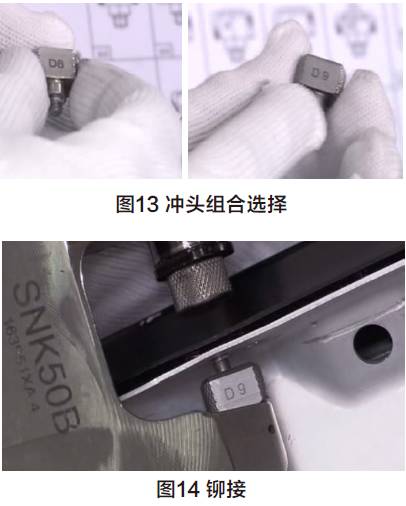
(4)在我们的这些工具里面, 去挑选出那个正确的冲头组合, 把它们安装到铆钉枪上面去, 然后把压力给调好, 接着在压的时候,于法兰边缘那里冲出那种冲式铆钉。
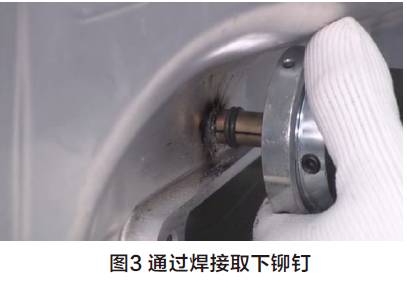
对于那些双面都无法触及到的冲式铆钉来说, 我们要使用铝介子机, 在它们的表面上进行焊接, 也就是焊上不锈钢螺钉, 这一过程参见图3, 然后在完成焊接之后, 再使用那把专用的气动拉铆枪, 将这些铆钉给拉出来。
(5)先拿出角磨机, 去把那些相关的连接区域进行打磨操作, 以此来断开侧围部分和车身主体之间的连接关系。
(6)拿出那个用来剔东西的钣金錾子, 把损坏了的那个旧件给卸掉, 这里面有个注意点, 就是不要把它背板给弄伤了, 也不要让它发生变形。
(7)把背板上头那些还剩下的东西给磨掉, 要是发现背板有变形的情况的话, 就得去做一些把它弄平整的操作, 好让后面连接的时候精度能够有保障。
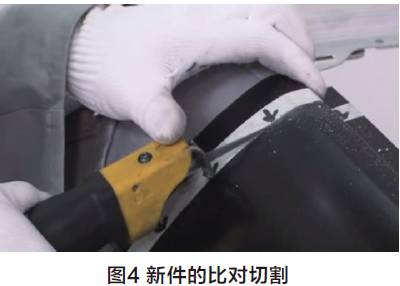
(8)需要对新零件进行比对切割, 这一点在图4中有所体现, 在此时务必要注意确保装配的精度能够达到标准要求, 同时还要保证切口处的尺寸精度也必须符合规定。
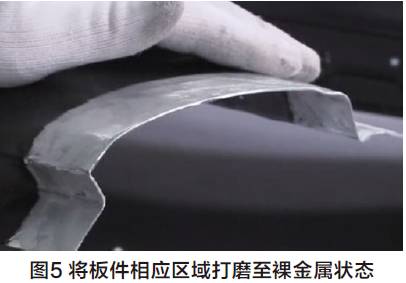
(9)先把板件上跟那个地方对应的区域做一下打磨工作, 一直打到能够看到没有涂漆的金属表面, 也就是图5里面画的那种状态为止, 然后呢, 再把接头那个位置的边缘上存在的那些像刺一样的毛刺给弄掉。
(10)把从车身上拆下来的旧配件, 或者新的配件, 经过切割并用来匹配的尺寸部分, 剩下的那些边角余料, 这些东西拿来做用来安装焊接接口的垫板。
(11)先把焊机调整妥当, 并且去试一下焊接怎么样。
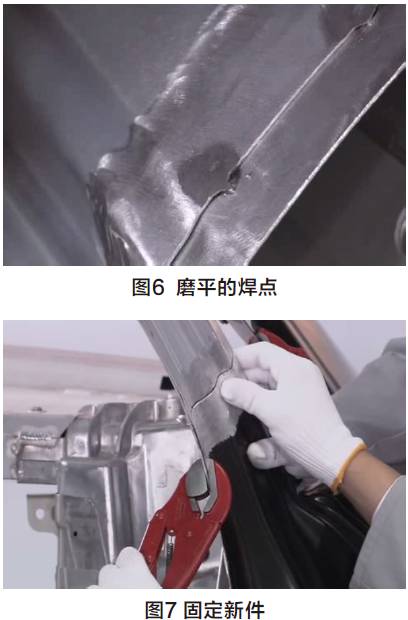
(12)使用气体保护的焊机, 通过定位焊的方式把垫板给固定住, 这里面需要注意的点是, 点焊的那个间距应该设定为工件厚度的15倍, 随后再把焊点部分磨平(图6)。
(13)把那些已经和老件比对切割好的新配件安装固定在车身上头, 这里可以参考图7里面的内容, 然后挑选正确的钻头对需要铆接的位置进行开孔处理, 等到这些工作全部完成后, 再将其从车身上取下。
(14)用一种叫除油剂的物品, 对那些已经经过打磨处理的地方, 还有需要进行连接的那些地方, 实施清洁这一动作。
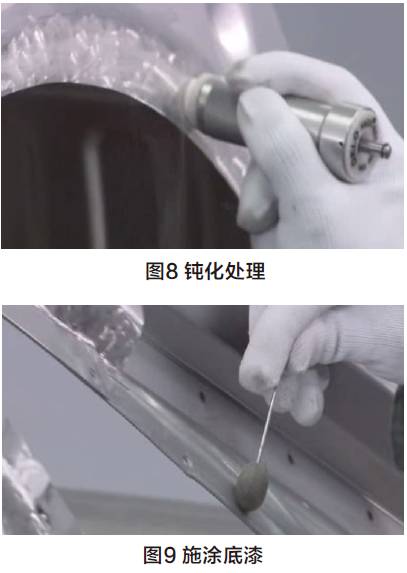
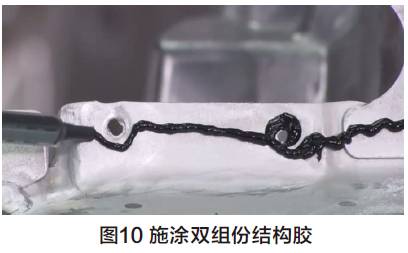
(15)对车身相应区域进行钝化处理这一步骤在图8中进行了显示, 之后再施涂铝合金底漆, 这一过程对应的是图9, 接着再施涂车身双组份结构胶, 该操作如图10所描述的那样, 最后一步是施涂泡沫膨胀胶。
(16)我们要把新零件快速地安装上去, 在做到精准匹配好之后, 拿大力钳来使劲夹紧并且固定住, 还可以选用像固定螺栓、定位销以及穿心夹这类定位工具, 来做进一步的固定操作。
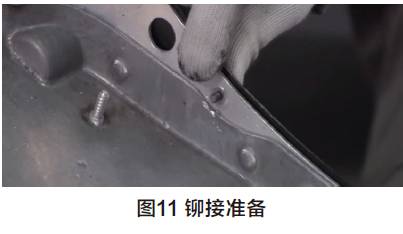
(17)把实心铆钉放到那个铆接孔里去, 如图11所示。
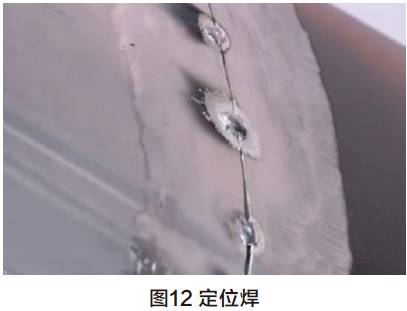
(18)应该在相关的接口位置应用专用的铝焊机来进行定位焊, 通过这种方式实现连接和固定, 大家需要注意的是点焊之间的间距应当是工件厚度的15倍(图12)。
(19)请选择合适的冲头组合, 参考图13的内容。调整好铆钉枪的压力之后, 再把铆钉压制好, 这一步可以参照图14的情况执行。如果遇到双面都无法接触到的部位的话, 就应该使用拉铆枪来安装符合规定型号的盲铆钉。
(20)首先, 要把定位焊留下的那些焊点给磨平, 接下来呢, 就得针对相应的接口地方, 利用专门的铝焊机去开展那种叫做缝焊的连接工作。
(21)对焊缝进行打磨, 使其变得平滑且没有凸起。
(22)对那个轮辋罩所在的区域, 进行一下包裹边缘方面的处理工作。

暂无评论内容