


一、采取一些办法, 这些法子的目的是为了降低内应力的水平。
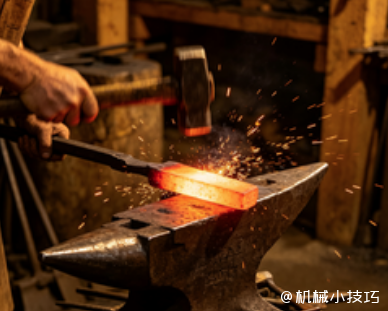
1、把材料拿去捶打以及进行锻造, 这个过程属于一种机械方法。
当你要进行长裂缝的焊修, 还要堆焊一层的时候, 你必须要从一端开始焊, 一直连续着焊到另一端去。在焊这个工作的进行中, 趁着那个焊缝还有那个堆焊层都处在特别热的状态里, 就用你的手的锤子去打它这样敲打的动作做出来, 是能够减少那个焊缝出现收缩的现象的, 同时也是可以减少里面产生的应力的。
在对焊修金属进行敲打的操作过程中, 应当把温度控制在800℃的这个情况下, 这时候产生的效果会是最好的。
假如温度出现了下降的情况, 那么敲打的力量就会跟着变小。要是温度低到了不行的地步, 大概在300℃这个左右的位置, 就不可以再进行敲打这个动作了, 这是为了防止出现裂纹的问题。
关于锻冶办法的这个意思呢, 和上面说的基本上是差不多的, 不一样的一点在于, 需要把想要焊接的那个物件全部进行加热处理, 完了之后再实施敲打。
2、预热和缓冷–热力法
这种方法的实际操作, 就是在进行焊修之前, 先把那个需要焊接的工件放到炉子里面去, 加热到一个比较特定的温度数值区间, 也就是在一百摄氏度到六百摄氏度之间, 在这个焊接过程持续进行的时候, 工作人员必须要注意并防止那些已经经过加热的工件出现过急剧冷却的情况。
这样来进行处理, 主要的一个目的就是为了把焊修部分的温度与基体金属的温度之间的差距给减小掉, 进而达到可以使得内部应力有所减少的效果。
采取缓冷做法的具体方式是先把已经完成焊接作业的工件加热, 让温度达到600℃, 然后将其放进退火炉里头去进行缓慢冷却。
3、先把那些旧的东西给打破, 然后再去建立全新的东西。
咱们用普通碳素钢的焊条, 去焊接这个铸铁件的话, 是非常容易就会出现裂纹这个问题的。可是, 如果说改用专用的铸铁焊条来进行焊接的话, 又会存在比较不经济的情况。
现在来介绍一下用碳素钢焊条进行焊接的一种方法, 这种方法叫作先破后立。具体的操作是, 先用小电流沿着焊缝把缝隙切开一个口子。在这个过程里, 要注意只把槽口开出来, 但是不要把他完全切透。做完这一步以后, 趁着热头还没退下去的时候, 就开始进行焊接工作。
在切割的过程中, 裂纹周围的局部应力会被消除, 这样就不会产生新的裂纹, 焊接的效果是非常好的。在焊接的时候, 想要减少内部应力, 可以用上面提到的那三种方法,现在举一个铸铁泵壳裂缝焊接的例子来讲讲。
(1)需要在裂缝两端的点位置上钻出止裂孔, 孔径大小为10毫米, 这样做是为了防止在焊接的时候裂缝再继续朝外部进行扩展。
(2)操作人员得去用手动的磨光机来处理裂缝出现的地方, 把坡口给开出来。这个坡口的顶部宽度是8到9毫米, 形状得稍稍带一点V字的样子, 深度要求是32毫米, 因为这款泵的泵壳壁厚本身就是40毫米, 做这样处理的目的, 就是为了能够使电焊液得以被焊接进去。
(3)焊接方式采用的是手工焊, 选用的材料是直径为3.2毫米的专用铸铁电焊条, 使用的设备是直流电焊机, 接线方式是反接, 控制电流为150安培, 实施的操作是间断焊, 具体来说就是每完成15毫米至20毫米长的电焊缝后, 停留等待一会儿。
在停焊间隙, 当焊接熔液凝固以后, 金属体由白热状态渐渐转变成红热状态的时候, 这时候使用小尖锤去捶击电焊缝部位, 捶击时的用力程度必须要轻一些, 速度一定要快一点, 出现的次数也要尽可能得多一些, 这么做的目的是为了使已经形成的焊缝金属厚度变薄并且向四周的延伸量增加, 以此方式来抵消掉一部分由于焊接带来的收缩现象并且减少内部存在的应力, 这样操作能够有效地提升焊缝金属对于产生裂缝的抵抗能力, 需要特别注意的是用来捶击的小锤头其形状必须呈现出大约半径为10毫米左右的圆弧形结构, 必须等待焊接产生的熔池温度逐渐降低直至暗红色的光芒完全消失之后才可继续进行下一步的焊接工作。
(4)针对那些比较长的裂缝, 为了做到避免继续产生开裂的现象, 一定要采取分段来进行焊补的办法。这个叫做分段的原理或者说法是说要先把能够实现自由伸缩效果的哪一段给它先焊上。
举个例子, 如果计划着要分成三段来处理的话, 那么就应该先动手去焊接中间的那一段, 一直到等这一焊好的段降温到了看不见暗红色的亮光的时候马上停止, 紧接着就要马上去焊接另外的一段, 最后再来完成最后一段的焊接任务。
(5)在对焊缝区域进行施焊操作之前, 需要先对其实施预热工艺, 并且在完成焊接之后保持保温状态, 这样做的主要目的是降低金属冷却的速度。通过实施预热以及后续的保温措施, 不仅能够提升焊缝内部金属抵抗裂纹产生的能力, 同时也有助于降低那些靠近熔合线位置区域的硬度值。

(图片与内容无关)
二、我们应当采取相关措施, 以便对焊接过程中出现的变形状况进行有效的减少工作以及防止工作。
1、预热法
在焊接前需要对焊接件进行预热, 这样做不仅可以减少内应力的产生, 而且也是一种可以减少变形的好方法。
2、预加反变形法
预加反变形法, 这种方法是基于被焊金属本身的性质, 然后依靠过去的经验去大致推测出在焊接修复完成之后, 工件会发生变形的具体方向以及收缩的程度, 接着在正式开展焊接修复工作之前,把整个工件通过使用机械方面的手段来进行一个预先的形变操作, 这么做的最终目的是为了确保到了焊接修复结束的时候, 由此带来的自然变形能够刚刚好和前一步所做的预变形相互抵消掉。
3、水冷法
这种方法其实就是通过冷水对焊件进行喷射操作, 利用把基体金属的温度降低来防止变形, 同时也可以把焊件浸在冷水槽中, 只让需要焊修的部分露出来, 这样就能使基体金属的温度不会出现升高的情况, 因此在进行焊修的时候焊修件也不会引起变形。
4、夹固法
这种方法呢, 就是用的那种刚性很大的夹具来进行焊件的紧固工作的, 它的目的, 是防止被焊接的那个工件, 在焊接的时候产生变形。
这个办法会在焊件的里面留下内部应力, 所以它通常是用在那些有很好的可塑性, 并且是低碳钢做的薄板焊接的情况之中。
5、合理选择焊接规范
在进行焊接活动之前的时候, 合理地来选定那些焊接参数方面的事儿, 这对于把焊件产生变形的情况给减少掉这一点来说, 其影响程度是很大的。比如说啊, 如果电流的强度数值是往上增加的, 那么与之对应的, 焊件发生变形的程度也就跟着一起增大了起来。
焊缝的焊接顺序对减少焊件变形这件事具有非常重要的意义, 所以在处理那些处于结构内部的焊缝的时候, 应该让被连接的两个零部件之间的接缝最后来进行焊接。
在对柱形板结构进行焊接操作的时候, 人们必须首先去焊接那些纵向的也就是轴向的焊缝, 然后才轮到去焊接环形的焊缝, 要是大家把这个先后顺序给弄反了的话, 那么就很有可能让结构的中央部位出现凸起方面的变形情况, 甚至还会因此而产生裂纹的问题。
这个焊件是用很多钢板拼起来的金属板, 那么你就得先把那些钢板的横向焊缝给焊好, 等这些钢板都连成单个的板条了, 接下来你就可以使用分段的方法来焊接, 每一小段你都要顺着和总施焊方向相反的那个路子去焊, 换句话说, 也就是采用逆向焊接法来做这件事。
另外, 在对工件进行焊接操作时,如果相关条件允许的情况之下, 最好是能够尽量地使用那种快速焊接方法以及多层焊接方法, 这里面的各层之间的间隔时间, 只要是越短的话, 那么所产生的效果方面就越能够变得比较好。


暂无评论内容