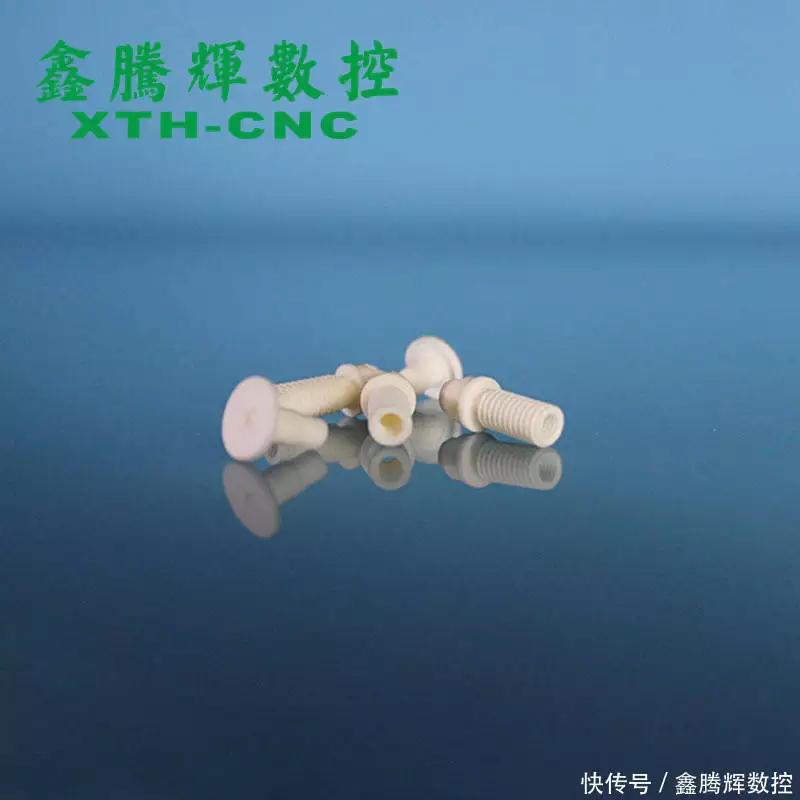



在精密制造、电子通讯、新能源、航空航天等诸多高端领域, 这些陶瓷零件凭借耐高温、耐腐蚀、高绝缘、高硬度、低磨损等卓越特性, 成为金属零件以及塑料零件无法替代的核心配件。
很多人只看到成型后的精密陶瓷零件, 却无法清楚地了解这类具备高硬度特征、具有脆性大特点的特种零件, 究竟是通过什么样的流程, 从普通陶瓷原料出发, 一步一步进行加工操作, 最终变成结构规整、精度达标的成品的。陶瓷零件的成型, 它并不是单一工序里那种很简单的加工动作。
那是一套层层递进的, 精准把控得很到位的完整工艺体系。每一个环节里的工艺把控情况, 它们都直接决定了零件的最终精度, 还有它的韧性, 以及最终的使用寿命。今天就带大家全面拆解陶瓷零件从原料预处理开始, 一直到最后成型的整个全流程。这样就可以读懂精密陶瓷零件在加工时候的核心逻辑了。
陶瓷零件在准备进行加工和成型之前, 首先要做的第一步, 就是对原料进行非常精细的预处理工作。这一步是整个制作过程中最关键的基础前提, 因为做好它才能够保证后面成型出来的质量达到要求。大家需要知道的是, 工厂里用来生产的工业陶瓷, 和普通家里用的日用陶瓷, 在处理原料的标准上完全是两回事。
专门为工业生产准备的陶瓷原料, 必须经过非常严格的一系列操作,这些操作主要包括把原料提纯、把它磨碎细研磨、还有按照固定比例进行搭配混合。经过这样一番处理后, 那些藏在原料里面的杂质会被去掉, 而那些体积比较大的结块也会被清除干净。
最终的目的就是要让所有的原料成分变得完全均匀, 同时每一颗原料颗粒的大小都要保持一致。原料的纯净程度以及细腻的颗粒状态, 会对陶瓷坯体的致密性直接产生重要影响。
如果原料颗粒粗细参差不齐, 并且含有过多杂质, 那么在后续成型环节进行加工, 以及经历烧结过程之后, 最终制作的零件就很容易出现诸如气孔存在、发生开裂或者形状变形等缺陷问题。这样的情况一旦发生零件就彻底报废没有可用价值了。
在预处理的时候, 会根据陶瓷材质的特点, 加入能够匹配的功能性助剂, 以此来调整原料的流动性、可塑性和粘合性, 这样可以让原料适应后续的成型工艺, 同时兼顾成型坯体的结构稳定性, 为高精度的成型打下基础。
当原料的预处理这步工作结束之后, 就会进入坯体成型这样一个核心的阶段之中, 而坯体成型则是陶瓷零件初步塑形里面最为关键的环节。行业内的人们会根据零件本身的结构复杂程度是多少、对精度的需求有多少、以及生产的批量大小是多大等这些条件, 来把工艺划分成几种不同的类型。
这些不同类型的工艺各自去适配不同的生产场景, 从而满足不同需要。对于那些结构非常简单、而且造型非常规整的常规陶瓷零件来说, 多数情况下会采取压制成型这种方法, 或者也会选择挤出成型这种方法作为基础工艺, 因为压制成型和挤出成型都是成熟的技术, 且它们的成型效率都很高。
正是因为具备这些优点, 所以这类工艺非常适合用于规模化量产的场景之中。
对于那些异形结构而言, 以及对于曲面复杂的情形, 又或者是带有微孔、凹槽、镂空这类特殊结构的精密陶瓷零件来说, 传统成型工艺的局限性是非常巨大的, 它是无法完成精细化塑形的, 这就使得人们需要依托先进的精密成型技术来配合数控设备去完整加工这些物件。

当陶瓷零件在坯体成型完成之后, 它们就获得了生坯这个称呼。此时它们的质地是显得相对比较疏松的, 硬度也比较低。更重要的是, 因为结构稳定性表现不足, 所以这些零件极其容易受到外力的影响而遭到破损或是出现变形的问题。
正因为存在这种风险, 所以必须接下来进入脱脂排胶以及高温烧结的这个工序当中运行。脱脂排胶具备着很重要的作用, 其核心就是要把那各类有机助剂给去除掉, 同时也包括那些粘结剂也是要被清除掉的。因为这些是在成型过程之中添加进去的东西。
如果不这么做, 那么在经过高温烧结的时候就会导致内部所含有的有机物产生挥发性反应从而冒出气泡甚至造成裂纹出现的情况发生, 进而使得零件结构遭到破坏性的影响。在这一过程里面, 要采用逐渐升高温度这种方法,慢慢把里面的杂质给去掉, 绝对要避免因为温度突然发生巨大变化, 从而让坯体出现开裂的情况。
做完脱脂步骤之后呢, 接着进行高温烧结处理, 借助高温的作用, 让陶瓷原料的颗粒互相充分融合, 达到致密化的状态, 大幅度提升坯体的硬度、密度还有结构强度, 使原本松散的成型坯体变成具备稳定物理性能的陶瓷素坯。
在烧结的整个过程里, 温度具体是多少、保温的时间有多长、降温的速度有多快, 这些环节都需要进行非常精确的控制。如果哪怕只是出现一点点细微的参数偏差的话, 都很有可能会导致零件产生收缩得不均匀、发生变形或者是出现脆裂这样的质量问题。这些问题会非常直接地影响到最终成品的精度高低。
高温烧结后的陶瓷素坯, 虽然已经具备了陶瓷材料的核心性能, 但是其表面是粗糙的, 尺寸偏差也是比较大的, 并且无法满足精密零件的公差要求, 在这个时候就需要进入精密精加工环节, 而这也正是高端陶瓷零件成型的一个核心步骤。
。烧结之后的陶瓷, 它的硬度是非常高的, 同时它的脆性也是非常强的, 普通的机床和普通的刀具是没有办法完成加工的, 非常容易在加工过程中出现崩边、开裂或者掉角这些问题, 这也是在进行陶瓷加工的时候, 与金属加工所存在的最大的不同之处。
采用传统的打磨工艺或者是普通的铣削工艺, 往往只是能够处理一些简单的表面修整工作, 是不能够应对针对复杂的曲面、细微纹路以及高精度孔槽这些情况的加工需求的。
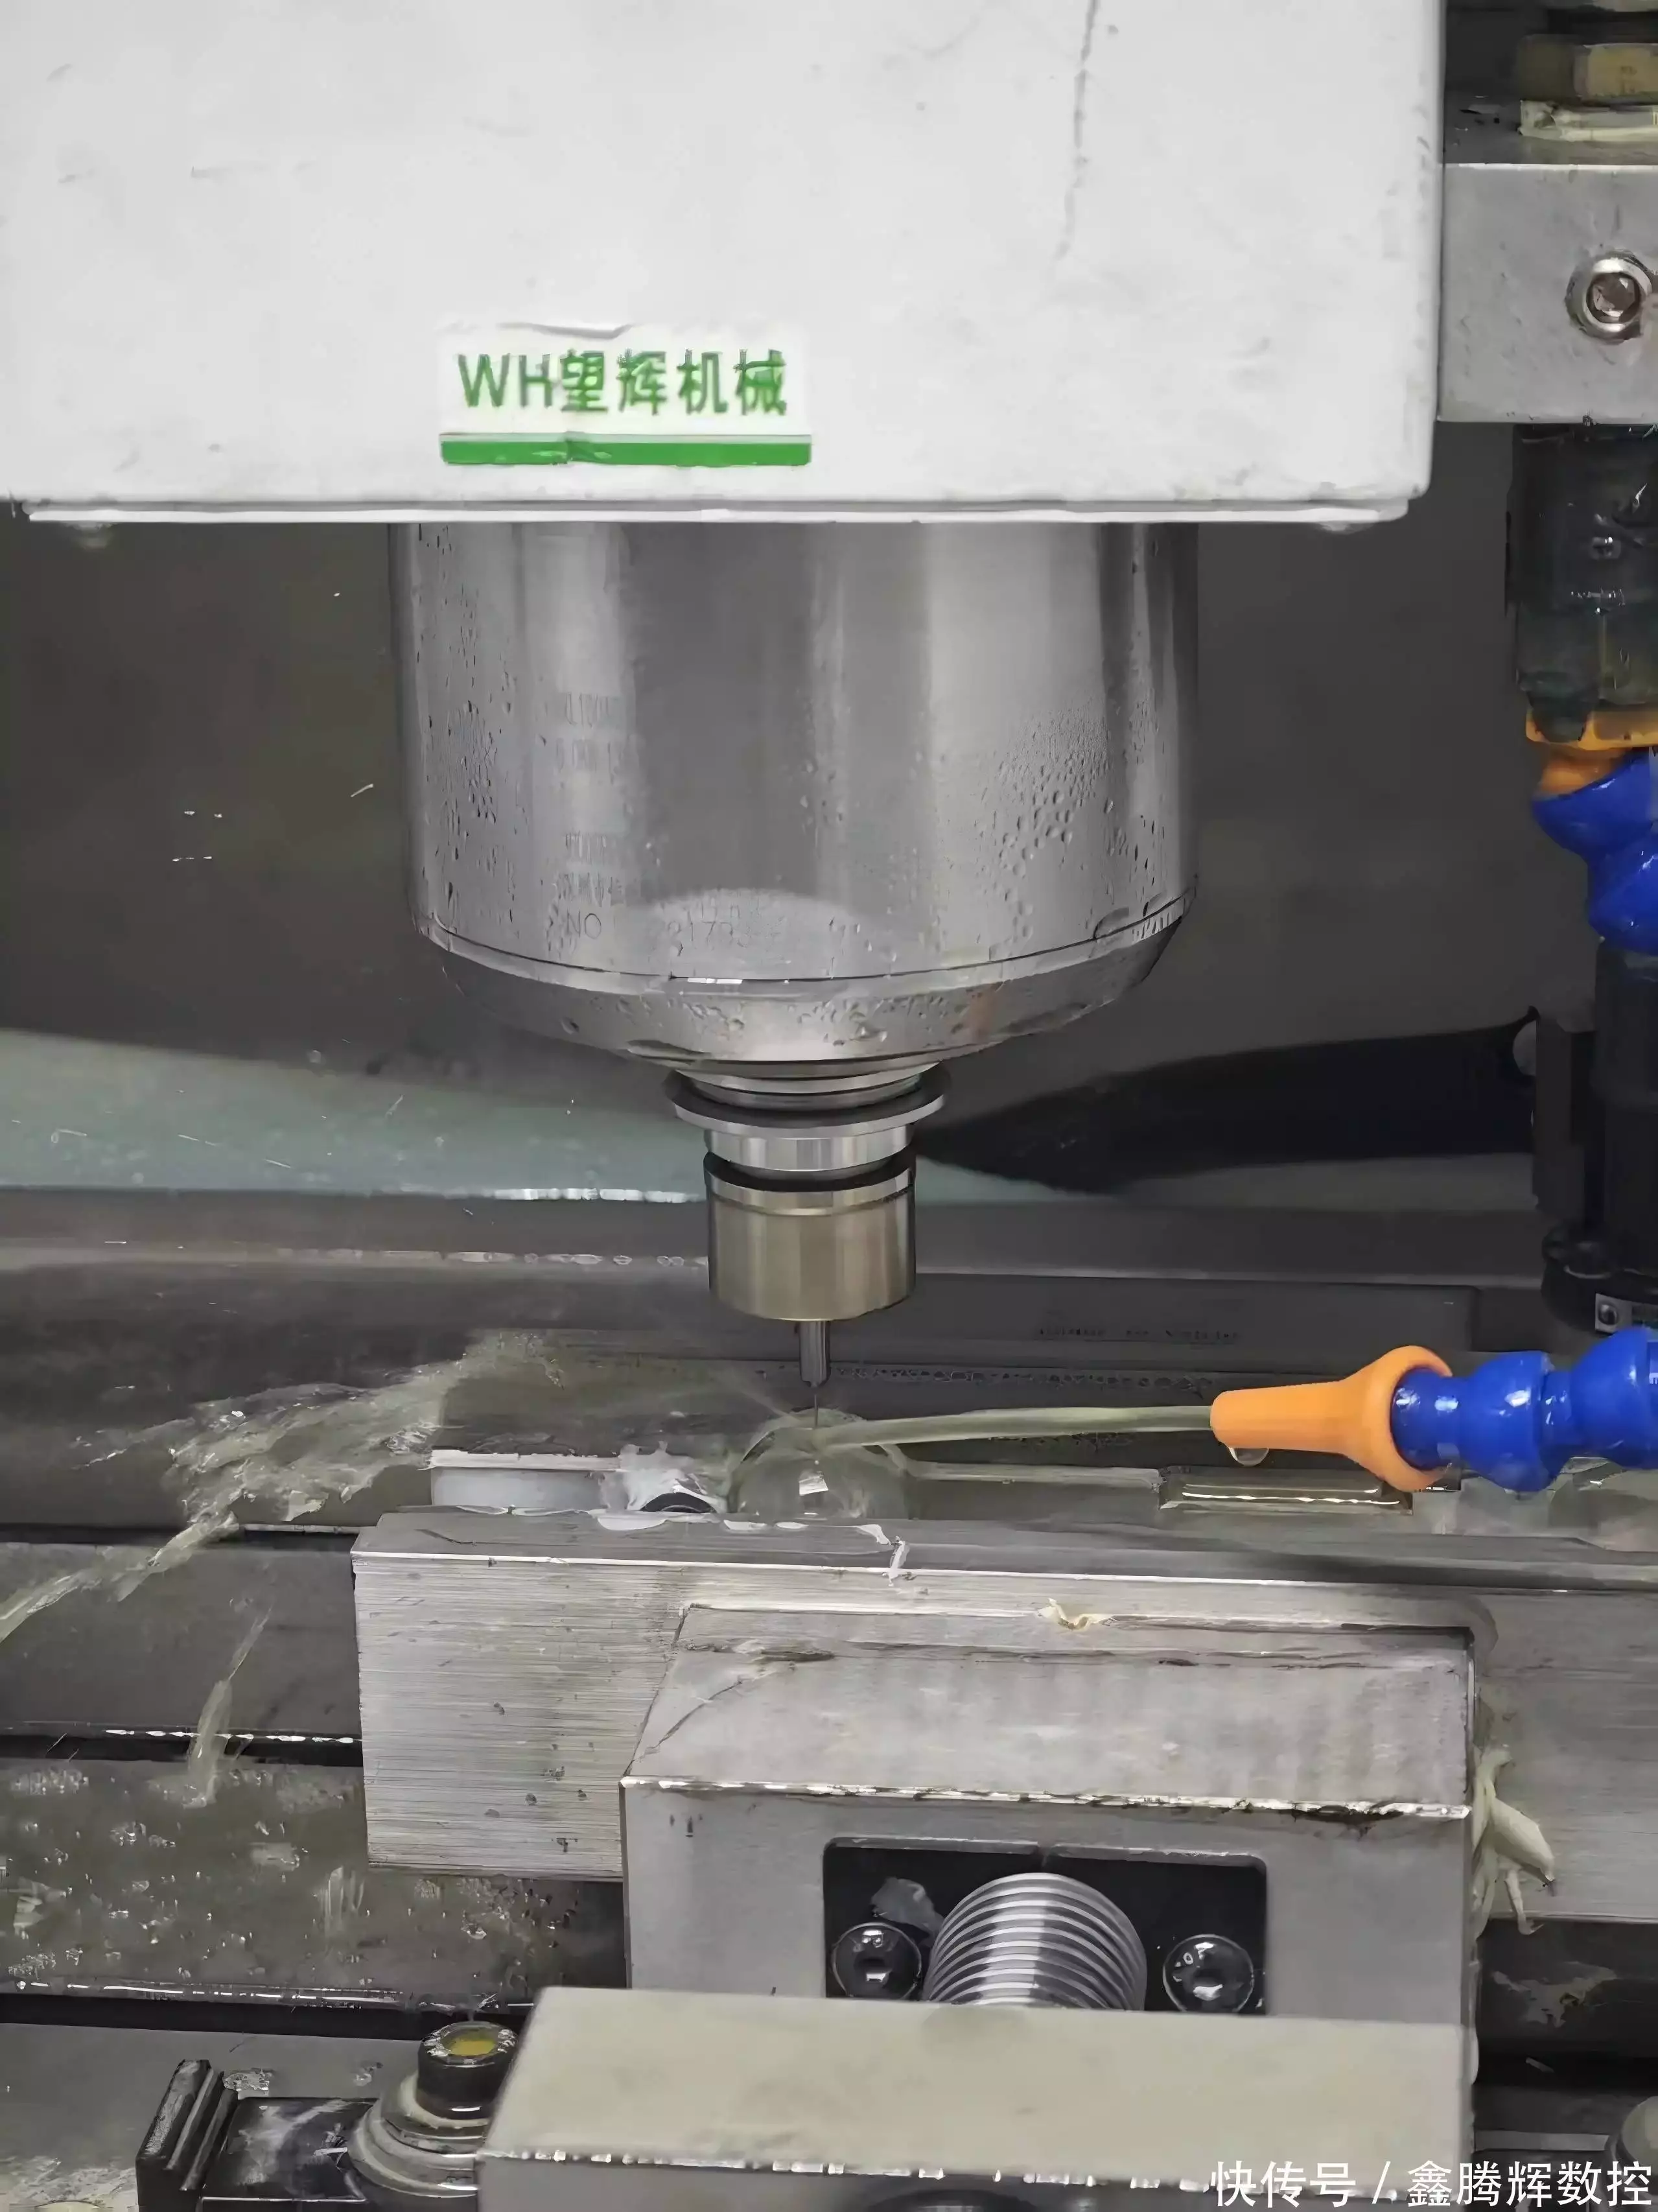
现在的这一种情况是这样, 也就是说大家在做高精度陶瓷零件的精细加工工作的时候, 往往会去使用那种专业的数控机床和雕刻机器来完成这项工作, 这里面的原因, 是因为这些机器上面都带有非常高精度的控制系统, 然后还会有一套专门的加工方案可以被用到身上, 那么为什么要这么做, 目的就是要让这些机器能够适应那种硬而且容易碎的陶瓷材质特性。
设备通过精准的轨迹控制, 加上低速且稳定的切削方式, 再配合柔性加工的逻辑, 成功规避了陶瓷加工过程中的崩裂问题以及变形问题, 能够对素坯的尺寸情况进行精细化修整, 能够对素坯的轮廓情况开展精细化修整, 能够对素坯的曲面状况落实精细化修整, 能够对素坯的微孔部分进行精细化修整, 还能够对素坯的凹槽细节完成精细化修整, 进而修正因为烧结过程所产生的尺寸误差和表面缺陷。
哪怕是那种壁极薄的结构, 或者是造型怪异的曲面结构, 又或者是那些微小却又需要极高精度孔位, 都能够实现非常精准的加工操作。
这样一来, 零件在尺寸上的精度以及形位公差方面的数据, 就完全能够符合那些高端工业应用场合所提出的严格标准。
关于那款名为复古传奇的电脑版游戏, 其版本号为176。这款游戏有着最为经典的战斗体验。现在能够让那份热血的氛围再次被点燃起来。
在精加工做完之后, 陶瓷零件没有彻底成型, 还要进行后续的步骤来处理, 以及要进行严格的质量检查。
第一步是表面处理环节, 使用专业的工艺把零件表面上面的加工碎屑去掉, 把刀纹也去掉, 优化表面光洁度, 提高零件的耐磨性能, 提高零件的耐腐蚀性能, 对于部分特殊应用场景的零件, 还会做抛光处理, 还会做镀膜处理, 这些定制化处理也会进行。
随后就进入到了全维度的质检环节, 要对零件的尺寸精度、表面平整度、结构完整性以及致密性等各项指标进行检查, 要把那些存在细微裂纹还有尺寸超差以及表面缺陷之类的不合格产品给剔除出去, 这样就能确保每一件成型的零件都符合工艺的标准要求。
从整理原料开始, 经过做成坯体, 去掉粘结剂并进行高温烧结, 再到使用机床进行精细雕刻和铣削加工, 以及后续的做表面和检查质量, 这些步骤每一步都连着每一步, 互相配合。
基础成型工艺决定了零件的基础结构是什么样子的, 高温烧结过程给了零件物理性能方面的特点, 而高精度的数控雕铣加工手段, 是让普通的陶瓷坯体变成高端的、精度很高的零件的核心关键所在。现在的情况是, 各个行业的陶瓷零件, 在精度方面, 在复杂度方面, 在稳定性方面, 这些要求都不断地往上提高。
于是那种传统的大而化、不细致的加工方式, 再也没有办法满足市场里面的需求了。靠着专业的数控设备来搞精细化的作业, 把加工流程搞得标准化一些, 这种办法, 已经变成了高端陶瓷零件成型过程中的主流趋势。这同时也是保障陶瓷零件能够在精密制造领域里面稳定地应用的核心支撑。


暂无评论内容